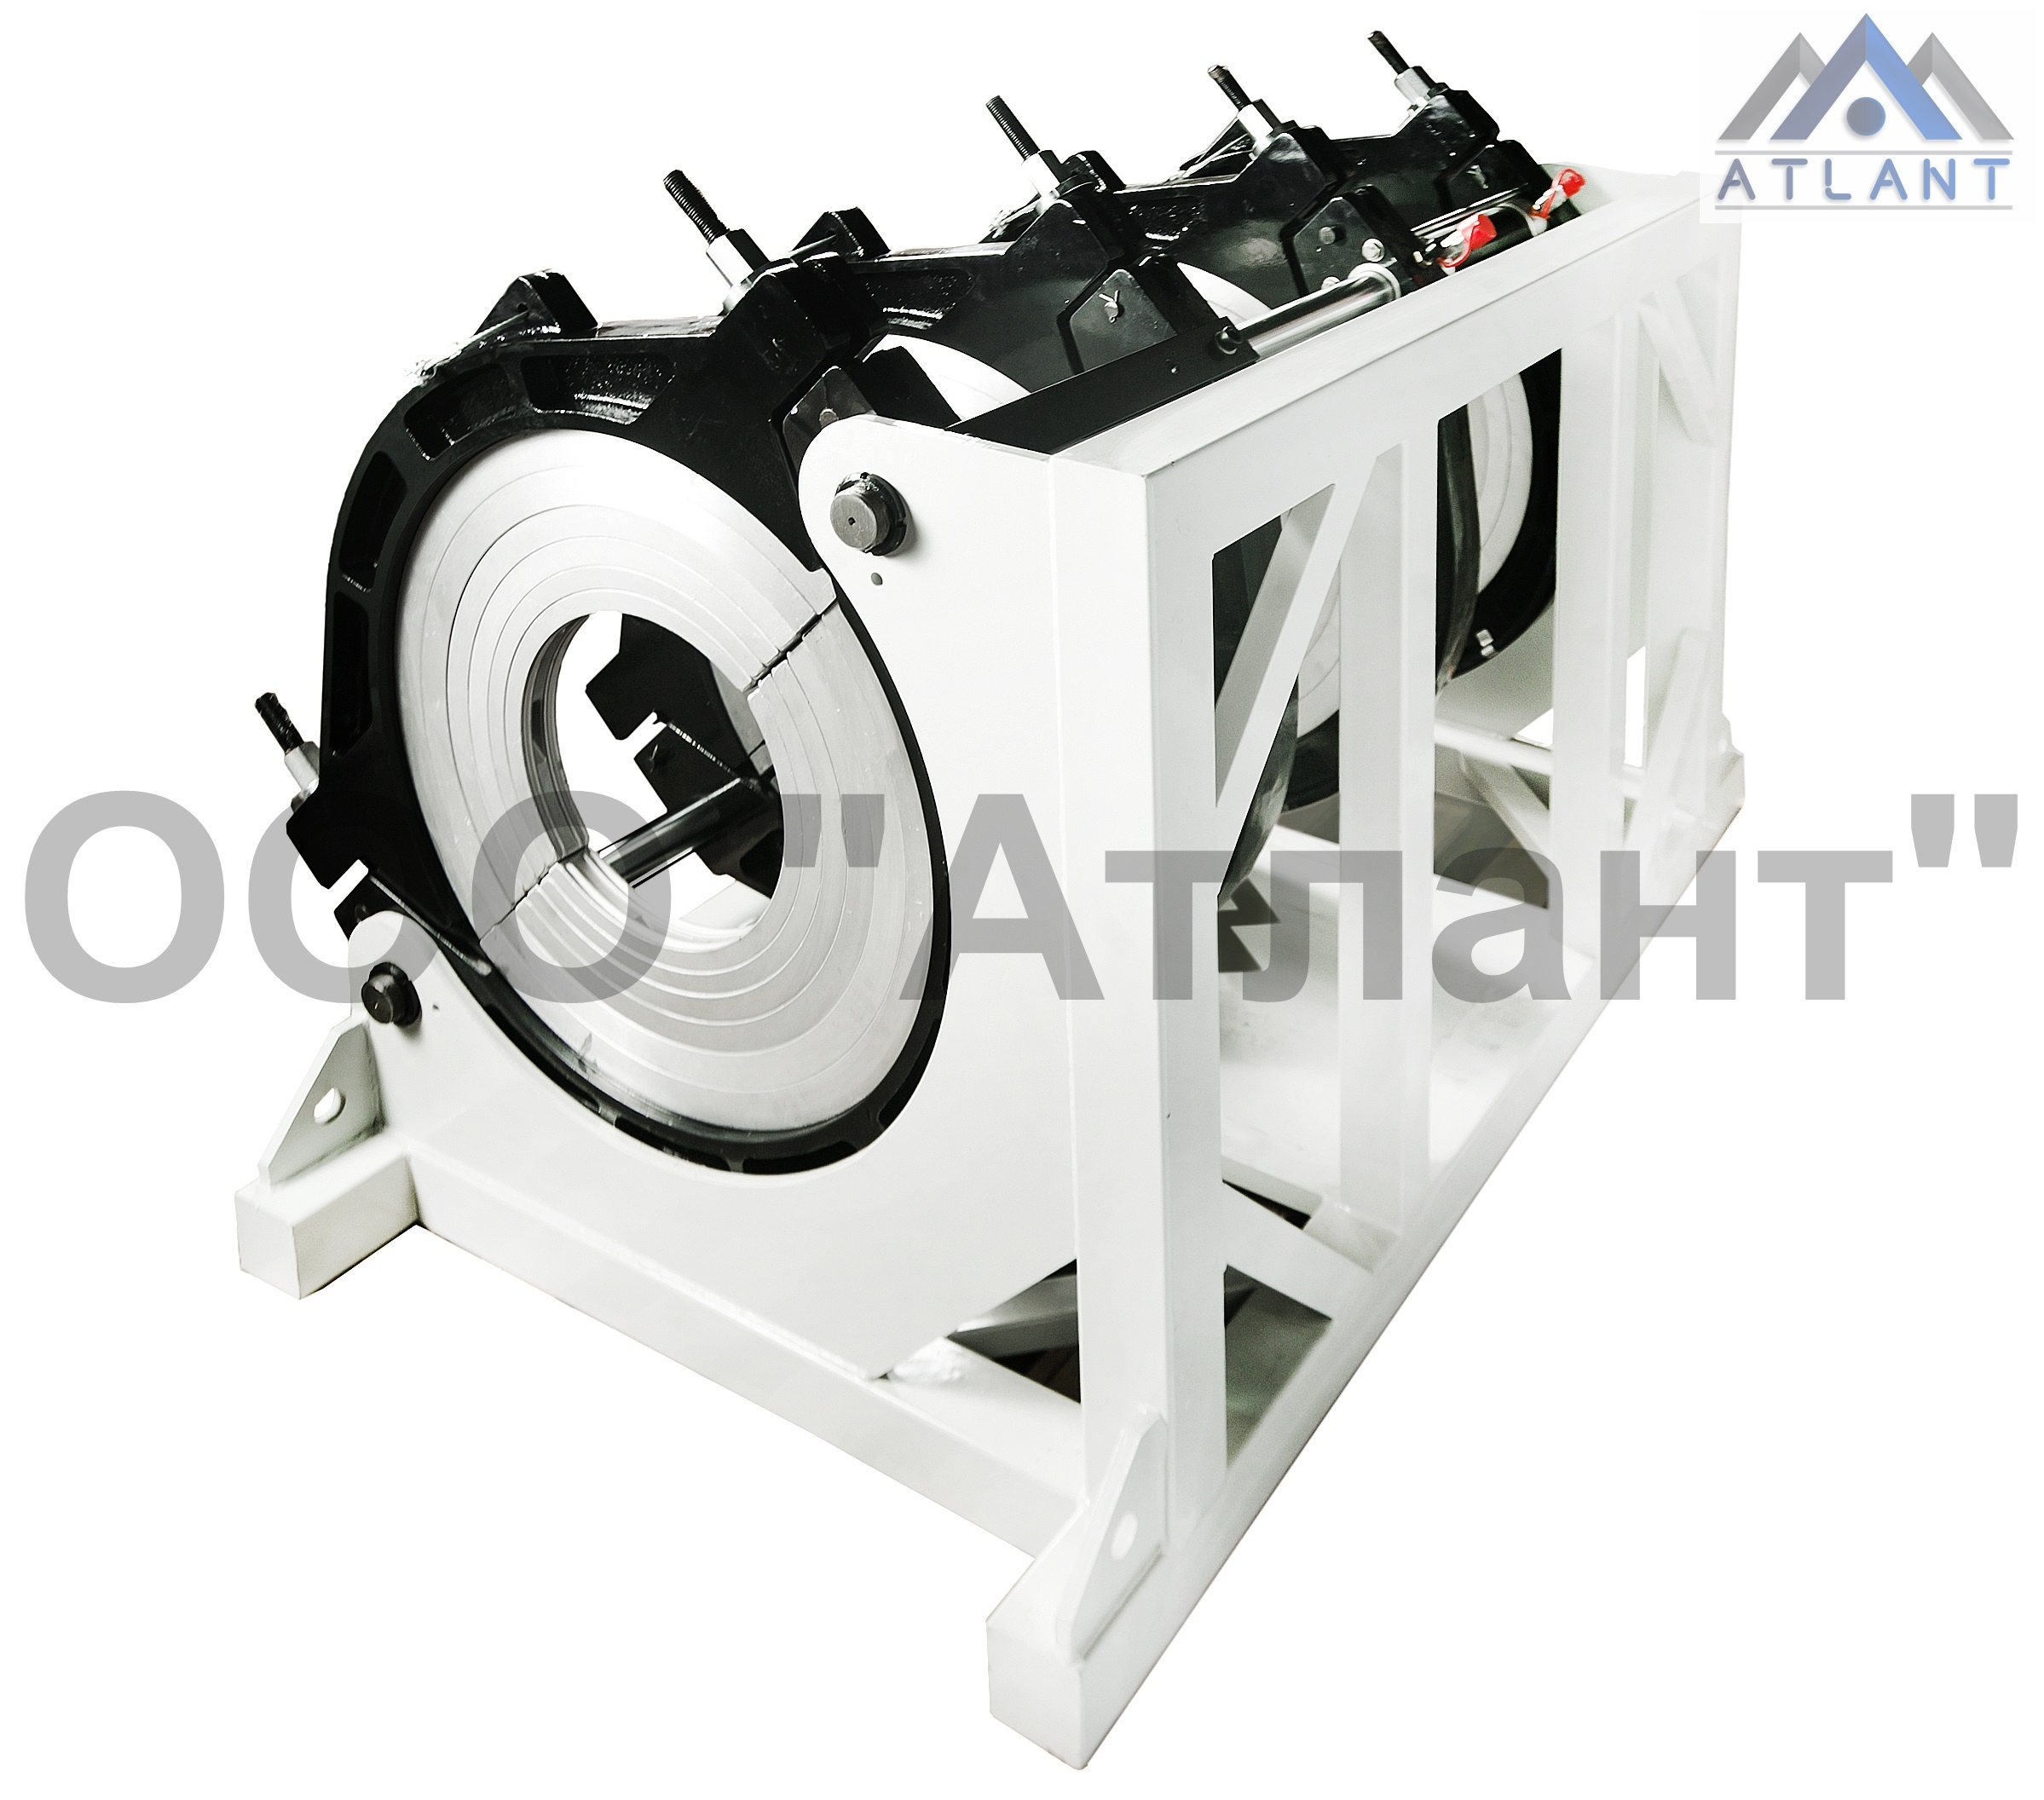
Стыковой сварочный аппарат ATLANT для ПНД труб
Разбираем конструкцию ATLANT по узлам: от жесткой станины и литых хомутов до гидроблока, протоколирования, торцевателя и нагревательного элемента. Ниже — не просто перечень комплектующих, а объяснение, зачем каждое решение нужно в реальной работе.
ГОСТ Р ИСО 12176-1—2011. НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ Трубы и фитинги пластмассовые. Оборудование для сварки полиэтиленовых систем Часть 1. Сварка нагретым инструментом встык. Plastics pipes and fittings.
01Станина (центратор) стыкового сварочного аппарата
Жесткость и стабильность центратора напрямую влияют на точность позиционирования труб и качество сварного соединения. В материале отдельно отмечено требование минимального прогиба — не более 0,2 мм по всему ходу.

Станина сварочного оборудования является критически важным элементом при сварке ПНД труб, поскольку от её жесткости и устойчивости зависит качество конечного сварного соединения.
Основные требования к станине согласно стандартам:
- Жесткость конструкции должна обеспечивать устойчивость при максимальных нагрузках без деформации
- Точность позиционирования должна сохраняться даже при работе с тяжелыми плетями труб
- Устойчивость к нагрузкам должна исключать прогиб и искажение геометрии
При нарушении геометрии станины возникают следующие проблемы:
- Невозможность точного центрирования труб
- Нарушение соосности соединения
- Неравномерное распределение давления при сварке
- Образование некачественного сварного шва
Усиленная конструкция станины должна обеспечивать:
- Сохранение формы при максимальных нагрузках
- Минимальные отклонения при изгибе (не более 0,2 мм на всей длине перемещения)
- Стабильность геометрических параметров при температурных воздействиях
- Возможность работы в полевых условиях без потери характеристик
Контроль качества станины включает:
- Проверку несоосности зажатых труб (не более 0,5 мм)
- Испытания на изгиб с определением допустимых отклонений
- Проверку восстановления формы после снятия нагрузки
- Контроль жесткости направляющих элементов

Особое внимание уделяется способности станины сохранять характеристики при работе с трубами максимального диаметра, для которых предназначено оборудование. При этом допустимые отклонения строго регламентированы в зависимости от диаметра свариваемых труб.
Таким образом, усиление станины является необходимым условием для обеспечения качественного сварного соединения и успешного прохождения всех проверок готового стыка.
Усиленная конструкция станины сварочных аппаратов ATLANT представляет собой комплексную систему, разработанную для максимальной надежности и долговечности оборудования.
Основные элементы усиления:
- Качественные материалы — использование высокопрочного металла для изготовления станины обеспечивает длительный срок службы оборудования
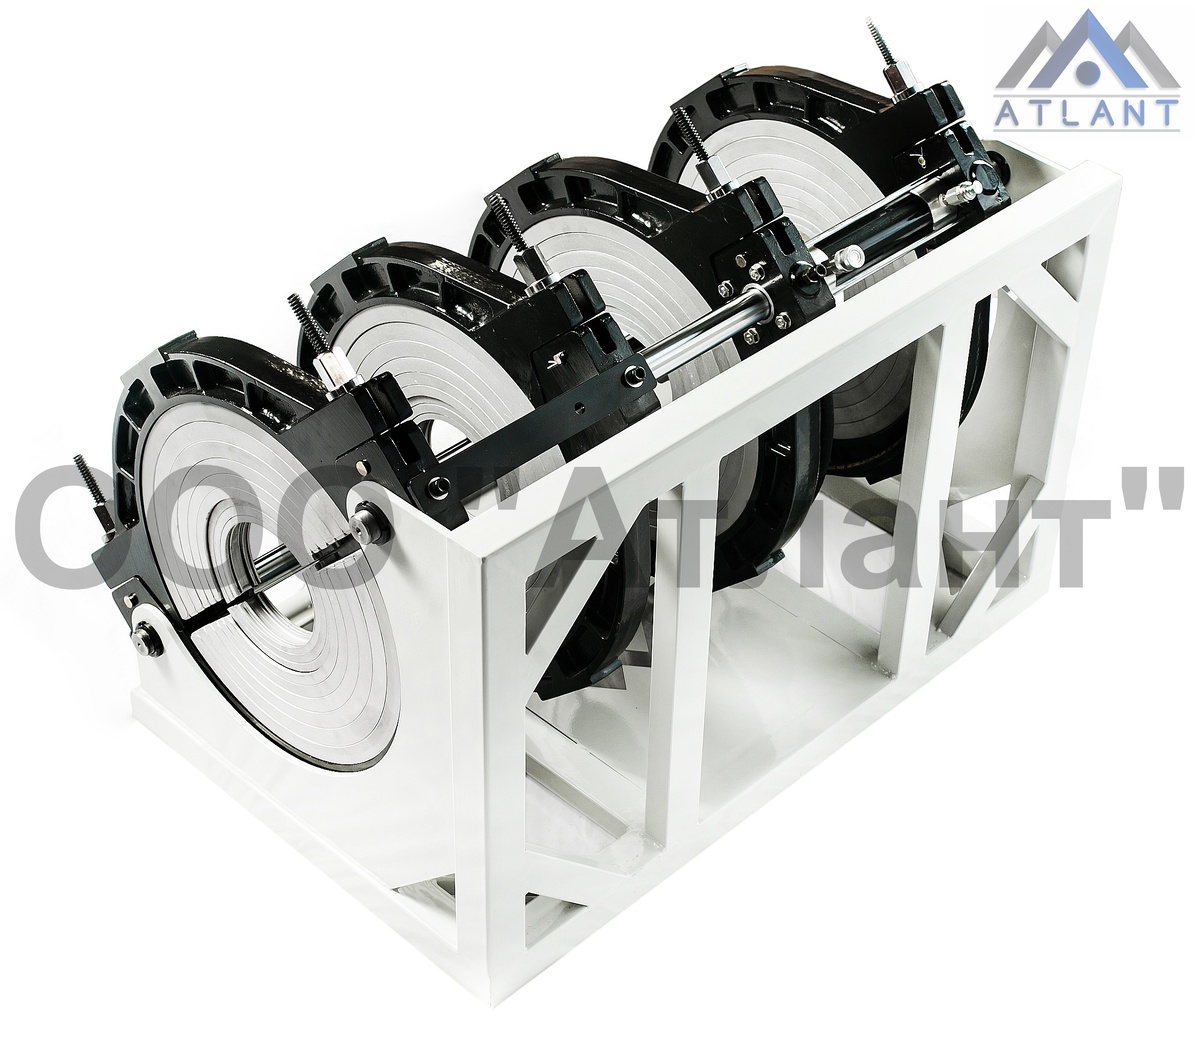
- Дополнительные ребра жесткости — специальная конструкция с усиленными ребрами позволяет:
- выдерживать повышенные нагрузки при сварке
- работать с толстостенными трубами
- сохранять геометрию конструкции при максимальном давлении
- Увеличенный профиль станины обеспечивает:
- повышенную устойчивость конструкции
- улучшенную сопротивляемость деформации
- увеличенный запас прочности
02Нагрузка на станину при сварке крупногабаритных ПНД труб
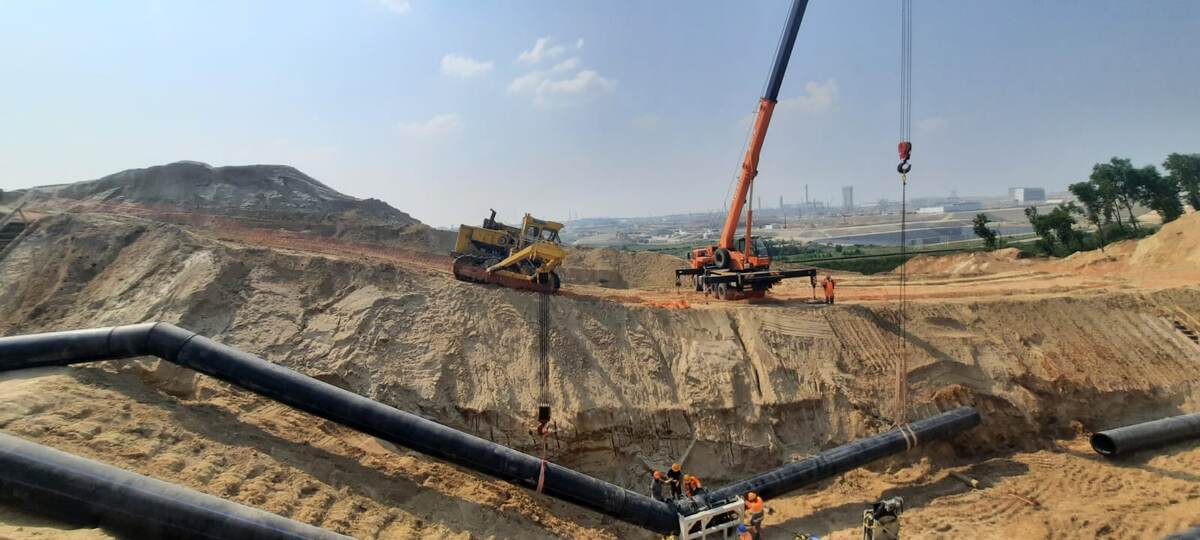
1 м трубы Ø1200 мм SDR17 весит около 252 кг. 13-метровая секция — около 3,3 т, а две секции — порядка 6,5 т. Поэтому жесткость рамы и правильная организация опор становятся критически важными.
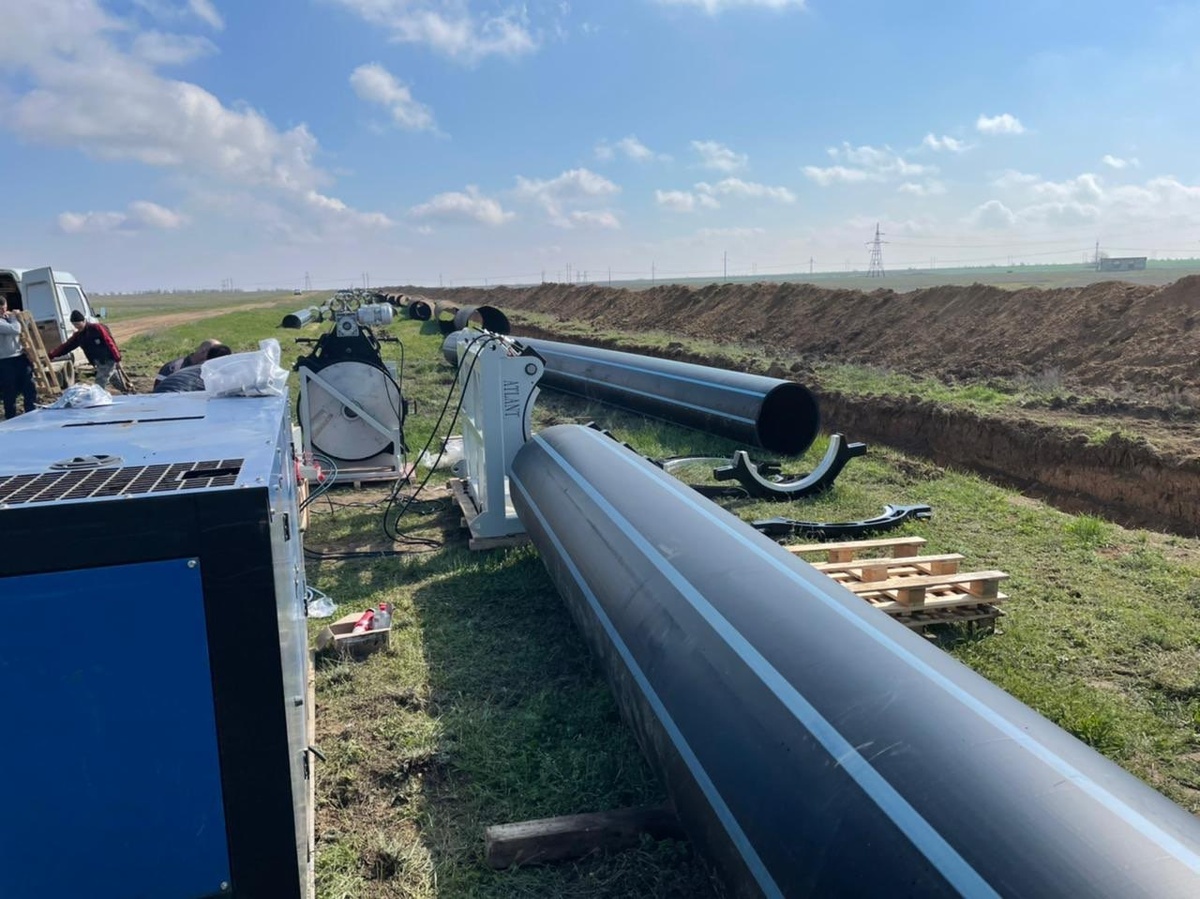
Расчет весовой нагрузки
Весовые характеристики трубы:
- 1 метр трубы диаметром 1200 мм SDR 17 — 252 кг
- 13-метровая секция — 3276 кг (3,3 тонны)
- Две трубы — 6,5 тонн
Такая масса создает колоссальную нагрузку на станину сварочного оборудования.
Факторы увеличения нагрузки
Дополнительные нагрузки возникают при:
- Отсутствии выравнивания горизонта
- Неиспользовании опорных роликов
- Перемещение труб с помощью станины (особенно, если плети труб)
- Неправильной установке оборудования
Риски использования слабой станины
Последствия недостаточной прочности:
- Деформация станины под нагрузкой, нарушение геоиметрии
- Потеря точности центровки
- Неравномерное давление при сварке
- Образование дефектов шва
Требования к конструкции станины
Надежная станина должна обеспечивать:
- Высокую жесткость конструкции
- Способность выдерживать максимальные рабочие нагрузки
- Сохранение геометрии при длительной эксплуатации
- Равномерное распределение нагрузки
Пренебрежение качеством станины может привести к серьезным последствиям, включая брак в работе и полную непригодность оборудования к использованию. Поэтому прочность станины является ключевым фактором качества сварных соединений.
Преимущества увеличенных гидроцилиндров при работе с тяжелыми трубами
Увеличенные гидроцилиндры обеспечивают более эффективную работу системы за счет следующих факторов:
- Снижение нагрузки на гидравлическую систему благодаря оптимальному распределению давления
- Улучшенный ход трубы за счет увеличенной площади поршня
- Повышенная надежность работы механизма при высоких нагрузках
Технические аспекты модернизации
При увеличении сечения гидроцилиндров учитываются следующие параметры:
- Диаметр поршня и штока для оптимальной передачи усилия
- Рабочее давление системы и его соответствие новым параметрам
- Ход штока и его соответствие технологическим требованиям
- Соотношение диаметров для обеспечения необходимого усилия
Влияние на эксплуатацию
Улучшение характеристик проявляется в:
- Снижении износа уплотнительных элементов
- Уменьшении пиковых нагрузок при движении
- Повышении плавности хода механизма
- Увеличении ресурса работы всей системы
Рекомендации по эксплуатации
Для достижения максимального эффекта необходимо:
- Регулярный контроль давления в гидросистеме
- Своевременная диагностика состояния уплотнений
- Правильное обслуживание всех узлов гидропривода
- Контроль нагрузок в процессе работы
Дополнительные преимущества
Оптимизация работы системы приводит к:
- Снижению энергопотребления
- Повышению точности позиционирования
- Уменьшению времени цикла операций
- Увеличению общей производительности оборудования
При правильном подборе параметров увеличенные гидроцилиндры обеспечивают значительное улучшение работы оборудования при работе с тяжелыми трубами, снижая износ и повышая эффективность производственного процесса.
Гидроцилиндры с фторопластовыми кольцами
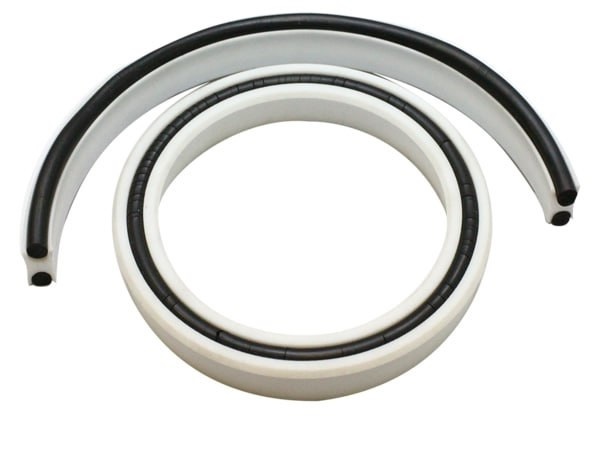
Фторопластовые кольца в конструкции гидроцилиндров выполняют важную защитную функцию, обеспечивая надежную работу оборудования.
Принцип работы
Фторопластовые кольца устанавливаются в качестве защитного элемента для сальников гидроцилиндра, предотвращая:
- Выдавливание резиновых уплотнений
- Механические повреждения сальников
- Утечку рабочей жидкости
Преимущества конструкции
Эксплуатационные характеристики:
- Повышенная долговечность благодаря низкому коэффициенту трения
- Стабильная работа при высоких нагрузках
- Защита основных уплотнительных элементов
- Снижение частоты ремонтных работ
Технические преимущества:
- Эффективная защита от выдавливания резиновых колец
- Устойчивость к износу
- Сохранение герметичности системы
- Возможность работы в тяжелых условиях
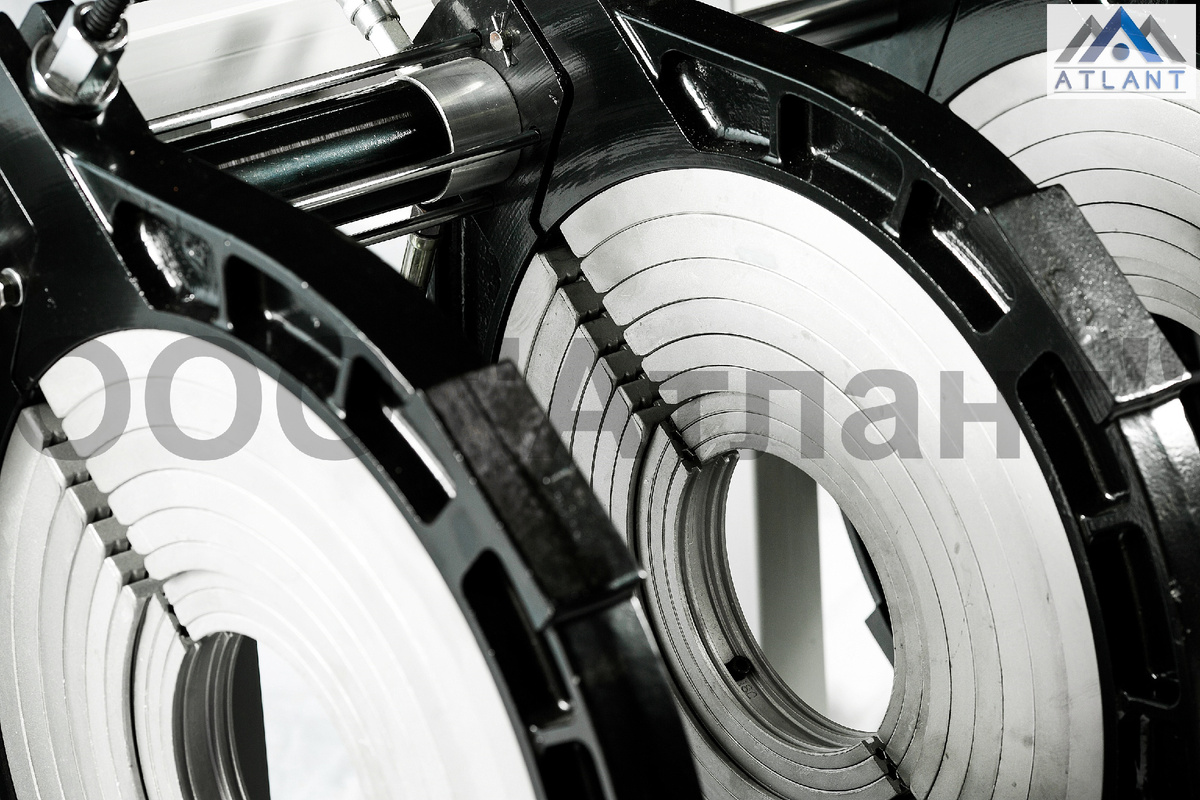
03Преимущества широких литых хомутов для сварки труб
Гидроаккумулятор помогает поддерживать стабильность давления в гидросистеме во время выполнения сварочных операций.
Надежность фиксации обеспечивается конструкцией широких литых хомутов, которые создают прочный и равномерный захват трубы по всей окружности. Это критически важно для качественного выполнения сварочных работ.
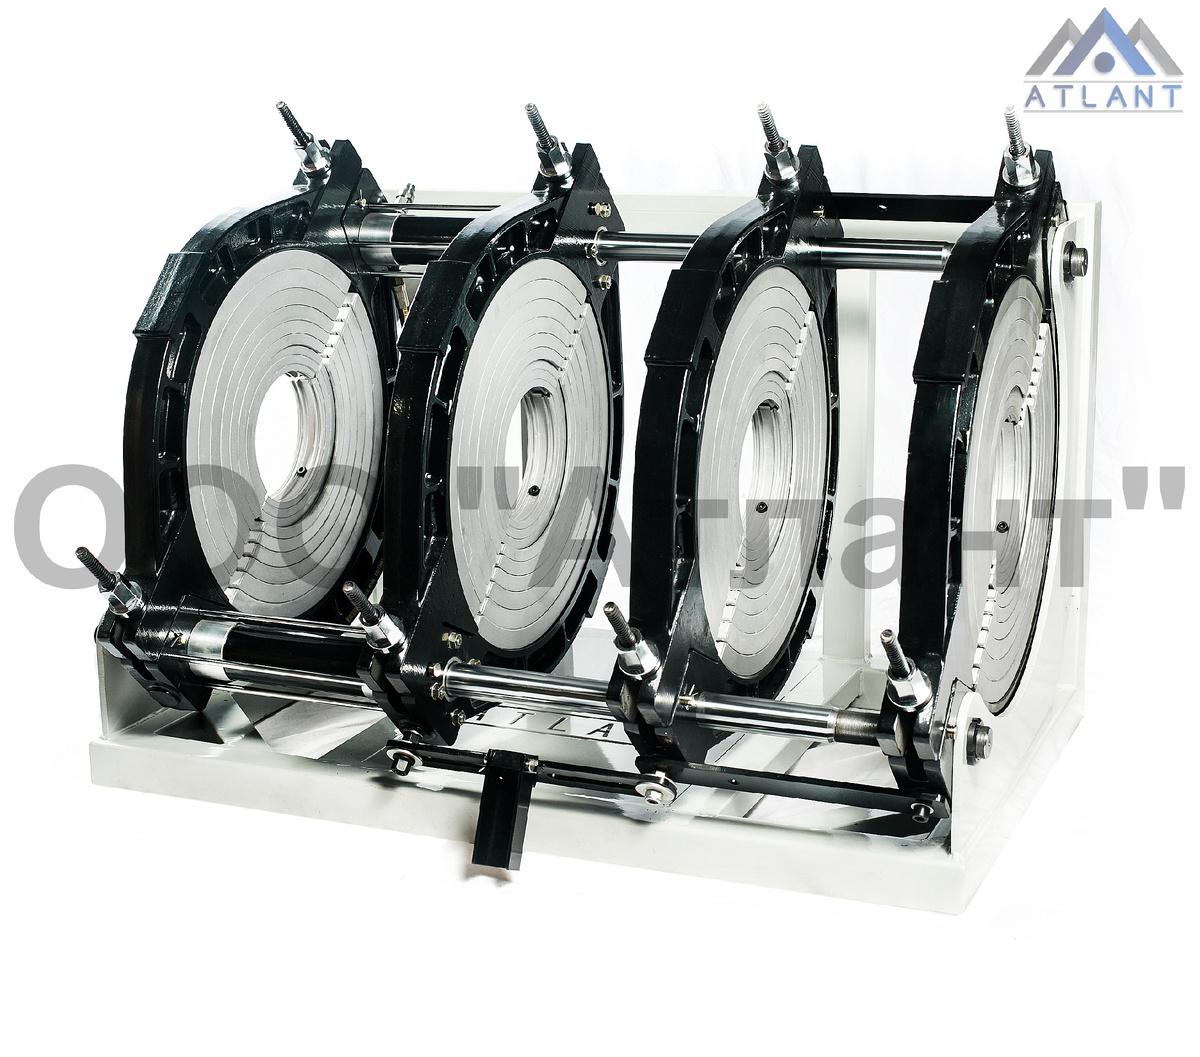
Конструктивные особенности литых хомутов включают:
- Устойчивость к деформации - благодаря литой технологии производства хомуты не гнутся и сохраняют первоначальную форму при нагрузках
- Точность центровки - жесткая конструкция обеспечивает правильное позиционирование трубы
- Качество сварного шва - стабильная фиксация позволяет получить ровный и прочный стык
- Легкий вес - литые хомуты значительно легче аналогов из листового металла при сохранении прочностных характеристик
Технические преимущества включают:
- Равномерное распределение нагрузки
- Отсутствие остаточной деформации
- Долговечность конструкции
- Простота монтажа и демонтажа
Использование широких литых хомутов является оптимальным решением для обеспечения качественного захвата трубы и получения надежного сварного соединения при проведении монтажных работ.
04Сравнение способов производства металлических изделий: преимущества литья
Терморегулятор отвечает за поддержание заданного температурного режима. В конструкции ATLANT его размещение продумано с учетом удобства эксплуатации и защиты узла.
Основные способы производства металлических изделий
В современной промышленности применяются различные методы производства металлических изделий, среди которых выделяются:
- Литье металлов
- Штамповка листового металла
- Ковка
- Механическая обработка
Преимущества литья перед другими методами
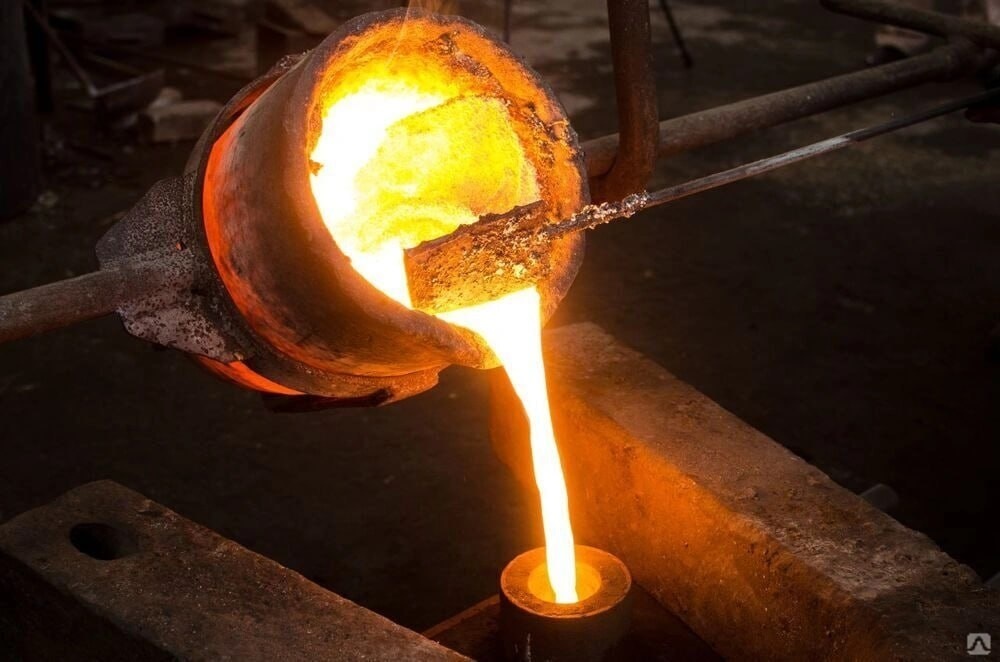
Технологические преимущества литья:
- Возможность получения сложных форм без дополнительных операций
- Высокая точность изготовления деталей
- Отсутствие сварных швов (цельные конструкции)
- Равномерное распределение металла
- Возможность производства крупногабаритных изделий
Экономические преимущества:
- Снижение затрат на материалы за счет минимизации отходов
- Высокая производительность процесса
- Экономия на последующей механической обработке
- Возможность массового производства
Особенности литых изделий
Характеристики литых изделий:
- Повышенная прочность конструкции
- Равномерная структура металла
- Гладкие поверхности
- Возможность использования различных сплавов
- Долговечность эксплуатации
05 Овальность ПНД труб: проблема геометрии и способы её устранения
Овальность труб — это превышение допустимой разности между максимальным и минимальным наружными диаметрами в одном поперечном сечении трубы. Такое отклонение является нарушением следующих нормативных документов:
- ГОСТ 18599
- ГОСТ 32415
- ГОСТ Р 58121
- Другие действующие стандарты
Причины появления овальности
Часто на строительный объект поступают трубы с нарушенной геометрией (овальные). Это происходит по нескольким причинам:
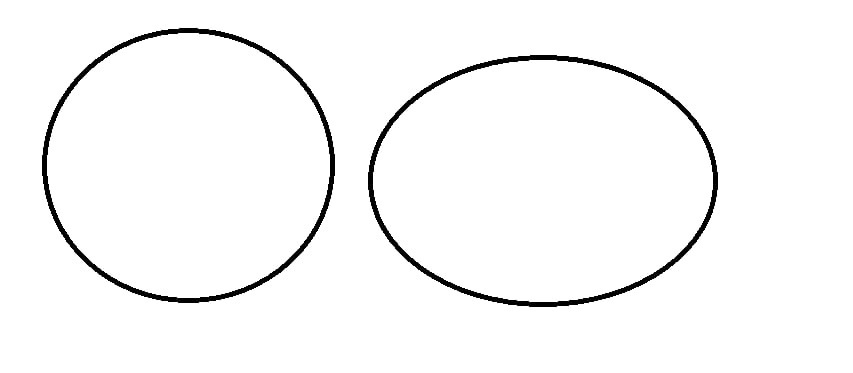
- Нарушение стандартов производства
- Использование некачественного сырья
- Применение вторичного сырья при изготовлении
- Неправильная транспортировка без использования опорных устройств
- Несоблюдение условий хранения
Требования к геометрии для сварки
Для качественного выполнения сварочных работ труба должна иметь:
- Идеальную круглую форму
- Точную центровку свариваемых элементов
- Равномерное давление по всей окружности
Процесс подготовки к сварке
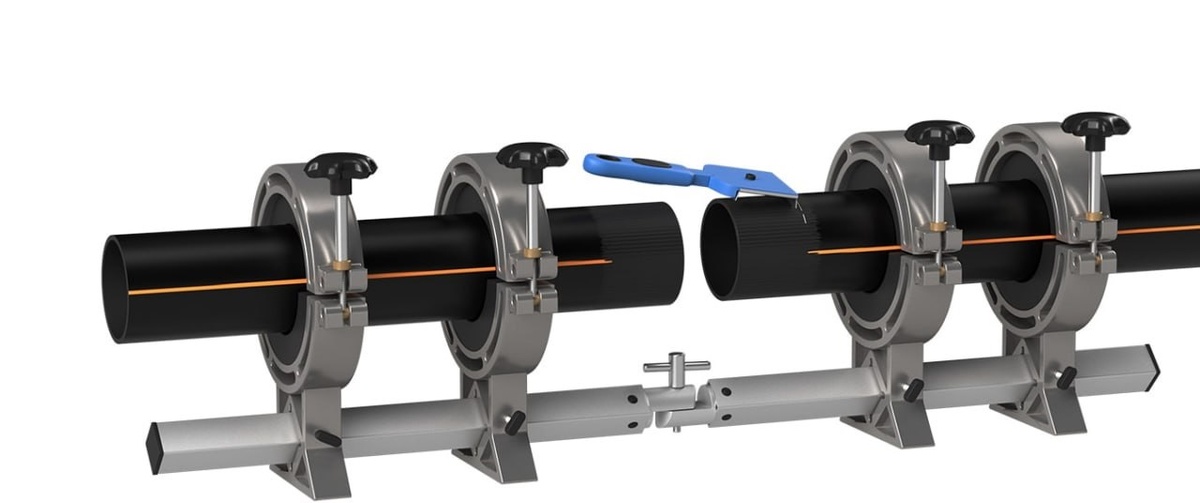
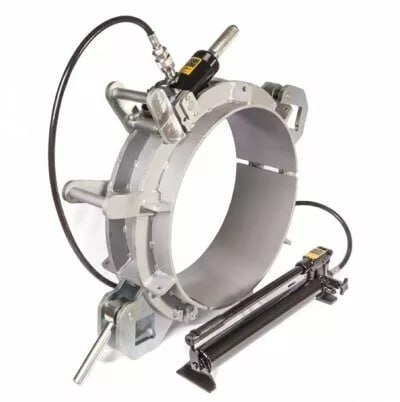
Для исправления геометрии необходимо:
- Использовать специальное оборудование для скругления
- Применять специальные скругляющие насадки
- Соблюдать технологию восстановления формы
Особенности практического применения
В условиях отсутствия специального оборудования:
- Сварщики применяют метод скругления хомутами
- Осуществляют чрезмерное затягивание болтов
- Создают повышенное давление на трубу
Конструктивные решения
Для предотвращения проблем разработаны специальные решения:
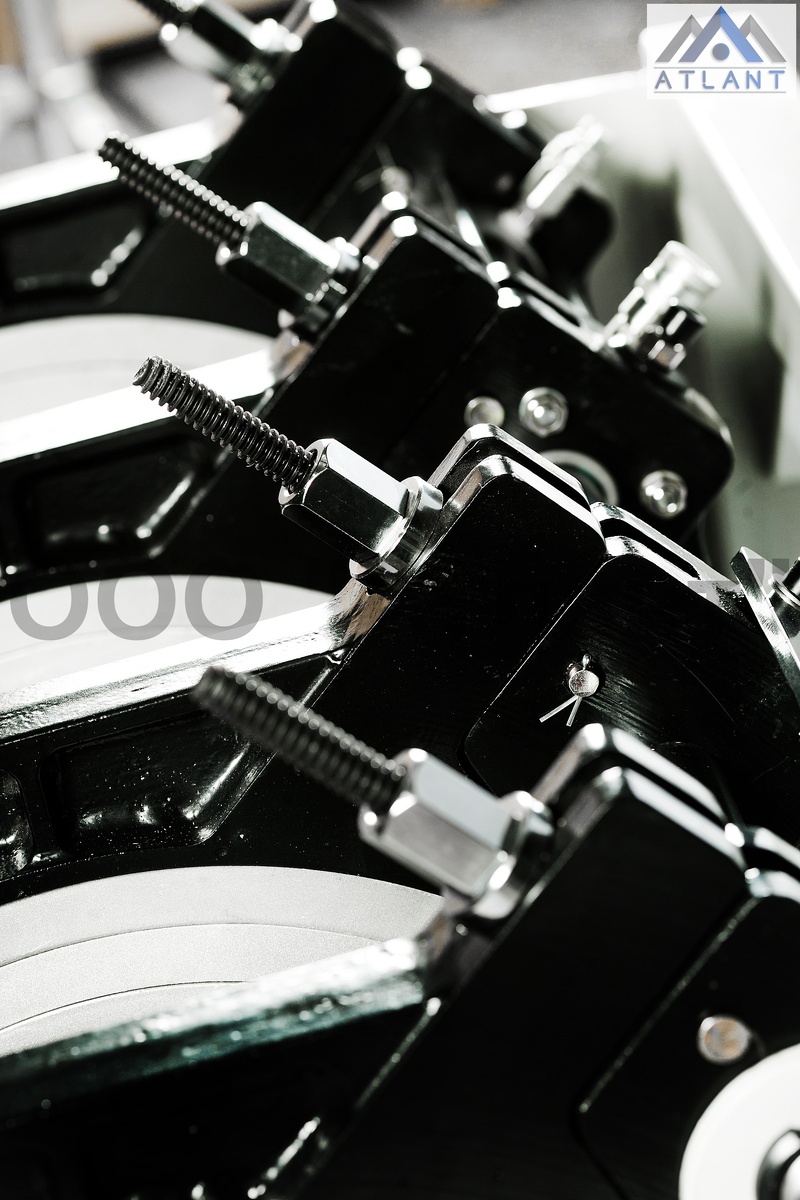
- Усиленные крепёжные элементы с широким шагом резьбы
- Повышенный гребень резьбы для надёжности
- Усиленная конструкция болтов
- Защита от срыва при чрезмерном усилии
Важно помнить, что неправильное скругление может привести к:
- Повреждению структуры трубы
- Деформации сварочного оборудования
- Снижению качества сварного шва
- Преждевременному износу крепёжных элементов
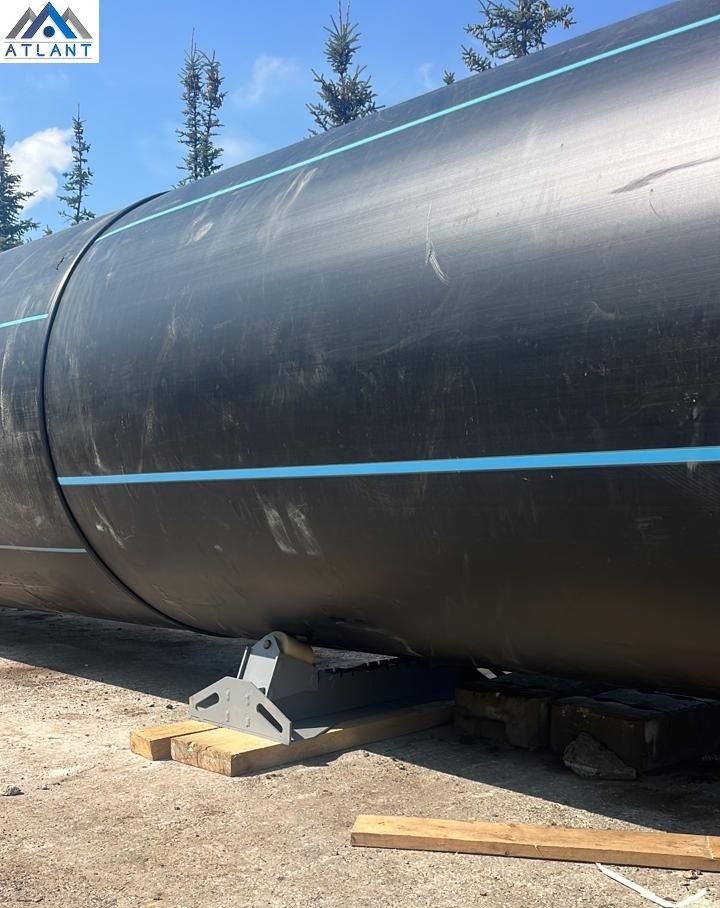
06 Выравнивание и опорные ролики: основа стабильной сварки ПНД труб
Важность правильного выравнивания
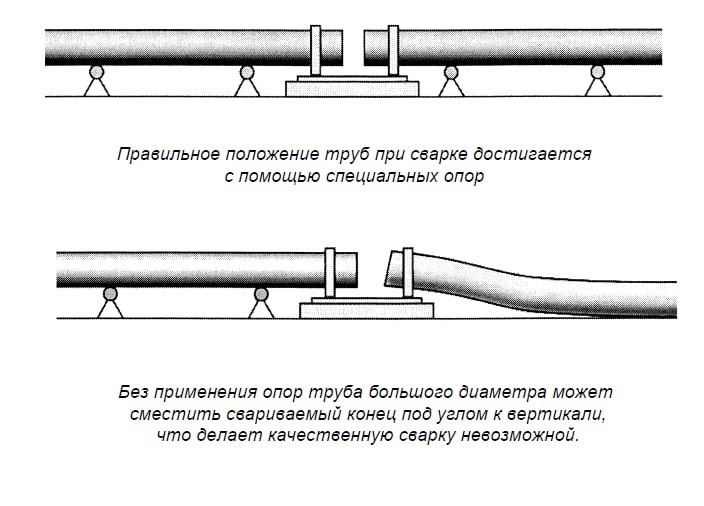
При сварке ПНД труб встык обязательное условие — выравнивание горизонта и использование опорных роликов. Это необходимо для:
- Равномерного распределения нагрузки на станину
- Снижения трения при стыковке труб
- Обеспечения качественного сварного соединения
- Предотвращения деформации оборудования
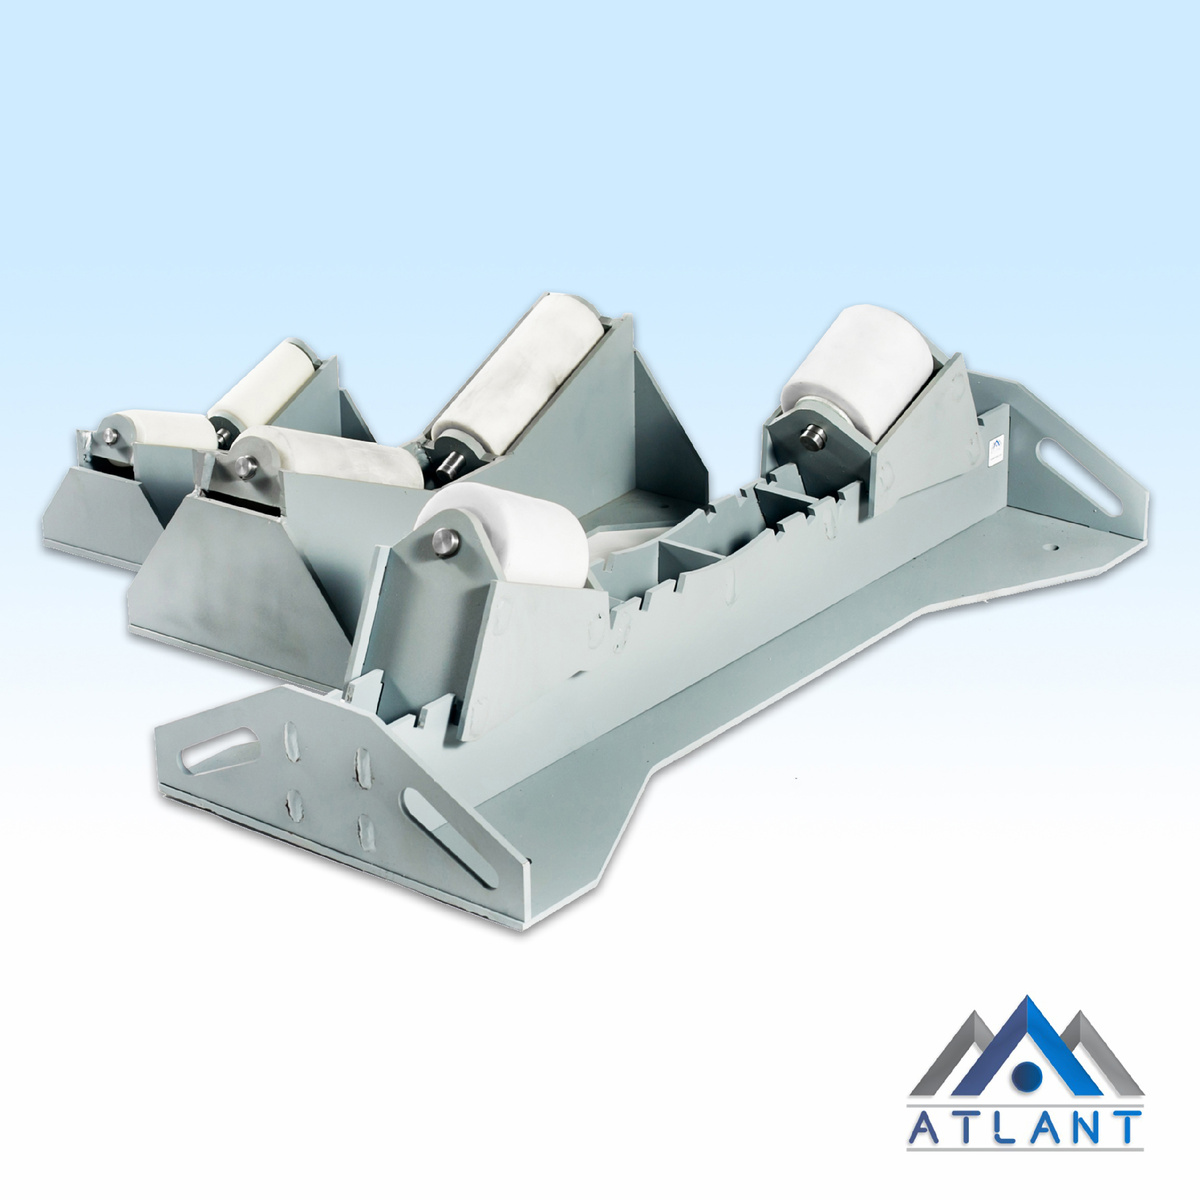
Функции опорных роликов
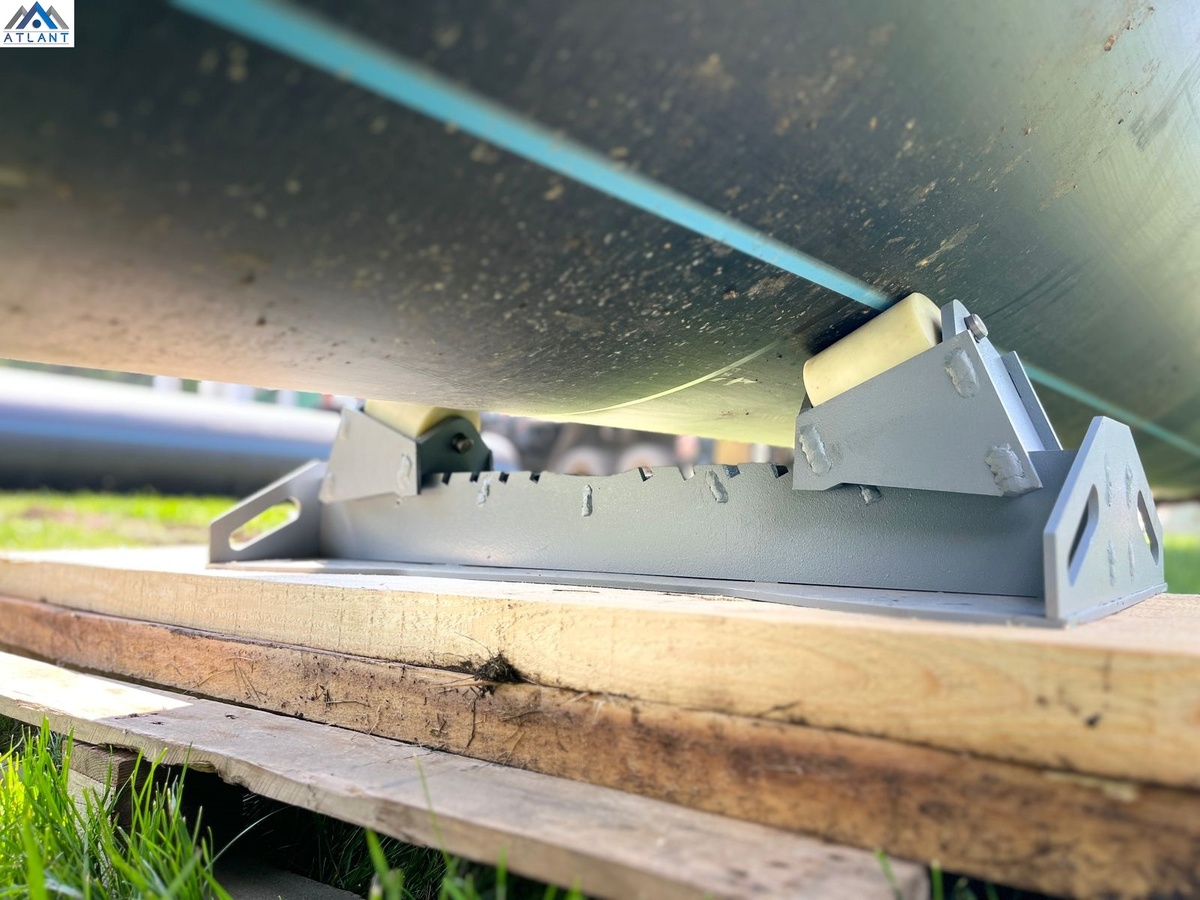
Опорные ролики выполняют следующие задачи:
- Обеспечивают горизонтальное положение труб
- Снижают трение при перемещении труб
- Распределяют нагрузку на станину
- Уменьшают нагрузку на гидравлическую систему
- Стабилизируют конструкцию при сварке
Последствия неправильного выравнивания
Нарушение технологии выравнивания может привести к:
- Неравномерному нагреву торцов труб
- Образованию некачественного сварного шва
- Повышенной нагрузке на оборудование
- Деформации станины
- Снижению прочности соединения
Рекомендации по выравниванию
Правильная подготовка к сварке включает:
- Установку опорных роликов под трубы
- Тщательное выравнивание горизонта
- Проверку соосности труб
- Контроль равномерности зазора между торцами
- Проверку положения всех элементов конструкции
Технические требования
Стандарты выравнивания предусматривают:
- Строгое соблюдение горизонтальности
- Использование специальных измерительных инструментов
- Регулярную проверку состояния опорных роликов
- Корректировку положения труб перед началом сварки
- Контроль нагрузки на гидравлическую систему
Важно помнить, что пренебрежение требованиями по выравниванию горизонта и использованию опорных роликов может привести к серьезным дефектам сварного соединения и снижению надежности всей трубопроводной системы.
07Комплект литых алюминиевых вкладышей для сварочного аппарата
Комплектация и характеристики
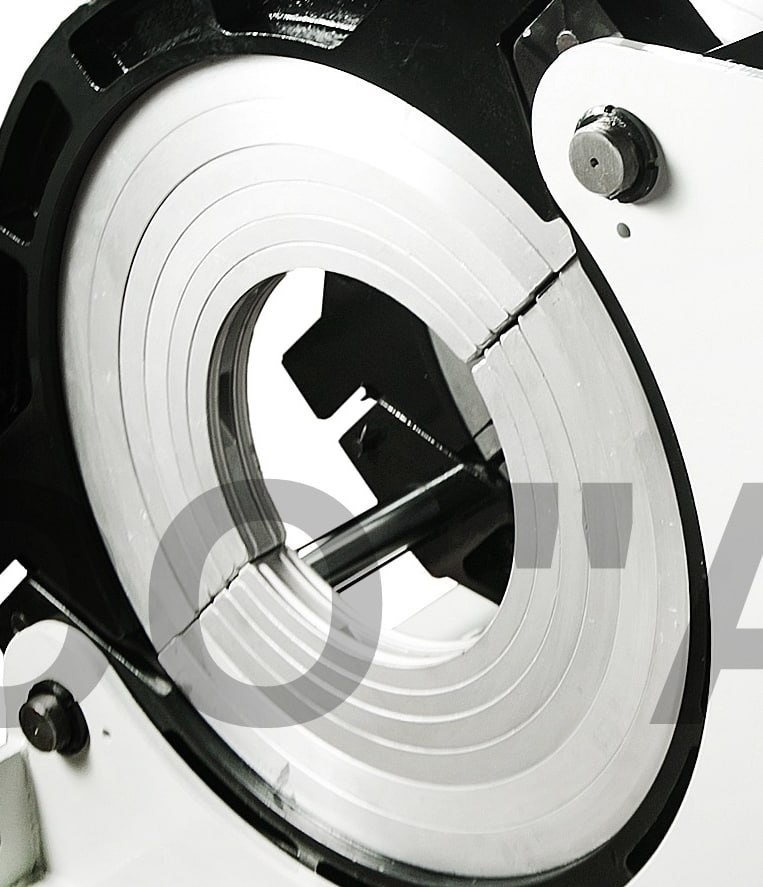
Полный набор вкладышей , например ATLANT А 500 включает следующие размеры:
- 160 мм
- 180 мм
- 200 мм
- 225 мм
- 250 мм
- 280 мм
- 315 мм
- 355 мм
- 400 мм
- 450 мм
Преимущества комплекта
Базовая комплектация аппарата позволяет:
- Не приобретать дополнительные вкладыши отдельно
- Работать с трубами различного диаметра
- Экономить время на подборе необходимых размеров
- Обеспечивать качественную сварку разных диаметров труб
Технические особенности
Материал изготовления:
- Высококачественный алюминий
- Литая конструкция
- Повышенная прочность
- Устойчивость к нагрузкам
Применение
Вкладыши используются для:
- Точного позиционирования труб при сварке
- Обеспечения равномерного давления
- Создания качественного сварного соединения
- Работы с различными диаметрами труб
Важные примечания
Особенности эксплуатации:
- Вкладыши являются сменным элементом сварочной машины
- Требуют правильного монтажа
- Необходимо соблюдать рекомендации по максимально допустимым нагрузкам
- Регулярно проводить проверку состояния вкладышей
Такой полный комплект вкладышей существенно упрощает работу сварщика, позволяя выполнять соединения труб различных диаметров без дополнительных затрат на приобретение отдельных элементов.
Преимущества использования алюминиевых вкладышей:
Таким образом, использование алюминиевых вкладышей в конструкции сварочного аппарата обеспечивает множество преимуществ, включая долговечность, надежность и эффективность работы оборудования.
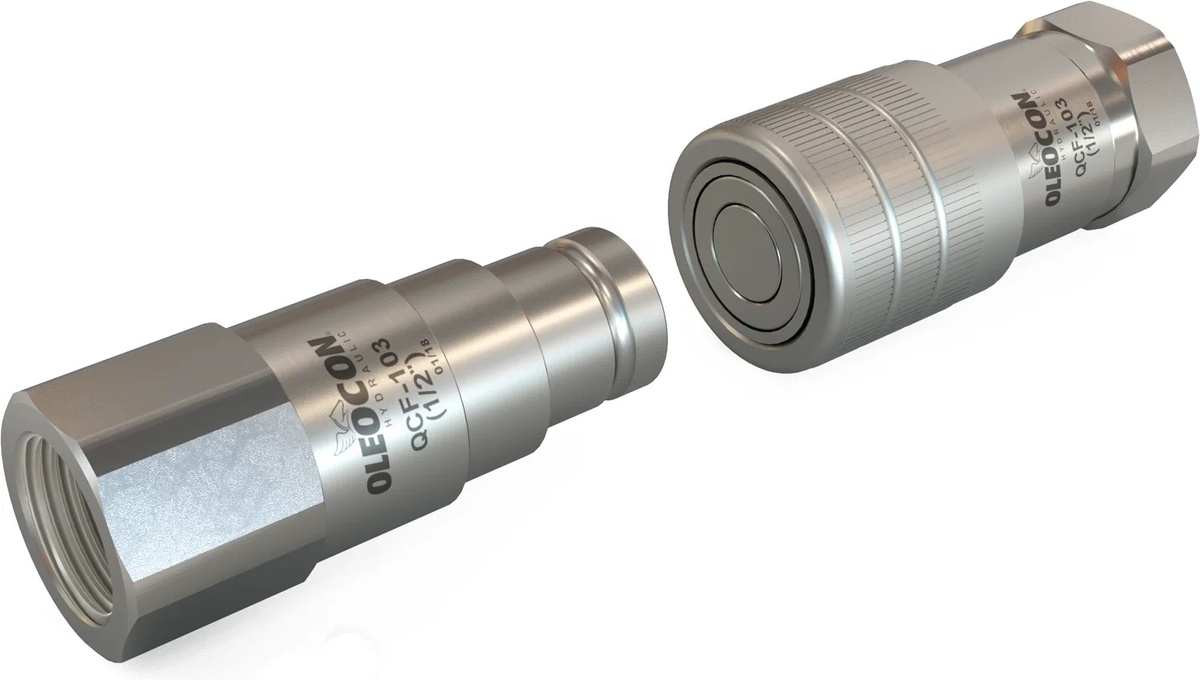
08Быстроразъемные соединения (БРС) закрытого типа: защита гидросистемы от загрязнений
Принцип работы
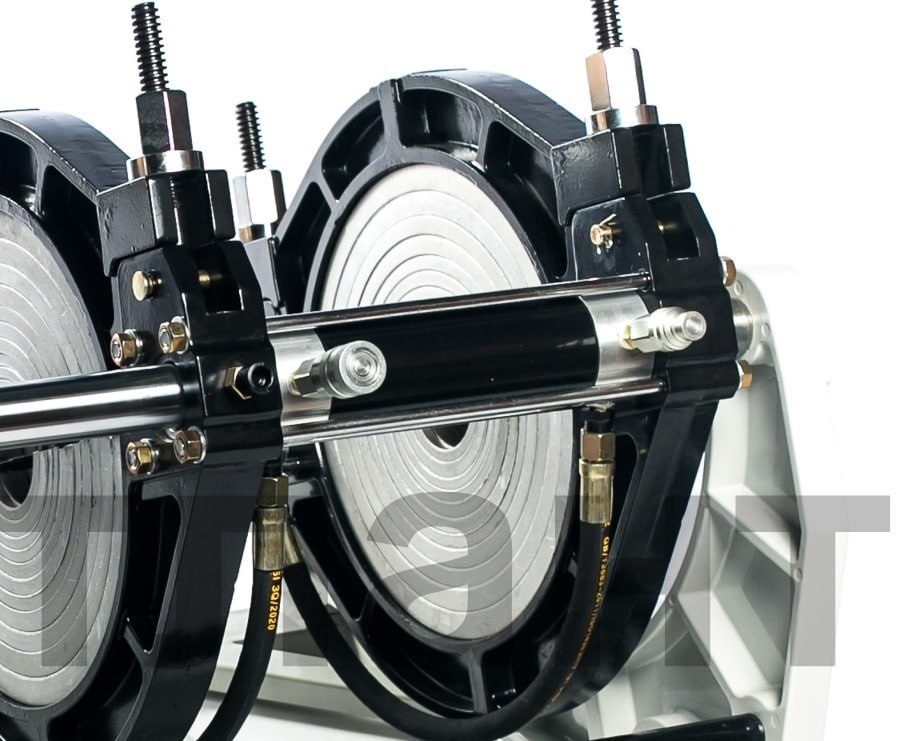
БРС закрытого типа оснащены специальным механизмом, который обеспечивает:
- Автоматическую герметизацию соединений
- Защиту от попадания внешних загрязнений
- Надежную изоляцию гидравлической системы
Преимущества конструкции
Защитный механизм обеспечивает:
- Полное исключение попадания пыли и грязи
- Сохранение чистоты рабочей жидкости
- Увеличение срока службы гидросистемы
- Снижение риска поломок оборудования
Особенности эксплуатации
При использовании БРС закрытого типа:
- Отсутствуют утечки рабочей жидкости
- Сохраняется чистота рабочей зоны
- Уменьшаются затраты на обслуживание
- Повышается надежность системы
Технические характеристики
Система защиты включает:
- Специальные клапаны автоматического запирания
- Герметичные уплотнительные элементы
- Механизм блокировки при разъединении
- Защитные крышки в нерабочем состоянии
Экономический эффект
Использование БРС закрытого типа позволяет:
- Снизить затраты на ремонт гидросистемы
- Уменьшить расходы на замену фильтров
- Сократить время на обслуживание
- Увеличить межсервисные интервалы
Такой тип быстроразъемных соединений особенно эффективен в условиях повышенной запыленности и загрязненности рабочей зоны, где защита гидросистемы от внешних воздействий является критически важной.
09Дополнительная защита гидравлических шлангов между гидроцилиндрами
Назначение защиты
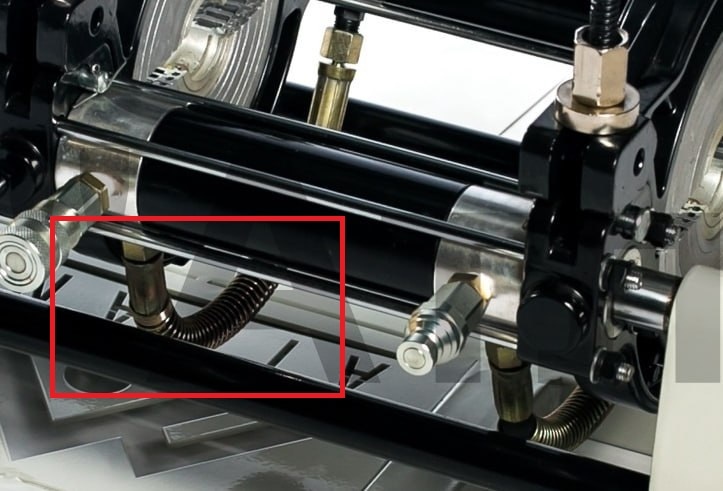
Металлическая оплетка — это специальное защитное покрытие для гидравлических шлангов, которое обеспечивает:
- Защиту от механических повреждений
- Предотвращение аварийных ситуаций
- Увеличение срока службы оборудования
Причины внедрения защиты
Основные риски при отсутствии защиты:
- Повреждение шлангов падающими предметами
- Механические повреждения инструментом
- Преждевременный выход из строя
- Простои в работе
Преимущества использования
Защитное покрытие обеспечивает:
- Защиту от внешних воздействий
- Сохранение целостности гидравлической системы
- Снижение риска аварийных ситуаций
- Экономию на ремонте и замене шлангов
- Стабильную работу оборудования
Практический эффект
Внедрение защиты позволяет:
- Снизить затраты на ремонт
- Увеличить межсервисные интервалы
- Обеспечить бесперебойную работу
- Продлить срок службы оборудования
Металлическая оплетка является эффективным решением для защиты гидравлических шлангов от механических повреждений, позволяющим избежать простоев в работе и дорогостоящего ремонта оборудования.
Станина, адаптированная под крепление для кран-балки:
Удобство перемещения и фиксации: Позволяет легко устанавливать и крепить кран-балку для перемещения тяжелых и крупногабаритных элементов (торцевателя и нагревательного элемента). Повышенная устойчивость: Обеспечивает надежное крепление и стабильность работы при использовании кран-балки. Простота обслуживания: Возможность быстрого демонтажа и перемещения оборудования для проведения технического обслуживания.
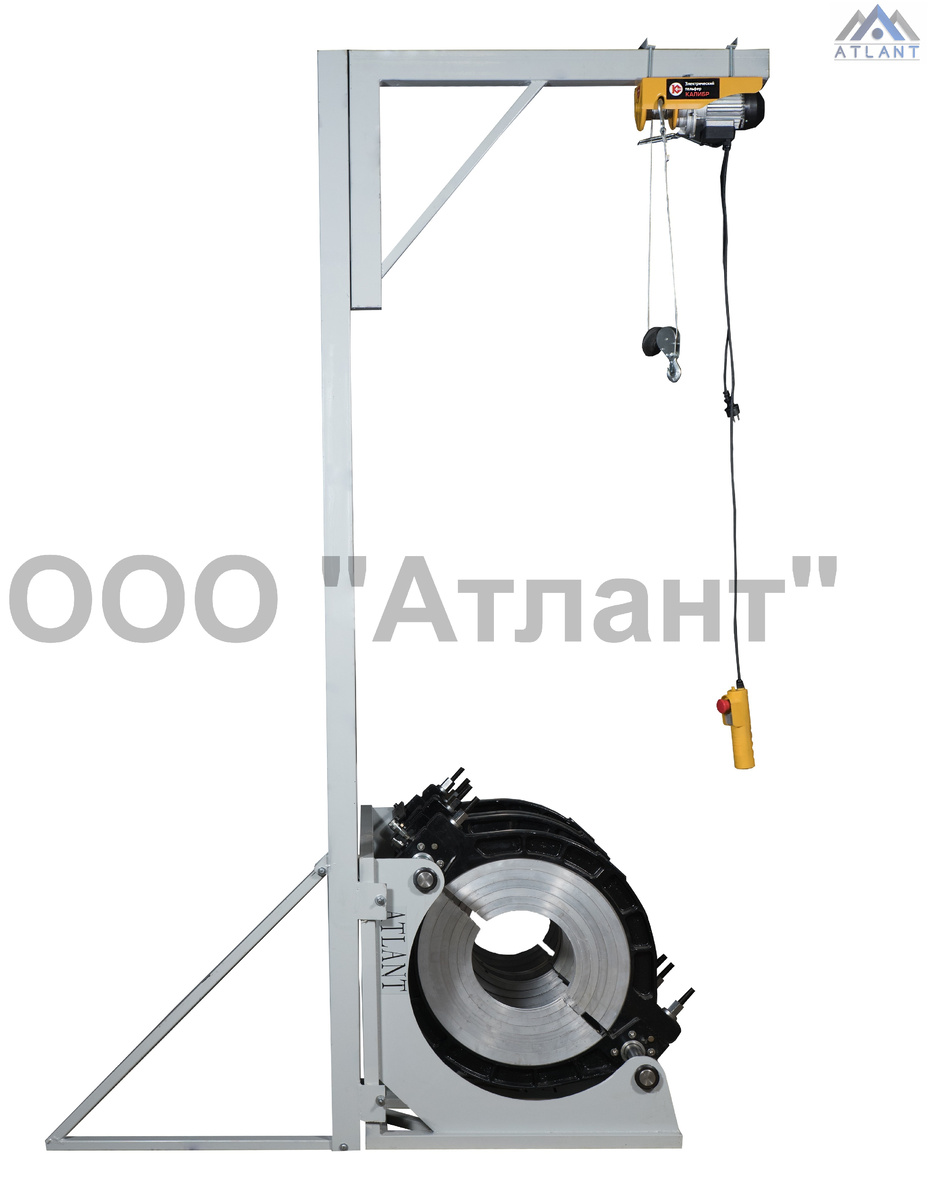
Кран-балка предназначена для подъема устройств, которые подготавливают торцы труб непосредственно к сварке (торцеватель) и нагревательный элемент стыкового сварочного аппарата. Кран-балка работает от электрического привода, она регулируется пультом управления. Благодаря этому механизму процесс торцовки и сваривания труб больших диаметров может выполнять один сварщик, без привлечения крупной строительной техники.
Кран–балка очень удобна для перемещения торцевателя и нагревателя от места сварки на центраторе к футляру хранения нагревательного элемента и торцевателя. Осуществить процесс торцовки и сваривания труб больших диаметров сможет один сварщик не привлекая крупногабаритную технику.
Сам механизм в действие приводится благодаря приводу, регулируемому пультом управления.
10Гидроблок стыкового сварочного аппарата
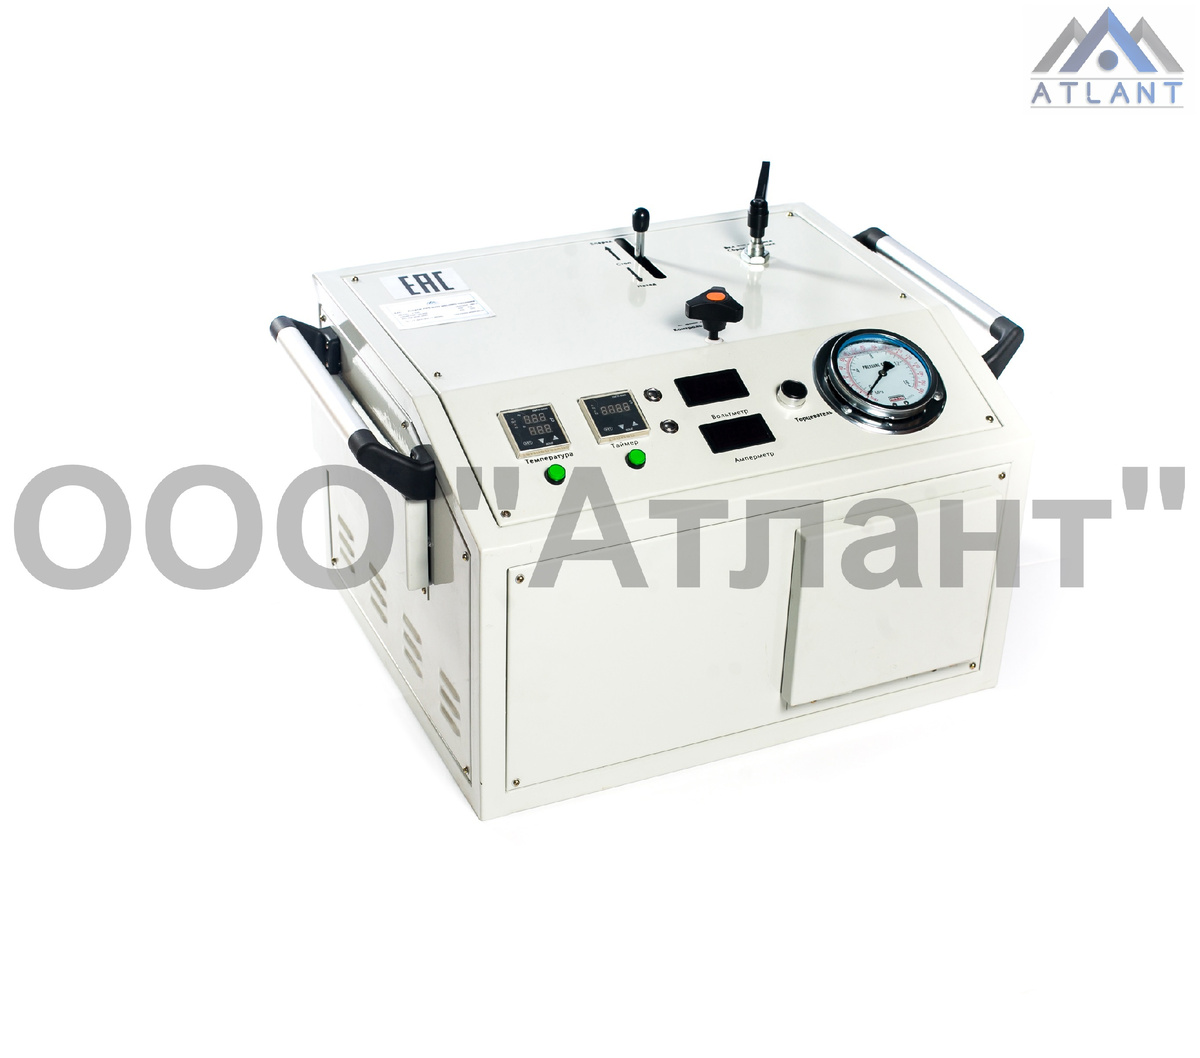
Назначение
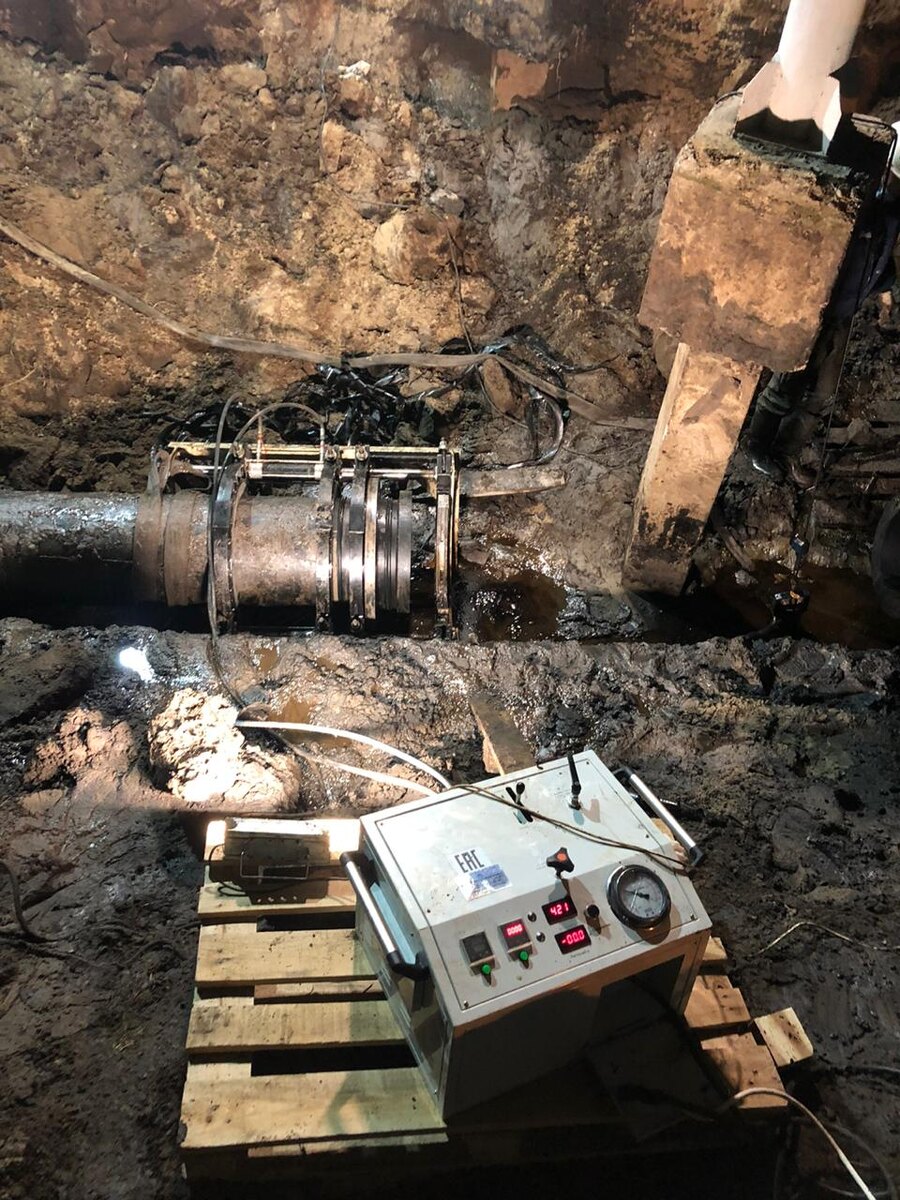
Гидроблок (маслостанция) является ключевым компонентом сварочного аппарата, предназначенным для управления движением подвижных зажимов центратора и создания необходимого прижимного усилия в процессе сварки.
Основные функции
- Управление движением пары подвижных зажимов
- Создание требуемого прижимного усилия
- Поддержание заданного давления в плоскости сварки
- Компенсация сопротивления трения при перемещении зажимов
Требования к работе
- Обеспечение компенсации пикового сопротивления (на 30% выше сварочного давления)
- Поддержание заданного давления на всех этапах сварки
- Допустимое отклонение сопротивления трения не более 10%
- Защита от избыточного давления
- Соответствие требованиям безопасности для систем, работающих под давлением
Эксплуатация
Гидроблок должен обеспечивать стабильную работу в температурном диапазоне от -15°C до +45°C. Требует регулярного технического обслуживания согласно инструкции производителя.
11Технические характеристики гидроблока сварочного аппарата
Требования к электропитанию
Двухфазное питание:
- Напряжение: 220В ±10%
- Применяется для моделей до ATLANT 315 включительно
Трехфазное питание:
- Напряжение: 380В ±10%
- Применяется для моделей от ATLANT 500
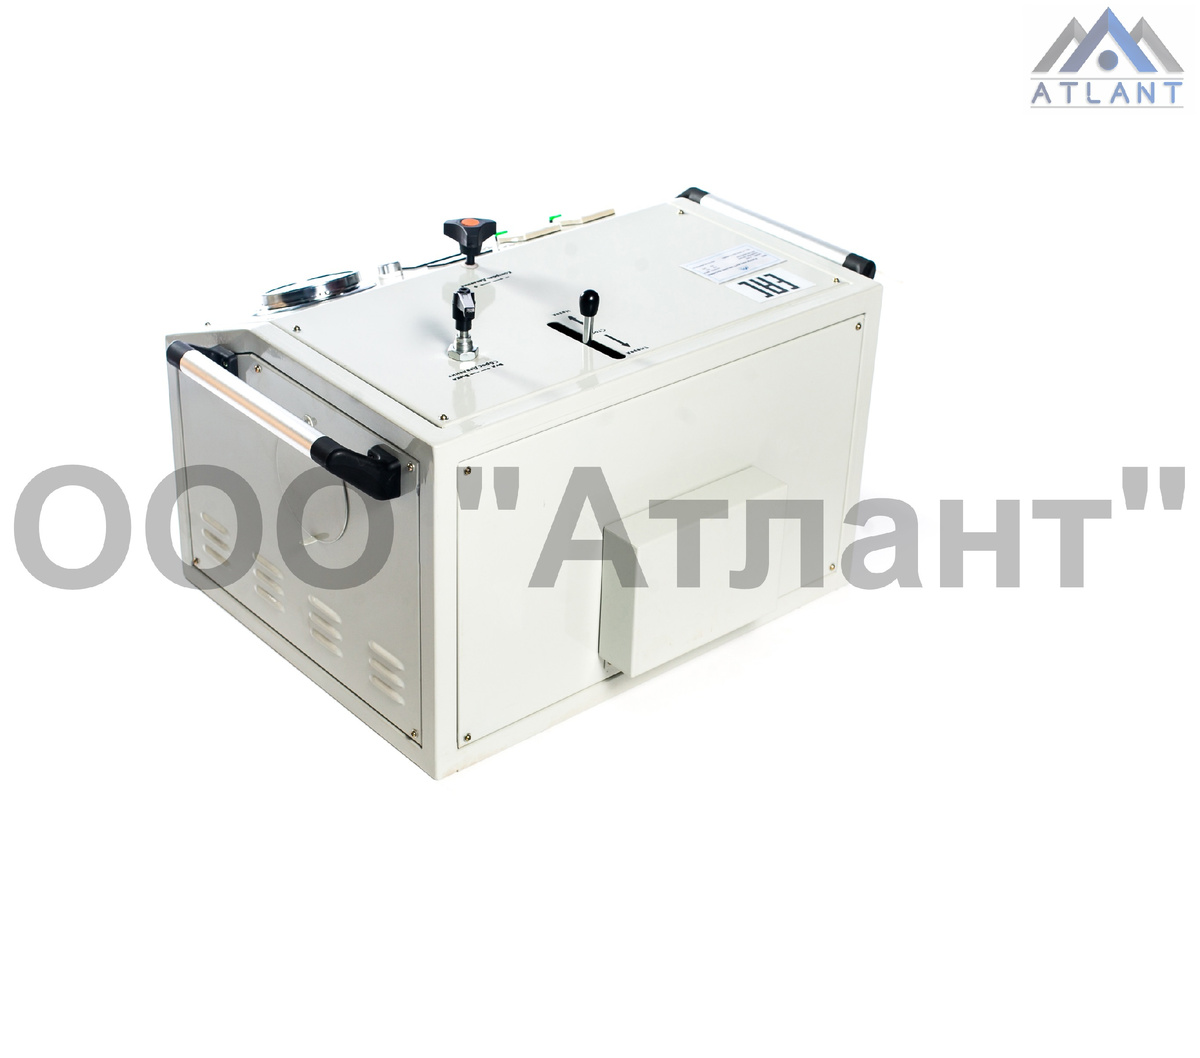
Основные компоненты гидроблока
Корпус и базовые элементы:
- Защитный закрытый корпус
- Разъем для подключения блока протоколирования
- Гидроаккумулятор
- Манометр для контроля давления
Система управления:
- Терморегулятор для контроля температуры
- Таймер со световой индикацией
Измерительные приборы:
- Амперметр для контроля силы тока
- Вольтметр для измерения напряжения
Соединительные элементы:
- Авиационные разъемы повышенной надежности
- Быстроразъемные соединения (БРС) закрытого типа для безопасной эксплуатации
Особенности конструкции
- Все компоненты размещены в защищенном корпусе
- Система БРС закрытого типа обеспечивает быстрое подключение/отключение
- Авиационные разъемы гарантируют надежное соединение
- Измерительные приборы позволяют контролировать параметры работы в режиме реального времени
12Гидроблок сварочного аппарата: сравнение закрытого и открытого типов
Закрытый тип гидроблока ATLANT
Защищенный механизм обеспечивает надежную работу оборудования благодаря полному закрытию всех узлов специальными крышками.
Основные преимущества:
Открытый тип гидроблока
Экономия за счет упрощения конструкции часто приводит к использованию открытого типа гидроблока у некоторых производителей.
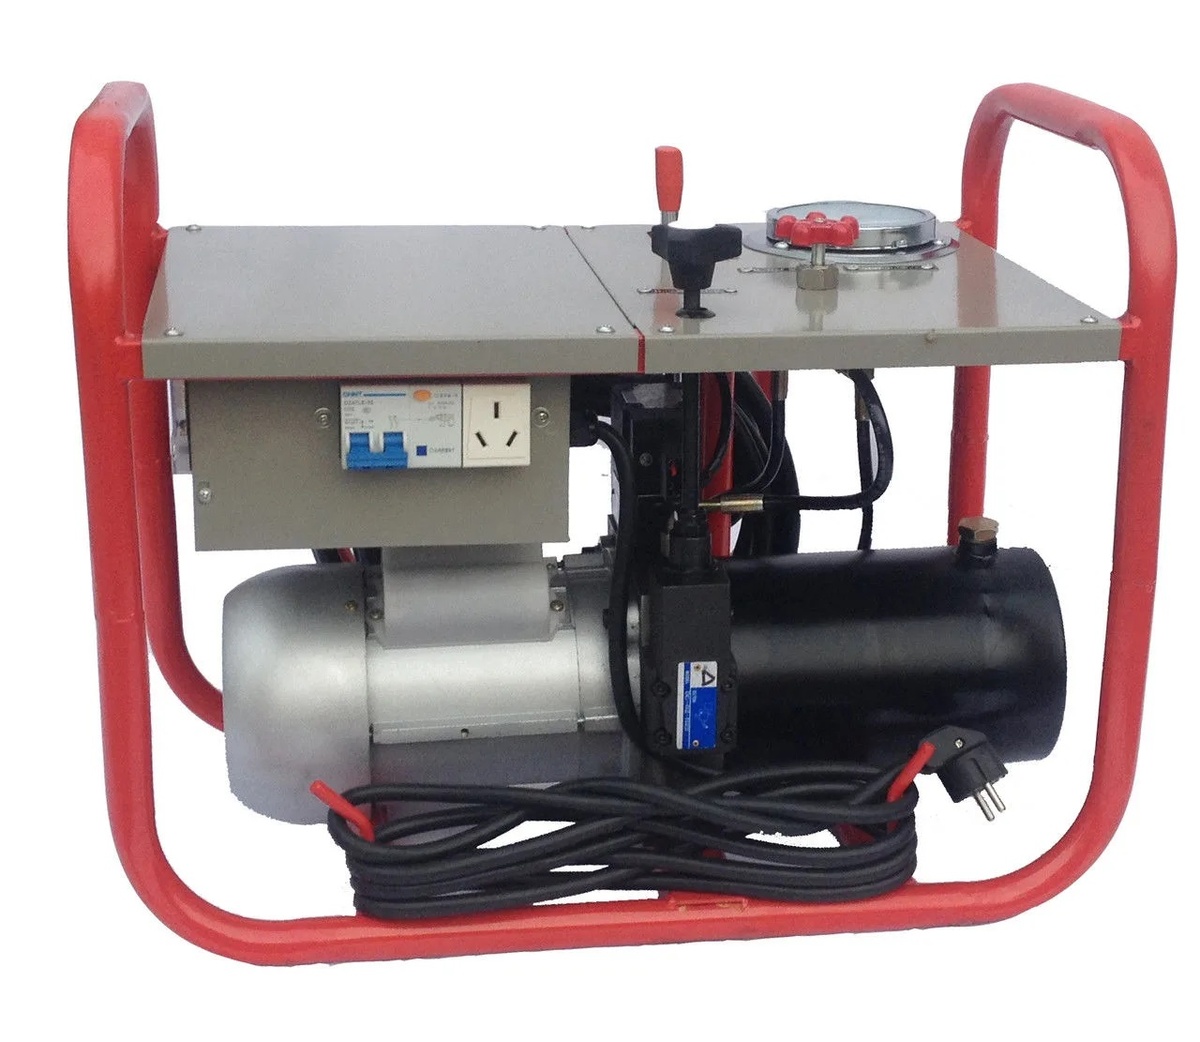
Основные недостатки:
Почему выбирают закрытый тип
Профессиональное решение для сварочного оборудования обусловлено следующими факторами:
- Надежность эксплуатации в различных условиях
- Экономия на обслуживании за счет долговечности
- Качество сварки благодаря стабильным параметрам
- Безопасность работы персонала
Практическое применение
Оптимальные условия для использования закрытого гидроблока:
- Строительные площадки
- Производственные цеха
- Полевые условия
- Сложные климатические условия
Закрытый тип гидроблока является предпочтительным выбором для профессионального сварочного оборудования, обеспечивая высокую надежность и длительный срок службы при минимальных затратах на обслуживание.
13Блок протоколирования ATLANT: особенности и преимущества
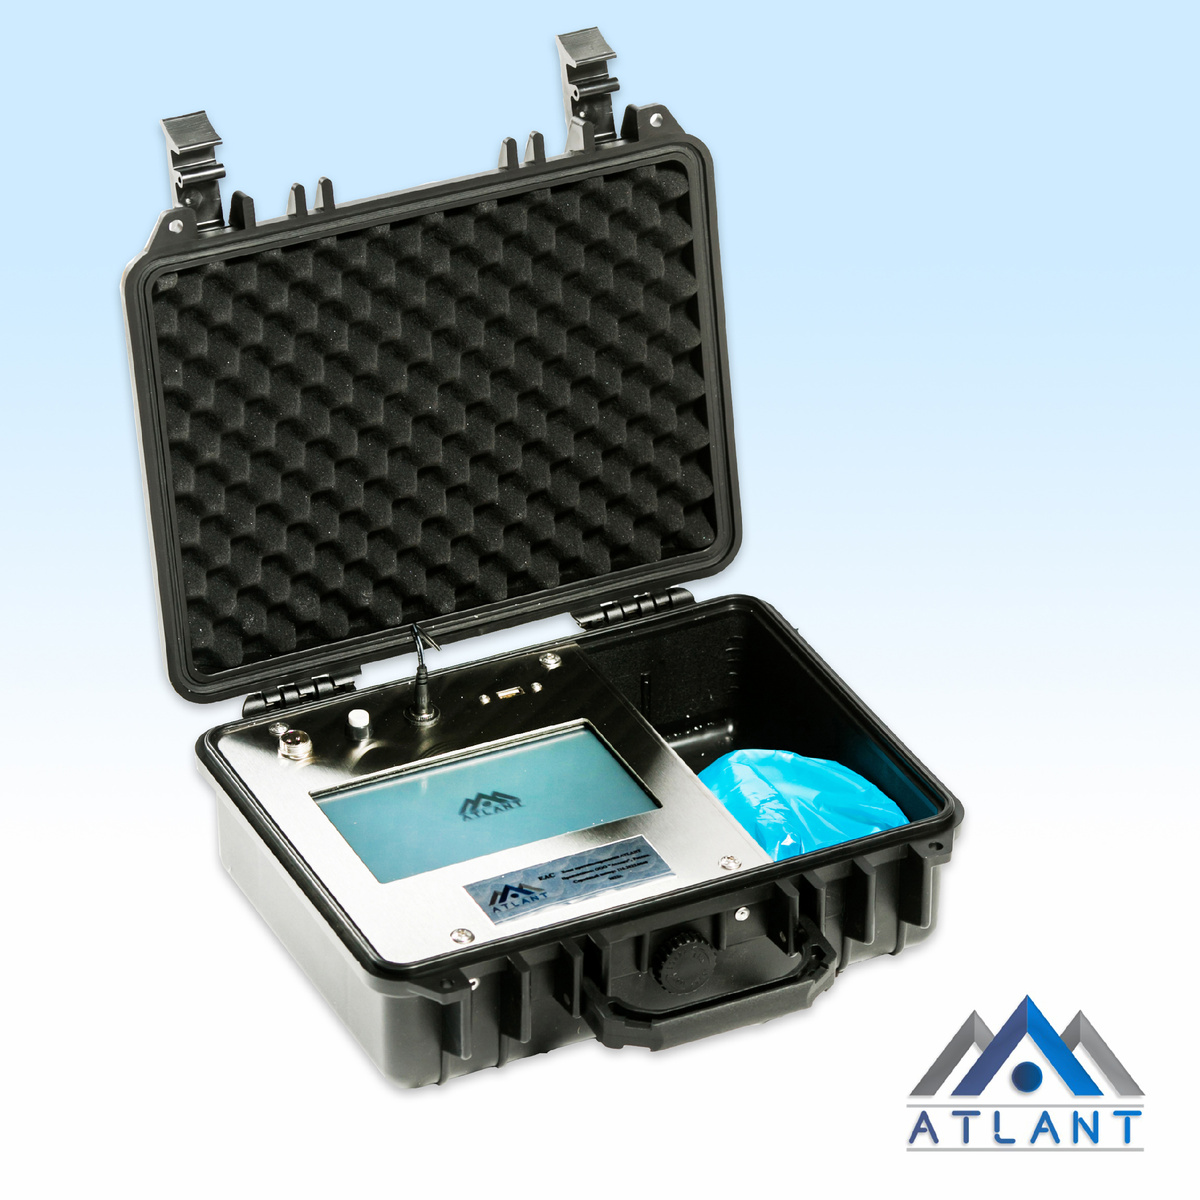
Общая информация
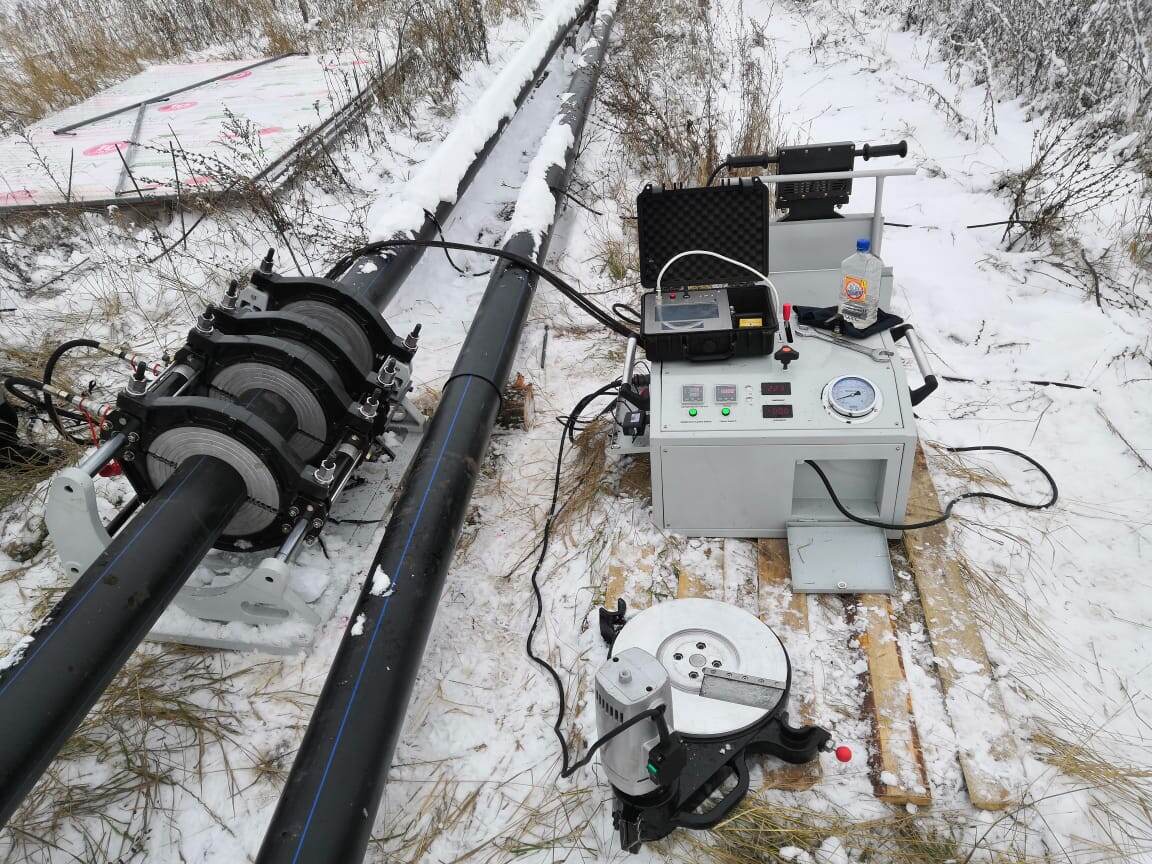
Отдельно подключаемый блок протоколирования ATLANT является универсальным решением для всей линейки сварочных аппаратов ATLANT. Устройство разработано с учетом современных требований к контролю и регистрации сварочных процессов.
14Необходимость протоколирования при сварке ПНД труб
Нормативные требования
Обязательное протоколирование требуется в следующих случаях:
- При работе на опасных производственных объектах
- При сварке газопроводов
- При монтаже трубопроводов специального назначения
Функциональные возможности системы
Электронный блок протоколирования обеспечивает:
- Сбор и хранение данных о свариваемых трубах
- Идентификацию оператора и объекта сварки
- Измерение температуры окружающей среды
- Контроль температуры нагревательного элемента
- Мониторинг давления в гидросистеме
- Фиксацию всех параметров сварочного процесса
Автоматизация процессов
Система автоматизации включает:
- Расчет оптимальных параметров сварки
- Отображение рекомендуемых значений
- Сигнализацию при отклонениях
- Возможность интеграции как отдельного модуля
Преимущества протоколирования
Ключевые выгоды использования системы:
- Объективная фиксация всего процесса сварки
- Возможность последующего анализа качества соединений
- Документирование выполненных работ
- Контроль соблюдения технологии
- Упрощение проверки качества
Случаи обязательного применения
Протоколирование необходимо при:
- Работе на объектах повышенной опасности
- Монтаже газопроводов
- Строительстве магистральных трубопроводов
- Требовании заказчика к документированию
- Процедуре сертификации работ
Допустимые исключения
Протоколирование не требуется при:
- Выполнении бытовых работ
- Монтаже небольших локальных сетей
- Установке временных трубопроводов
- Работе на неответственных объектах
- Наличии постоянного контроля качества другими методами
Важное замечание
Даже при отсутствии строгих требований к протоколированию, его использование рекомендуется для:
- Обеспечения высокого качества сварных соединений
- Повышения надежности трубопровода
- Упрощения последующего обслуживания
- Документирования выполненных работ
15Гидроаккумулятор в гидроблоке стыкового сварочного аппарата
Назначение гидроаккумулятора
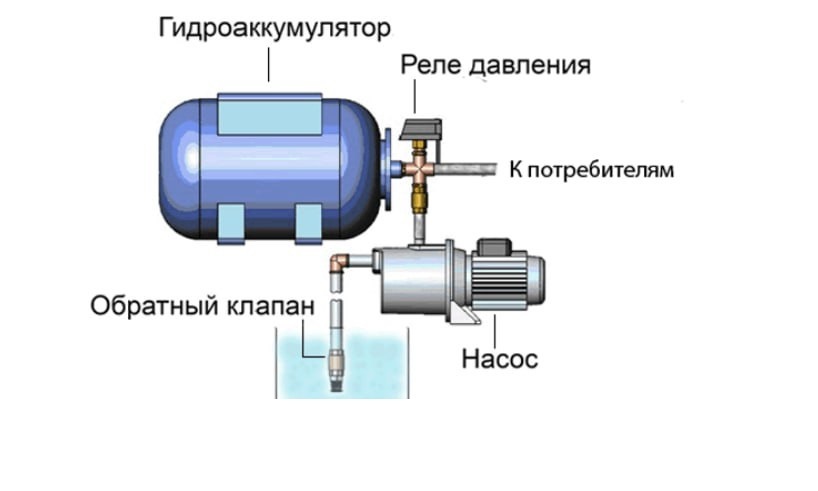
Гидроаккумулятор — важный компонент гидроблока, обеспечивающий стабильное давление в системе при выполнении сварочных работ.
Основные функции
- Поддержание постоянного давления в гидросистеме
- Компенсация перепадов давления при работе
- Обеспечение непрерывности процесса сварки
- Сохранение давления при кратковременных отключениях питания
Принцип работы
Механизм действия гидроаккумулятора основан на накоплении и отдаче энергии рабочей жидкости, что позволяет:
- Стабилизировать давление в системе
- Снижать нагрузку на насосное оборудование
- Обеспечивать плавное движение механизмов
- Поддерживать заданные параметры сварки
Преимущества использования
- Стабильность процесса сварки благодаря постоянному давлению
- Надежность работы при перебоях с электропитанием
- Увеличение срока службы оборудования за счет снижения нагрузок
- Точность параметров сварочного процесса
Технические характеристики
- Объем резервуара — подбирается в зависимости от мощности аппарата
- Рабочее давление — соответствует параметрам гидросистемы
- Тип жидкости — специальное гидравлическое масло
- Защита системы — от перепадов давления и перегрузок
Важность для качества сварки
Гидроаккумулятор играет ключевую роль в обеспечении:
- Равномерного давления при сварке
- Стабильности процесса оплавления
- Качественного соединения труб
- Соответствия технологическим параметрам
Совместимость
Гидроаккумулятор интегрируется в общую систему гидроблока и работает совместно с:
- Насосным оборудованием
- Системой управления давлением
- Манометрами контроля
- Гидроцилиндрами привода
16Терморегулятор сварочного аппарата: особенности и преимущества
Основное назначение
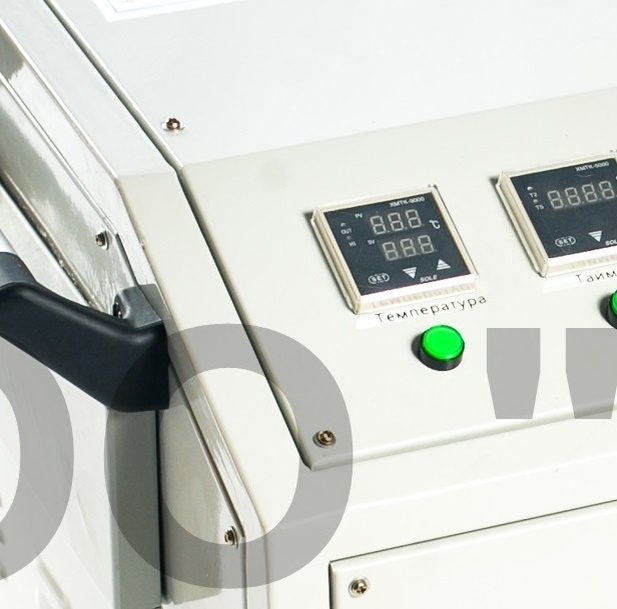
Терморегулятор — это устройство, которое:
- Контролирует температуру нагревательного элемента (утюга)
- Поддерживает заданные температурные параметры
- Обеспечивает стабильность процесса сварки
Уникальное решение ATLANT
Инновационная конструкция предусматривает:
- Вынесение терморегулятора с нагревательного элемента на гидроблок
- Централизованное управление всеми параметрами на гидроблоке
- Повышенную надежность системы
- возможность подключения блока протоколирования
Преимущества расположения на гидроблоке
Защищенность устройства обеспечивается:
- Исключением воздействия влаги
- Защитой от температурных перепадов
- Снижением риска механических повреждений
Эргономические преимущества
Удобство использования достигается:
- Централизованным расположением всех управляющих элементов на гидроблоке
- Упрощенным доступом к настройкам
- Интуитивно понятным интерфейсом
Надежность системы
Защищенность оборудования гарантируется:
- Расположением в защищенном месте (обычно гидроблок в наиболее безопасном месте)
- Отсутствием прямого контакта с агрессивной средой
- Стабильностью работы в различных условиях
Технические аспекты
Функциональные возможности:
- Точное регулирование температуры
- Стабильное поддержание заданных параметров
- Быстрая реакция на изменения условий
- Надежность в работе
Такое решение значительно повышает эффективность и надежность сварочного процесса, обеспечивая высокое качество выполняемых работ.
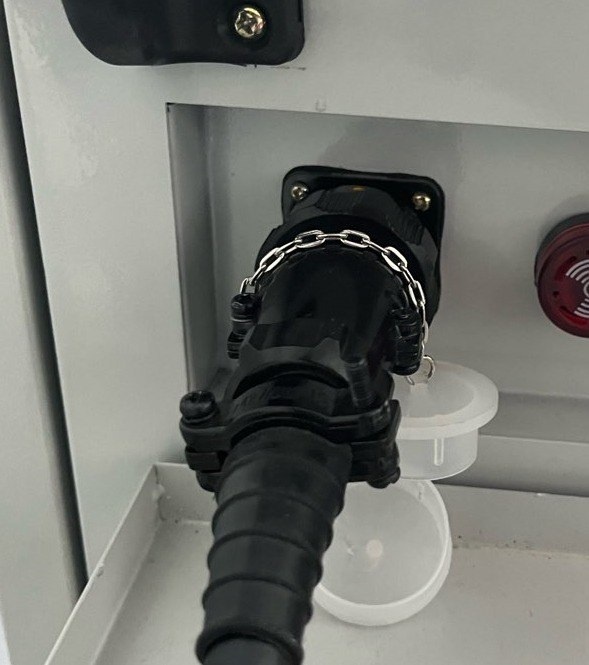
17Быстроподключаемые авиационные влагозащитные разъемы для нагревательного элемента и торцевателя: особенности и применение
Общая информация
Авиационные разъемы — это специализированные соединительные элементы, разработанные для работы в экстремальных условиях. Они обеспечивают надежное электрическое соединение при воздействии вибрации, перепадов температур, давления и агрессивных сред.
Основные характеристики
- Степень защиты: IP55 и выше
- Температурный диапазон: от -40°C до +85°C
- Влажность: работоспособность при влажности до 98%
- Механическая прочность: устойчивость к ударам и вибрации
- Материалы: цинковый сплав, медь, никелирование
Преимущества
- Надежность соединения в экстремальных условиях
- Защита от внешних воздействий
- Долговечность конструкции
- Удобство монтажа
- Универсальность применения
18 Термостойкие кабели питания гидроблока, торцевателя и нагревательного элемента
Преимущества использования термостойких кабелей:
Таким образом, использование термостойких кабелей для подключения нагревательного элемента, торцевателя и других компонентов сварочного аппарата является важным фактором, обеспечивающим надежность, безопасность и долговечность работы оборудования.
19Эргономичный гидроблок сварочного аппарата
Концепция и назначение
Эргономичный гидроблок представляет собой централизованный пульт управления сварочным оборудованием, обеспечивающий полный контроль над процессом сварки без необходимости перемещения оператора.
Основные элементы управления
Преимущества конструкции
Рекомендации по эксплуатации
- Регулярная проверка работоспособности всех элементов управления
- Соблюдение правил технического обслуживания
- Контроль чистоты контактных поверхностей
- Проверка надежности креплений
- Своевременная замена изношенных элементов
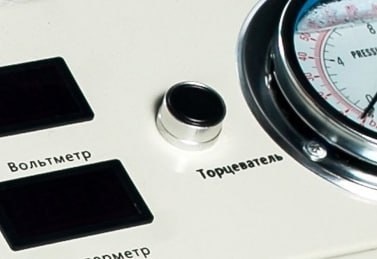
20 Эргономика гидроблока: управление торцевателем
Функциональное назначение
Кнопка торцевателя, размещенная на гидроблоке, является важным элементом управления, обеспечивающим:
- Быстрый доступ к управлению торцевателем
- Минимизацию движений оператора
- Повышение эффективности рабочего процесса
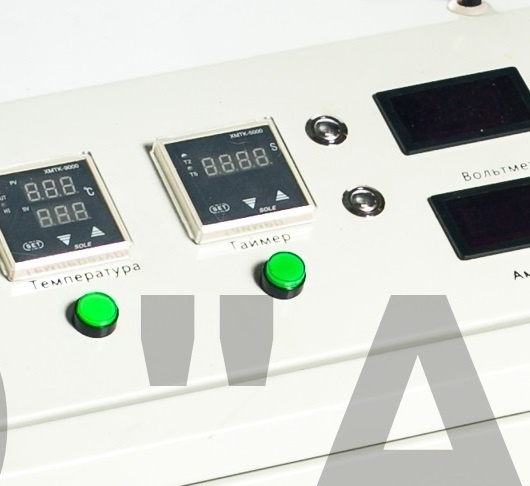
21Таймер с сигнальной лампой на гидроблоке
Назначение и функции
Таймер с сигнальной лампой является важным элементом управления сварочным процессом, обеспечивающим точное соблюдение временных параметров сварки.
Основные характеристики
- Точное измерение времени нагрева и охлаждения
- Визуальная индикация состояния процесса
- Звуковая сигнализация завершения этапов
- Простота управления с панели гидроблока
Важность точного соблюдения временных параметров
Качество сварного шва напрямую зависит от:
- Времени нагрева торцов труб
- Продолжительности выдержки под давлением
- Времени остывания соединения
Параметры сварки в зависимости от характеристик трубы
Временные интервалы определяются:
- Диаметром трубы
- Показателем SDR
- Материалом трубы
- Требуемым давлением
Преимущества использования таймера
- Точность соблюдения временных параметров
- Минимизация ошибок оператора
- Повышение качества сварных соединений
- Стандартизация процесса сварки
Безоасность и контроль
Сигнальная лампа обеспечивает:
- Визуальный контроль процесса
- Своевременное оповещение об окончании этапов
- Предотвращение перегрева
- Контроль полного остывания соединения
Правильное использование таймера с сигнальной лампой позволяет сварщику гарантированно получать качественные сварные соединения, соответствующие всем техническим требованиям и стандартам.
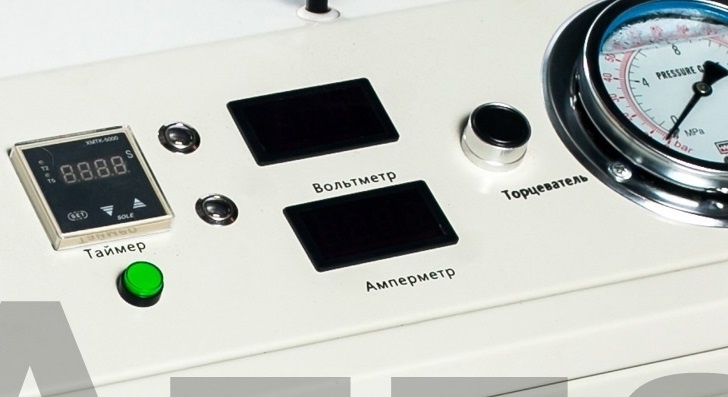
22Измерительные приборы на гидроблоке
Назначение измерительных приборов
Вольтметр и амперметр, установленные на гидроблоке, являются важными элементами контроля работы сварочного оборудования.
23Вольтметр как средство контроля напряжения в сварочном оборудовании
Назначение вольтметра
Вольтметр — это измерительный прибор непосредственного отсчёта, предназначенный для определения напряжения в электрических цепях. Он позволяет оперативно контролировать параметры электросети и своевременно выявлять отклонения от нормы.
Влияние отклонений напряжения
Низкое напряжение приводит к следующим последствиям:
- Снижение вращающего момента электродвигателей
- Замедление скорости вращения механизмов
- Работа двигателя в пусковом режиме
- Перегрев обмоток
- Возможный выход электромашины из строя
- Затрудненное движение станины
Последствия высокого напряжения
Повышенное напряжение опасно для оборудования:
- Риск перегрева электрических приборов
- Возможность выхода из строя электроники
- Сокращение срока службы оборудования
- Вероятность возгорания
Практическое применение вольтметра
Контроль параметров с помощью вольтметра позволяет:
- Оперативно выявлять отклонения напряжения
- Предотвращать поломку оборудования
- Обеспечивать стабильную работу станины
- Контролировать работу генератора
- Поддерживать оптимальные условия сварки
Рекомендации по эксплуатации
Правила использования вольтметра:
- Регулярно проверять показания прибора
- При обнаружении отклонений немедленно принимать меры
- Проводить калибровку прибора согласно регламенту
- Следить за состоянием измерительной цепи
- Фиксировать критические значения напряжения
Преимущества контроля
Своевременное выявление отклонений напряжения обеспечивает:
- Защиту оборудования от повреждений
- Стабильность рабочего процесса
- Повышение качества сварки
- Экономию на ремонте и обслуживании
- Безопасность рабочего процесса
Грамотный контроль напряжения с помощью вольтметра является ключевым фактором надежной и безопасной работы сварочного оборудования.
24Амперметр: контроль силы тока в электрических цепях
Определение и назначение
Амперметр — это измерительный прибор, предназначенный для определения силы электрического тока в амперах. Он позволяет контролировать нагрузку на электрическую цепь и предотвращать аварийные ситуации.
25Влияние силы тока на работу электрических устройств
Что такое сила тока
Сила тока — это физическая величина, характеризующая количество электрического заряда, проходящего через проводник за единицу времени. Измеряется в амперах (А).
Низкая сила тока
Признаки низкого тока:
- Слабая яркость осветительных приборов
- Медленная работа электродвигателей
- Нестабильная работа электронных устройств
- Снижение мощности оборудования
Последствия:
- Снижение производительности оборудования
- Удлинение времени работы механизмов
- Возможное повреждение электродвигателей из-за перегрева
- Некачественное выполнение технологических процессов
Высокая сила тока
Признаки высокого тока:
- Перегрев проводников
- Повышенный расход электроэнергии
- Искрение в контактах
- Повреждение изоляции
Опасности:
- Перегорание электрических компонентов
- Выход из строя оборудования
- Риск возгорания проводки
- Повреждение электронных схем
26Механический манометр в сварочном оборудовании
Конструкция и принцип работы
Механический манометр — это прибор для измерения давления рабочей среды в гидравлической системе.
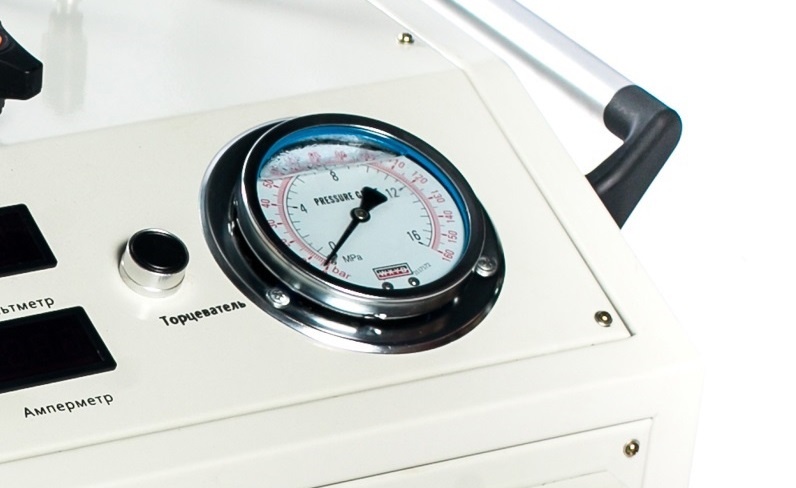
Особенности конструкции:
- Заполнен глицерином
- Обеспечивает плавность хода стрелки
- Устойчив к перепадам температур
- Надежная защита от замерзания
Преимущества глицеринового наполнения
Технические достоинства:
- Стабильность показаний
- Плавный ход стрелки
- Защита механизма от вибрации
- Устойчивость к температурным колебаниям
Критика цифровых аналогов
Недостатки цифровых манометров:
- Сомнительная точность измерений
- Зависимость от электропитания
- Риск потери данных при отключении
- Хрупкость конструкции
- Непригодность для условий стройплощадки
Практические аспекты применения
Важные моменты эксплуатации:
- Механический манометр сохраняет работоспособность при любых условиях
- Обеспечивает непрерывный контроль давления
- Не требует дополнительного питания
- Устойчив к механическим воздействиям
Сравнение типов манометров
Механический манометр:
- Надежность в работе
- Простота конструкции
- Долговечность
- Независимость от внешних факторов
Цифровой манометр:
- Зависимость от электропитания
- Риск повреждения электроники
- Сложность ремонта в полевых условиях
- Повышенная стоимость
Рекомендации по выбору
При выборе манометра следует учитывать:
- Условия эксплуатации
- Требуемую точность измерений
- Надежность конструкции
- Стоимость обслуживания
- Возможность работы в автономном режиме
Механический манометр остается оптимальным выбором для сварочного оборудования благодаря своей надежности, простоте и независимости от внешних факторов, что особенно важно в условиях строительной площадки.
27Торцеватель стыкового сварочного аппарата
Назначение и функции
Торцеватель является важным компонентом сварочного оборудования, предназначенным для подготовки торцов свариваемых труб. Его основная задача — создание чистых, плоских и параллельных поверхностей торцов труб, перпендикулярных к их оси.
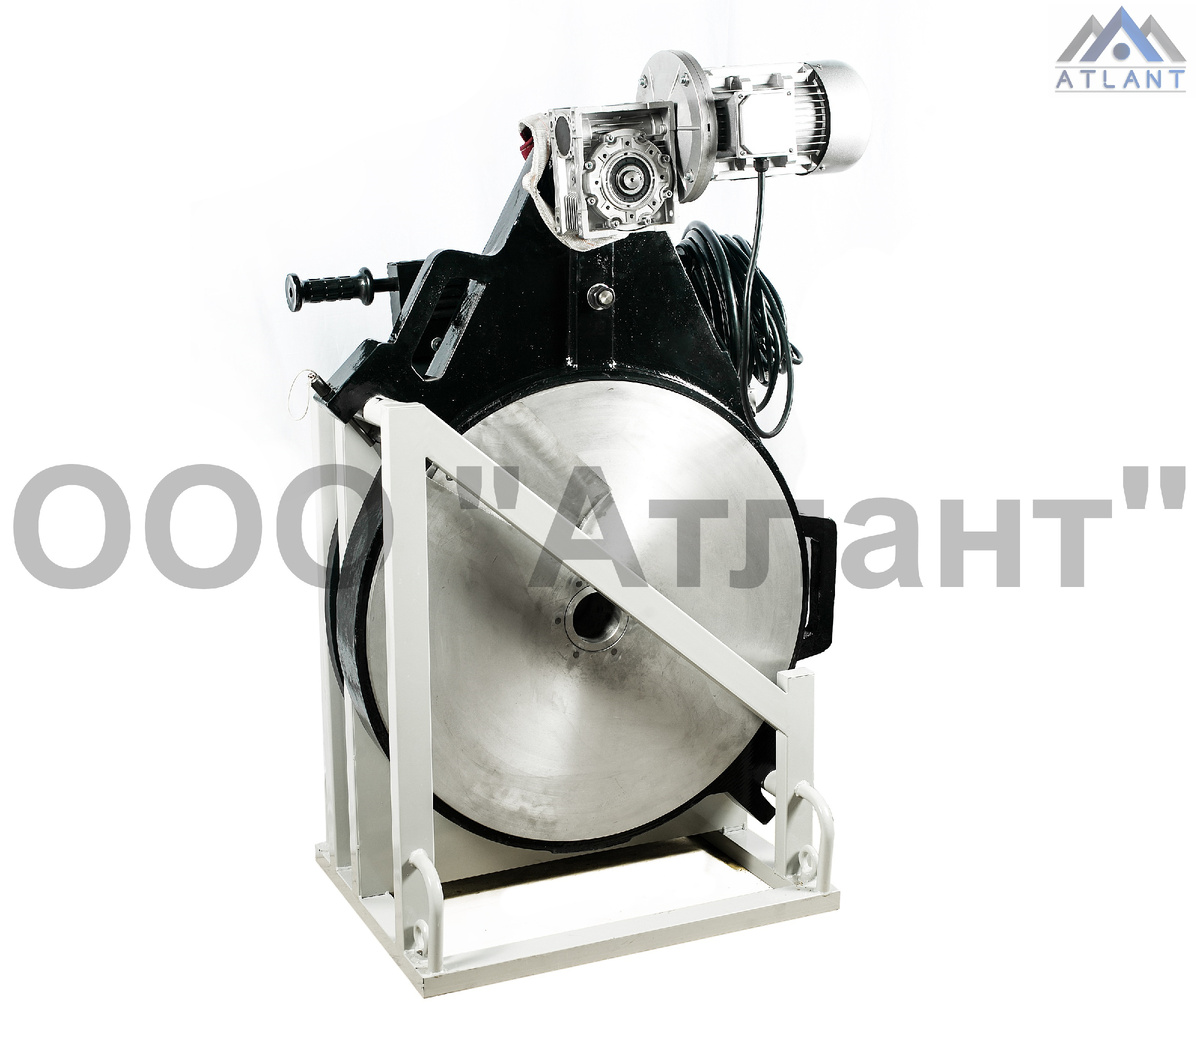
Конструктивные особенности
- Двусторонняя рабочая поверхность для торцевания
- Съемные режущие ножи для удобства обслуживания
- Механизмы удаления стружки для контроля процесса торцевания
- Защитные механизмы от чрезмерного срезания материала
Типы приводов
Торцеватель может приводиться в действие различными способами:
- Ручной привод
- Электрический привод
- Гидравлический привод
- Пневматический привод
Технические требования
- Взаимозаменяемость — возможность использования с различными типоразмерами оборудования
- Диапазон обработки — работа со всем спектром размеров труб
- Качество поверхности — обеспечение параллельности торцов
- Точность обработки — соответствие зазоров требованиям стандарта
Эксплуатационные характеристики
- Максимальная точность торцевания должна обеспечивать зазоры между торцами труб согласно нормативам
- Удаление стружки должно быть организовано для визуального контроля процесса
- Безопасность конструкции — защита от срезания лишнего материала
- Надежность работы — способность обрабатывать торцы труб заданного диапазона диаметров
Требования к обслуживанию
- Регулярная проверка состояния режущих элементов
- Своевременная замена изношенных ножей
- Контроль чистоты рабочей поверхности
- Техническое обслуживание согласно инструкции производителя
Контроль качества работы
После торцевания необходимо проверять:
- Параллельность торцов
- Перпендикулярность к оси трубы
- Отсутствие заусенцев и неровностей
- Соответствие зазоров установленным нормам
Торцеватель является критически важным элементом сварочного комплекса, от качества работы которого зависит надежность будущего сварного соединения.
Преимущества редукторного двигателя торцевателя
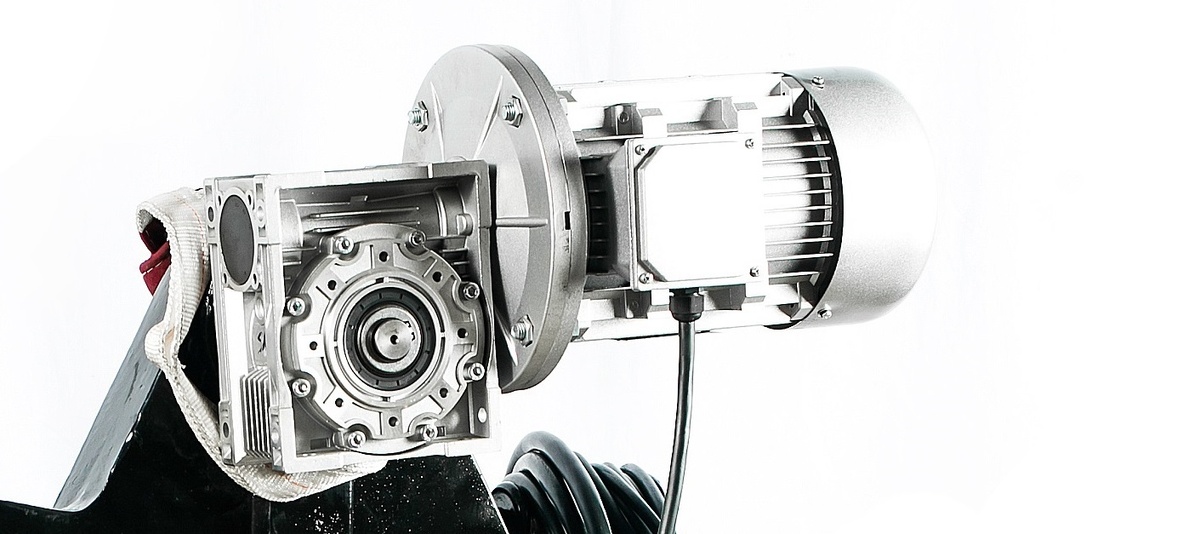
Что такое редукторный двигатель
Редукторный двигатель — это комплексное устройство, состоящее из двух основных компонентов:
- Электродвигателя, создающего вращательное движение
- Редуктора, изменяющего скорость и крутящий момент выходного вала
Преимущества редукторного двигателя
Технические преимущества
- Повышенный крутящий момент — обеспечивает стабильную работу при высоких нагрузках и сложных условиях торцевания
- Оптимизированная скорость вращения — сниженные обороты вала при сохранении мощности двигателя
- Широкий диапазон регулирования — возможность настройки под разные диаметры труб
- Стабильность работы — равномерное вращение без рывков
Эксплуатационные плюсы
- Экономичность — рациональное потребление электроэнергии
- Длительный ресурс — увеличенный срок службы благодаря оптимизации нагрузок
- Надежность — способность работать в тяжелых условиях
- Плавность хода — минимизация вибраций при работе
Этимология названия
Название происходит от слова «редуктор» — механизм, предназначенный для уменьшения (редукции) скорости вращения и увеличения крутящего момента.
Принцип работы
Двигатель работает по следующему принципу:
- Электродвигатель создает начальное вращение
Сравнение с другими типами двигателей
Обычный электродвигатель работает без изменения характеристик вращения, что ограничивает его применение.
Редукторный двигатель имеет существенные отличия:
- Возможность регулировки скорости
- Повышенный крутящий момент
- Стабильная работа под нагрузкой
- Защита от перегрузок
Преимущества перед другими типами
По сравнению с прямым приводом:
- Более высокий крутящий момент
- Широкий диапазон скоростей
- Защита от механических воздействий
- Повышенный КПД
В сравнении с другими типами двигателей:
Области применения
Редукторные двигатели используются там, где требуется:
- Высокий крутящий момент
- Точная регулировка скорости
- Работа под нагрузкой
- Стабильность характеристик
- Защита от перегрузок
Принцип работы редукторной передачи
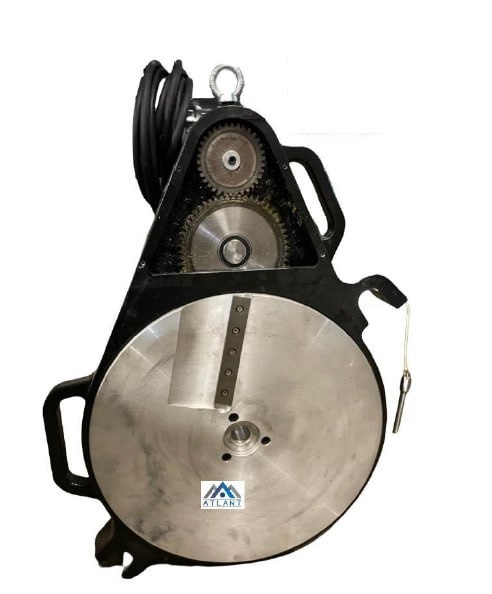
Редукторная передача — это механизм, который преобразует высокую скорость вращения двигателя в более низкую с увеличением крутящего момента.
Основные компоненты системы
- Двигатель — источник вращательного движения
- Редуктор — механизм преобразования движения
- Выходной вал — элемент передачи усилия на рабочий механизм
Принцип передачи движения
Передача движения осуществляется через систему зубчатых колес:
- Входное колесо получает вращение от двигателя
- Промежуточные шестерни передают движение
- Выходное колесо передает усилие на рабочий механизм
Особенности работы
При передаче движения происходит:
- Снижение скорости вращения
- Увеличение крутящего момента
- Изменение направления движения (при необходимости)
Типы редукторных передач
- Цилиндрические — для параллельных валов
- Конические — для пересекающихся валов
- Червячные — для перекрёстных валов
- Планетарные — для компактных решений
- Волновые — для точных механизмов
Преимущества редукторной передачи
- Увеличение крутящего момента на выходе
- Точная регулировка скорости вращения
- Защита двигателя от перегрузок
- Длительный срок службы механизма
- Стабильность работы под нагрузкой
Применение в торцевателях
В торцевателях редукторная передача обеспечивает:
- Плавное движение режущих элементов
- Равномерное давление на материал
- Стабильную скорость торцевания
- Возможность работы с разными материалами
- Защиту от перегрузок при заклинивании
Технические характеристики
Основные параметры передачи:
- Передаточное число — соотношение скоростей входного и выходного вала
- Крутящий момент на выходном валу
- КПД передачи
- Максимальная нагрузка
- Скорость вращения выходного вала
Сравнение редукторной и цепной передачи
Принцип работы
Редукторная передача работает за счет системы шестерен, которые передают и преобразуют крутящий момент.
Цепная передача использует металлическую цепь и звездочки для передачи движения.
Преимущества редукторной передачи
Надежность и долговечность
- Стабильность работы благодаря закрытым корпусам
- Защита от пыли и влаги за счет герметичного исполнения
- Длительный срок службы шестерен при правильной эксплуатации
- Минимальный износ рабочих поверхностей
Эксплуатационные характеристики
- Высокий КПД передачи движения
- Плавность хода без рывков и проскальзываний
- Точная передача крутящего момента
- Низкий уровень шума при работе
Технические преимущества
- Широкий диапазон передаточных чисел
- Возможность реверса без дополнительных устройств
- Компактные размеры при высокой мощности
- Простота обслуживания
Экономические показатели
- Экономия энергии за счет эффективного КПД
- Сниженные затраты на ремонт и обслуживание
- Длительные интервалы между техническим обслуживанием
- Меньший расход смазочных материалов
Сравнение с цепной передачей
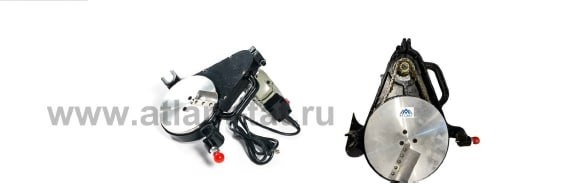
Цепная передача уступает в:
- Надёжности из-за возможного растяжения цепи
- Точности позиционирования
- Долговечности из-за износа звеньев
- Шуме при работе
Редукторная передача превосходит в:
- Мощности передачи при компактных размерах
- Плавности хода
- Точности регулировки
- Надёжности конструкции
28 Два ножа на каждой стороне торцевателя: зачем это нужно
Таким образом, использование двух ножей на торцевателе с каждой стороны является более предпочтительным решением, обеспечивающим повышенную точность, надежность и эффективность работы сварочного оборудования.
29Нагревательный элемент
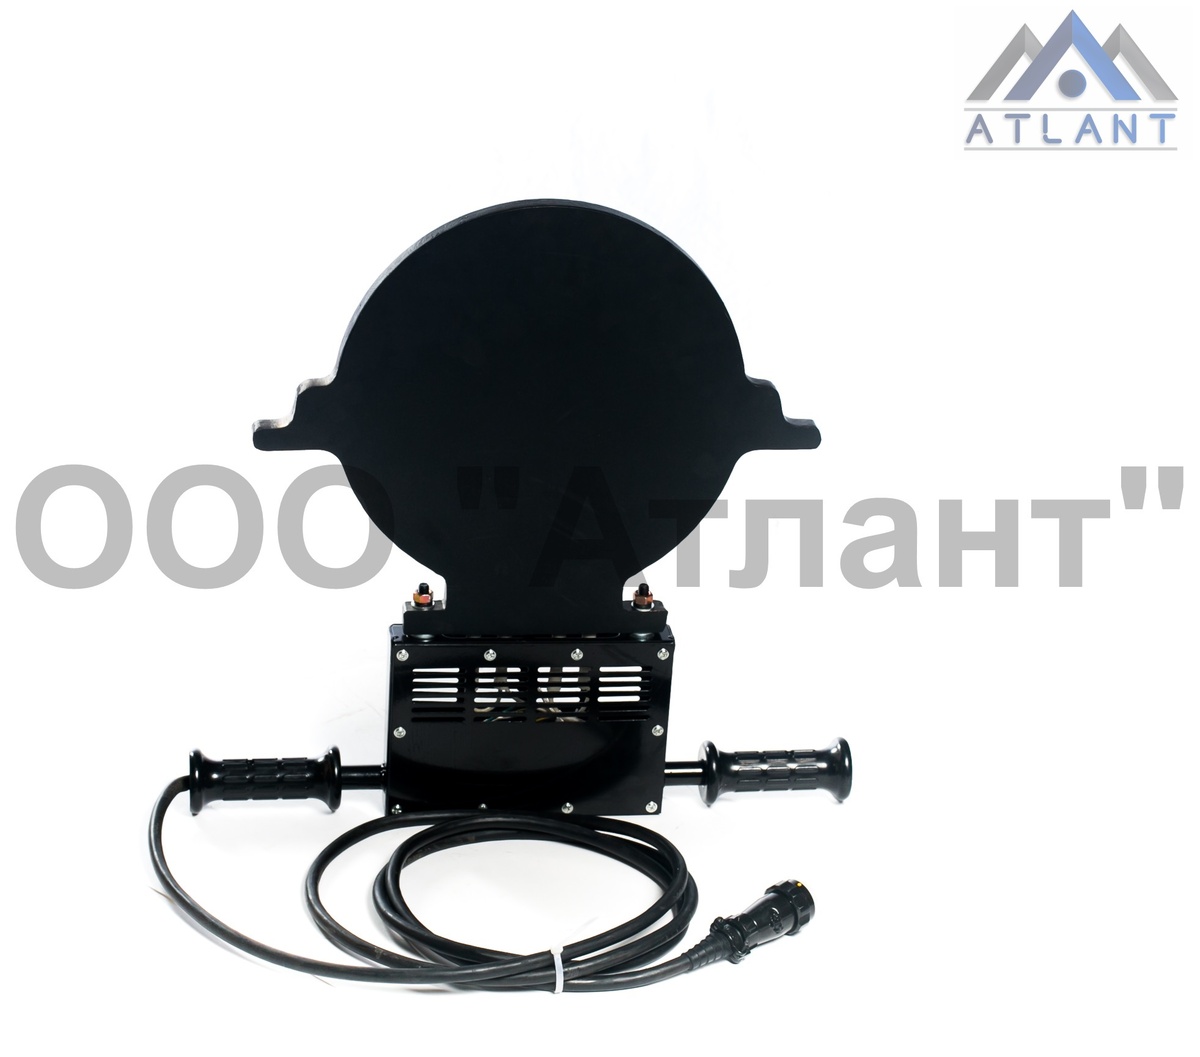
Нагревательный элемент (сварочное зеркало) является одним из ключевых компонентов стыкового сварочного аппарата для полиэтиленовых (ПНД) труб. Его основная функция — нагрев и оплавление свариваемых поверхностей труб до вязкотекучего состояния полиэтилена.
Основные характеристики нагревательного элемента:
- Материал покрытия: стороны, контактирующие с трубами, покрыты тефлоном, что предотвращает прилипание полиэтилена.
- Температурный режим: оптимальная температура нагрева для ПНД (PE100) составляет 210–220 °C. Этот диапазон обеспечивает равномерное оплавление торцов труб без перегрева.
- Контроль температуры: нагревательный элемент оснащён встроенным термометром для контроля температуры.
- Давление: на этапе нагрева давление составляет 0,1–0,2 МПа (1–2 бар), чтобы трубы плотно прилегали к нагревателю и медленно плавились.
Требования к работе нагревательного элемента:
- Точность поддержания температуры: необходимо строго соблюдать температурный режим, указанный в ГОСТ. Перед началом работ нагреватель проверяют контактным термометром.
- Стабильность работы: во время сварки не допускаются длительные перерывы, чтобы нагреватель не остыл ниже нормативных значений.
- Защита от охлаждения: в полевых условиях при низкой температуре воздуха оборудование должно быть защищено термочехлами для предотвращения охлаждения нагревателя.
Процесс работы:
- Нагревательный элемент устанавливается между концами свариваемых труб.
- Происходит нагрев торцов труб до необходимой температуры.
- После достижения нужной температуры производится прижатие торцов труб друг к другу под давлением.
- Удаление нагревательного элемента и охлаждение стыка под давлением для формирования прочного соединения.
Правильная работа нагревательного элемента напрямую влияет на качество сварного шва. Несоблюдение параметров может привести к непроплавлению или перегреву, что ухудшит прочность соединения.часа
Обслуживание
- Проверка: регулярный контроль шероховатости поверхности
- Очистка: возможность безопасной очистки без повреждения покрытия
- Замена: совместимость с различными типоразмерами оборудования
Важно отметить, что нагреватель должен быть оснащен защитным кожухом и подставкой для безопасного хранения и транспортировки. Система крепления должна обеспечивать быстрое снятие и установку элемента при необходимости обслуживания.
Преимущества использования двухконтурного нагревательного элемента с подключением терморегулятора и блока протоколирования:
Таким образом, использование двухконтурного нагревательного элемента с подключением терморегулятора и блока протоколирования обеспечивает повышенную точность, надежность и удобство управления, что делает процесс сварки более эффективным и безопасным.
Преимущества качественного нагревательного элемента с равномерным распределением тепла:
Таким образом, качественный нагревательный элемент с равномерным распределением тепла и точным температурным контролем является ключевым компонентом для обеспечения высокой производительности, надежности и безопасности работы сварочного оборудования.
30 Ремкомплект: готовность оборудования к обслуживанию
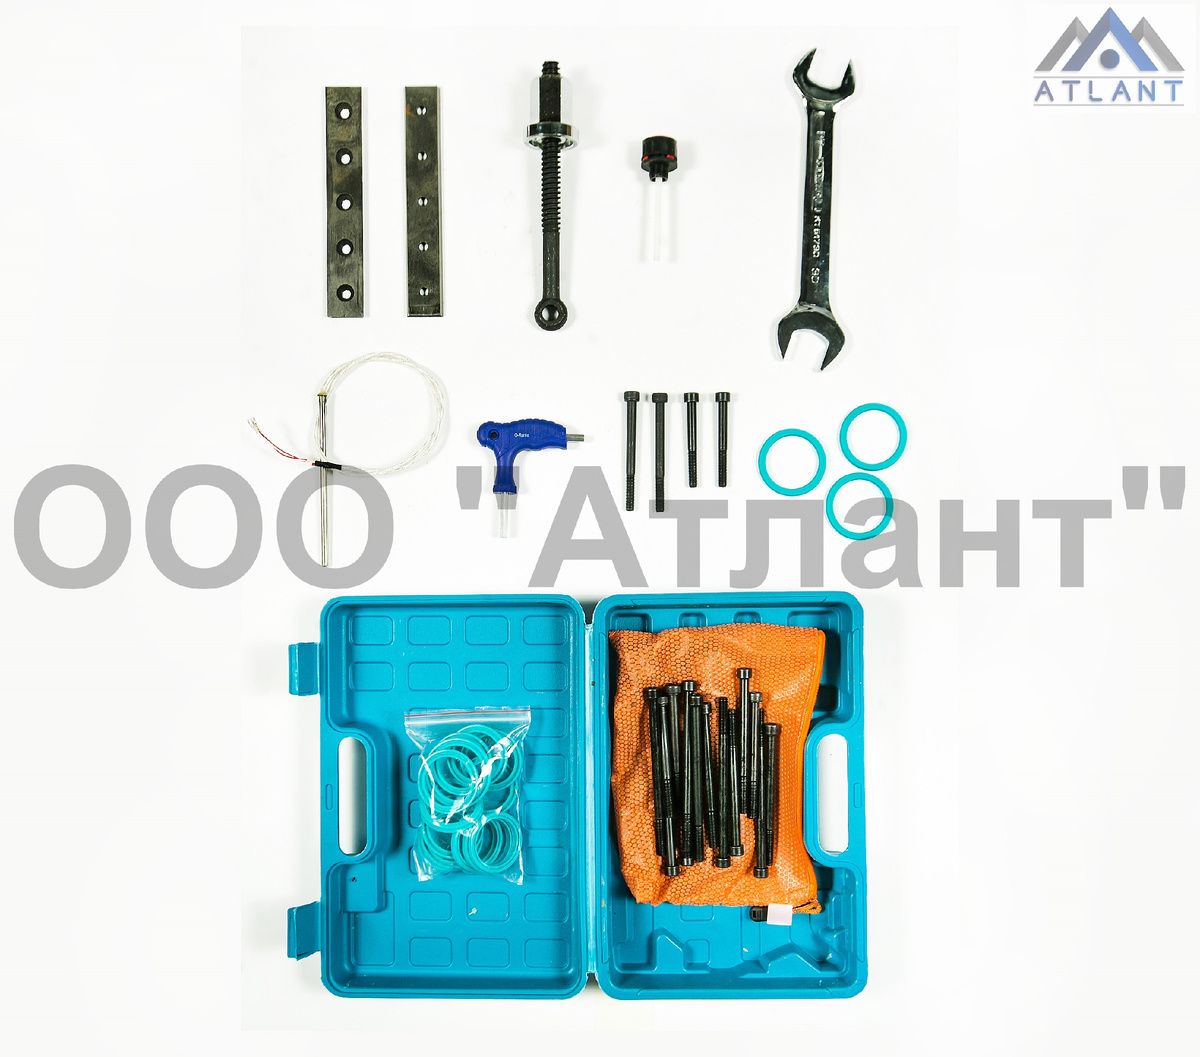
Состав ремкомплекта и его преимущества
Включает в себя:
- Запасные ножи торцевателя - Обеспечивают возможность быстрой замены изношенных или поврежденных ножей, что поддерживает постоянную готовность оборудования к работе и предотвращает простои.
- Прокладки для всей гидросистемы - Необходимы для герметизации соединений и поддержания нормального функционирования гидравлической системы. Замена изношенных прокладок предотвращает утечки и поддерживает стабильное давление.
- Запасной болт крепления хомутов - Позволяет оперативно заменять поврежденные или изношенные болты, обеспечивая надежное крепление и предотвращая возможные поломки и утечки.
- Термопара - Обеспечивает точный контроль температуры, что важно для поддержания заданных параметров сварки и качества сварного соединения. Замена термопары при необходимости гарантирует непрерывность процесса.
Преимущества ремкомплекта:
- Непрерывность процесса сварки: Наличие всех необходимых запасных частей позволяет быстро устранять неисправности и минимизировать время простоя оборудования.
- Предотвращение расходов на простои: Благодаря наличию ремкомплекта, предприятие избегает значительных финансовых потерь, связанных с остановкой работы оборудования из-за износа или повреждения расходных материалов.
- Повышение надежности работы: Регулярная замена изношенных частей предотвращает аварийные ситуации и продлевает срок службы оборудования.
- Удобство обслуживания: Все необходимые комплектующие собраны в одном комплекте, что упрощает процесс обслуживания и сокращает время на поиск и заказ отдельных деталей.
- Экономическая эффективность: Снижение времени простоя и возможность оперативного ремонта уменьшают общие эксплуатационные расходы и повышают производительность.
Таким образом, ремкомплект, включающий в себя все перечисленные элементы, является важным инструментом для поддержания бесперебойной и эффективной работы сварочного оборудования.