01
Собственное производство
Стыковые сварочные аппараты ATLANT производятся нашей компанией. Работаем напрямую, без лишних посредников.
Гидравлическое оборудование для стыковой сварки полиэтиленовых труб диаметром 160–500 мм. Для профессионального монтажа инженерных сетей и строительства трубопроводов.
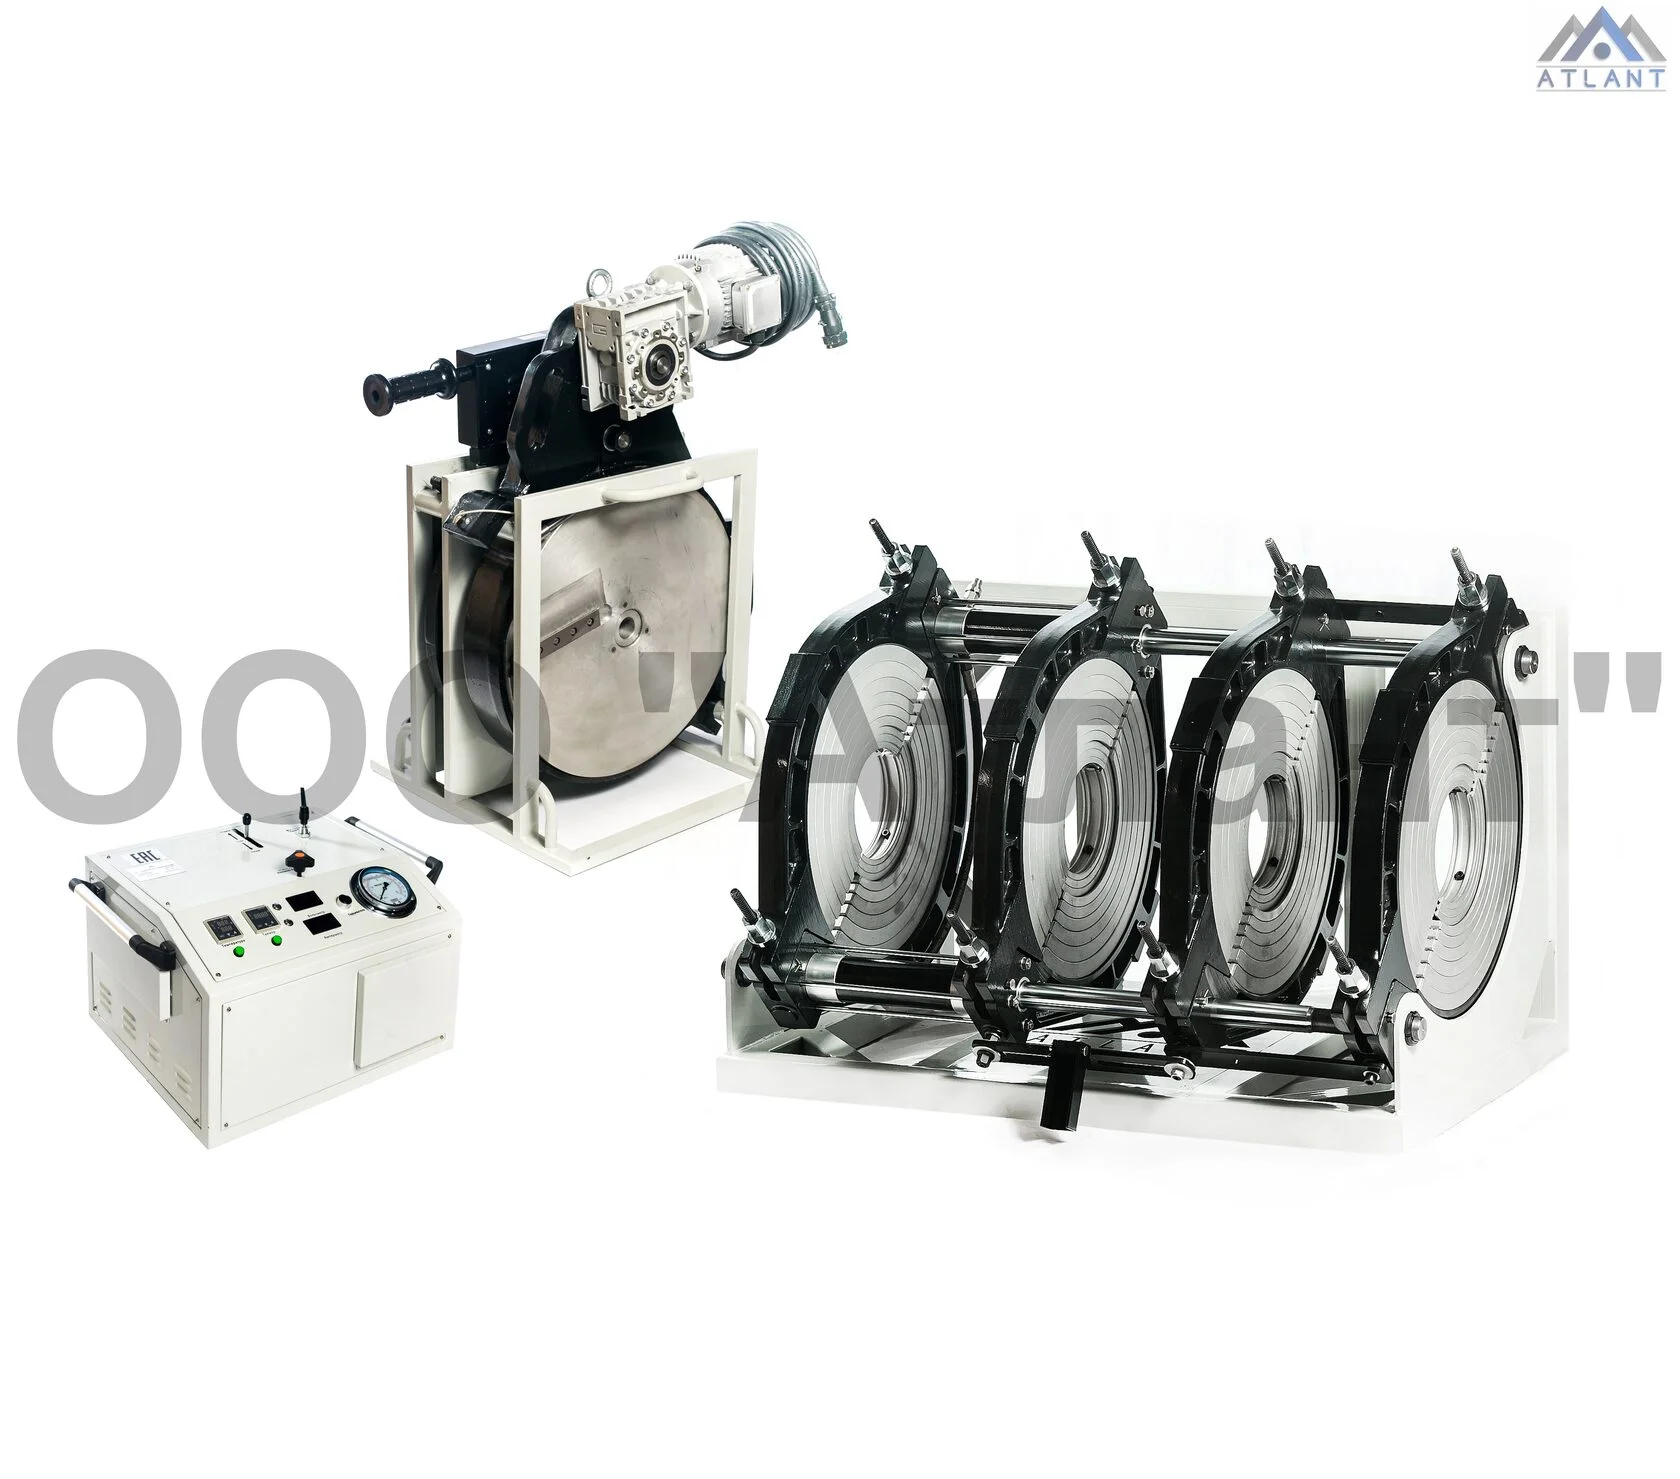
Основные узлы, элементы конструкции и комплектующие стыкового сварочного аппарата ATLANT A500.
Технические параметры, конструктивные особенности и состав поставки стыкового сварочного аппарата ATLANT A500.
Основные параметры модели
Для подключения необходимо обеспечить электропитание с параметрами, указанными в паспорте оборудования.
Основные узлы и принадлежности
Ø500 мм — максимальный диаметр центратoра. Сменные вкладыши в перечисленной комплектации предусмотрены для диаметров от Ø160 до Ø450 мм.
1 год полной гарантии на оборудование и дополнительные 2 года ремонтной поддержки на условиях производителя. Подробности определяются гарантийными документами и договором поставки.
Запросите коммерческое предложение и уточните условия поставки для вашей задачи.
Поставляем сварочное оборудование собственного производства, обеспечиваем сервисную поддержку и помогаем снизить затраты на оснащение вашего предприятия.
Стыковые сварочные аппараты ATLANT производятся нашей компанией. Работаем напрямую, без лишних посредников.
Доставка оборудования по России за счёт компании. Для Дальневосточного федерального округа условия согласовываются отдельно.
Гарантийные обязательства действуют на условиях производителя.
Сервисная поддержка стыковых и электромуфтовых сварочных аппаратов. Помогаем поддерживать оборудование в рабочем состоянии.
Оборудование ATLANT имеет документы о соответствии и сертификации. Документы можно запросить у менеджера.
Сертификаты компании ↗Рассмотрим возможность обратного выкупа вашего оборудования или поможем с его дальнейшей продажей.
Условия обсуждаются индивидуальноУточните стоимость оборудования, сроки поставки, комплектацию и условия обслуживания у нашего специалиста.
Каждый узел аппарата разработан с учётом задач стыковой сварки полиэтиленовых труб: от фиксации трубы и подготовки торцов до контроля давления и температуры.
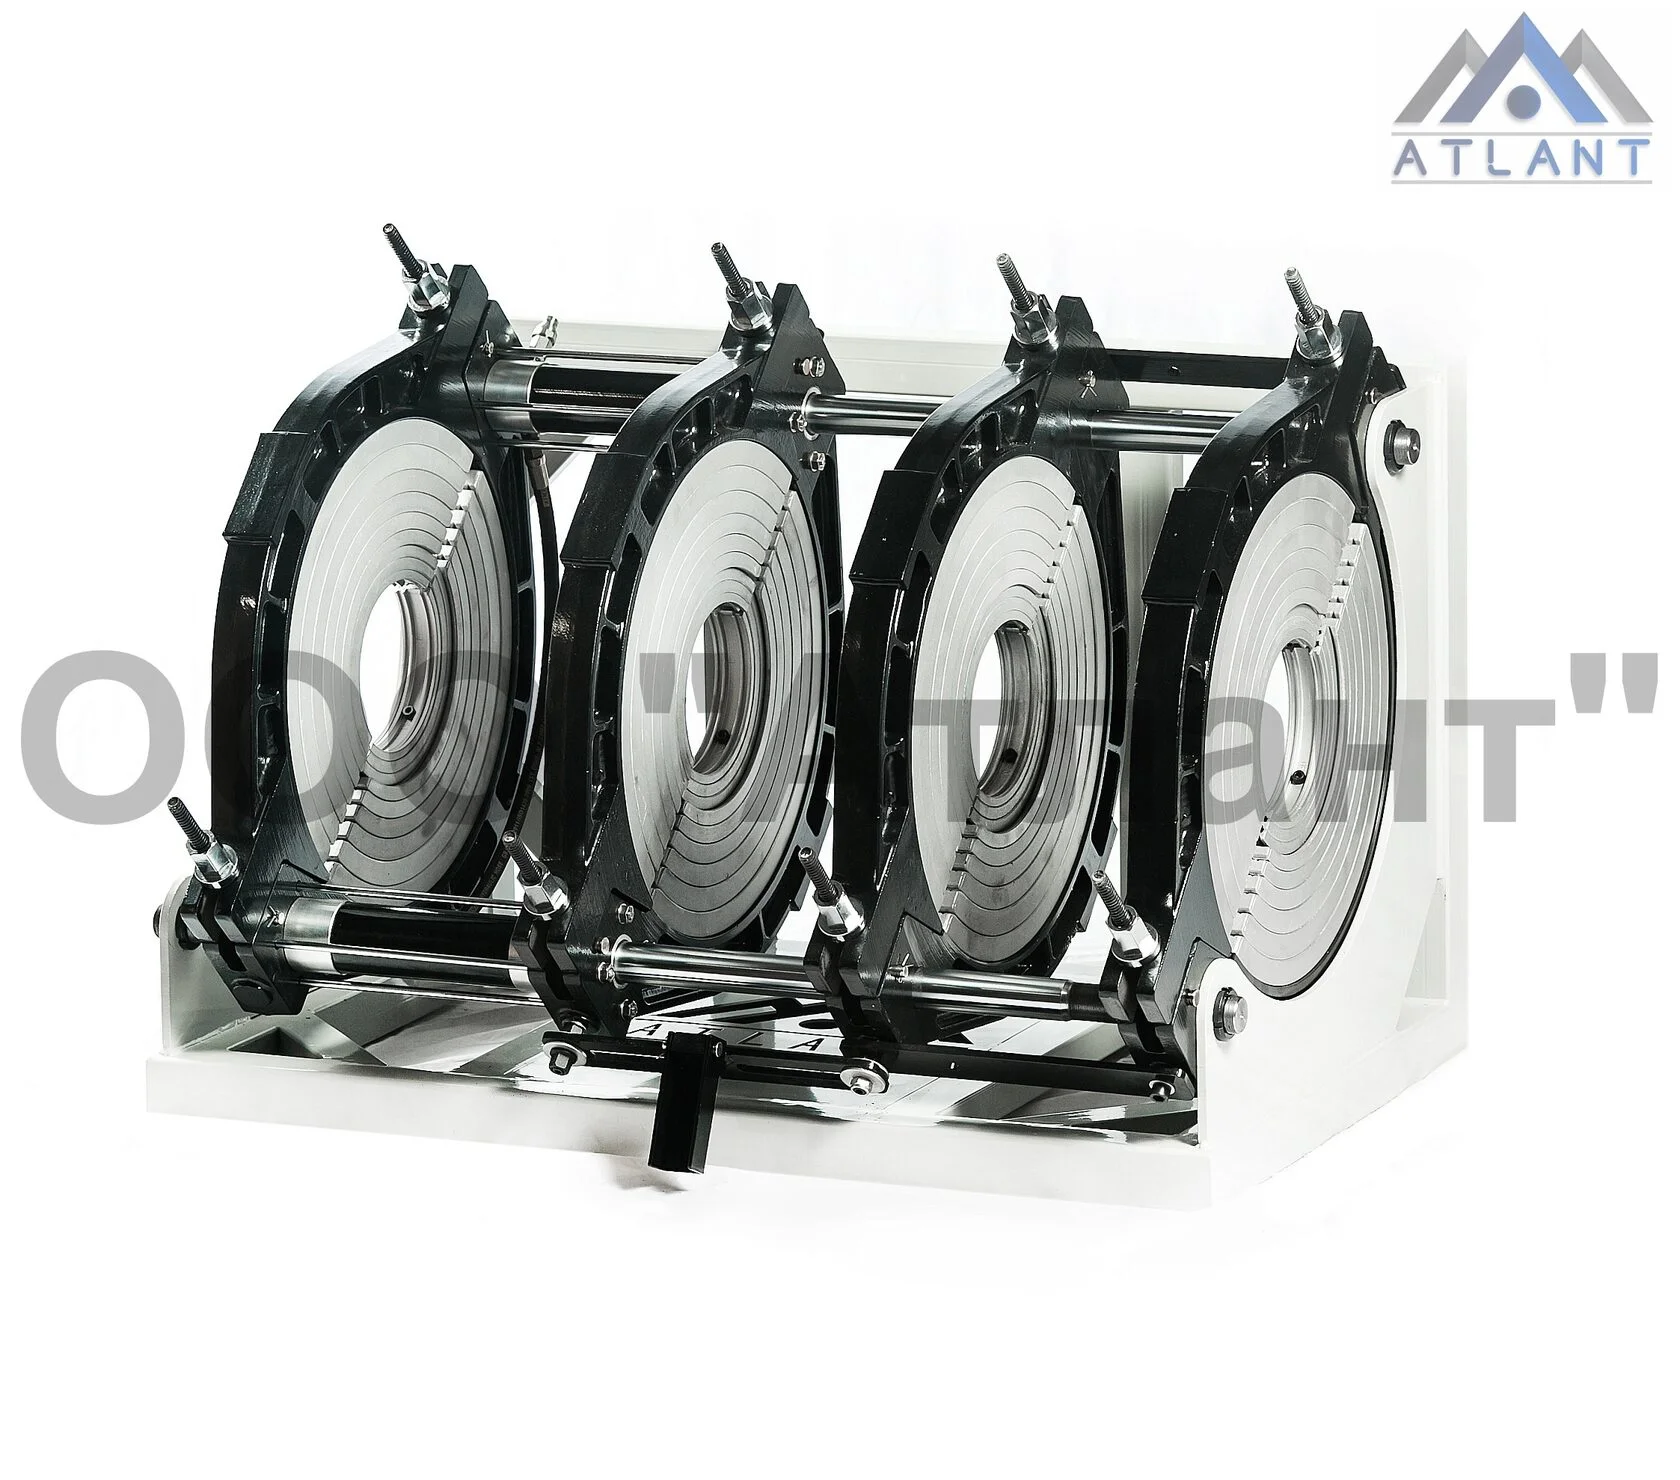
Станина предназначена для фиксации и центрирования труб при выполнении сварочных операций. В конструкции предусмотрены усиленные элементы рамы, гидроцилиндры и литые хомуты.
В конструкции используется качественное металлическое сырьё. Профиль станины и его сечение являются особенностями конструкции аппарата.
Усиление конструкции станины предусмотрено для работы с нагрузками, возникающими при фиксации и сварке труб.
Рабочий объём гидроцилиндров и площадь поперечного сечения штоков увеличены относительно значений, указанных производителем в исходном описании преимуществ. Это позволяет снизить нагрузку на гидросистему при сварке с максимальным давлением и увеличить запас прочности.
Предусмотрены для защиты уплотнений от повреждения при нагрузке на станину и снижения риска утечки масла.
Обеспечивают надёжный захват трубы при её фиксации в центраторе.
Используются болты с широким шагом и высоким гребнем, предусмотренные конструкцией крепления хомутов.
Конструкция соединений помогает препятствовать попаданию грязи и пыли внутрь гидросистемы.
Результат: конструктивное усиление станины, надёжная фиксация трубы и предусмотренная защита элементов гидросистемы.
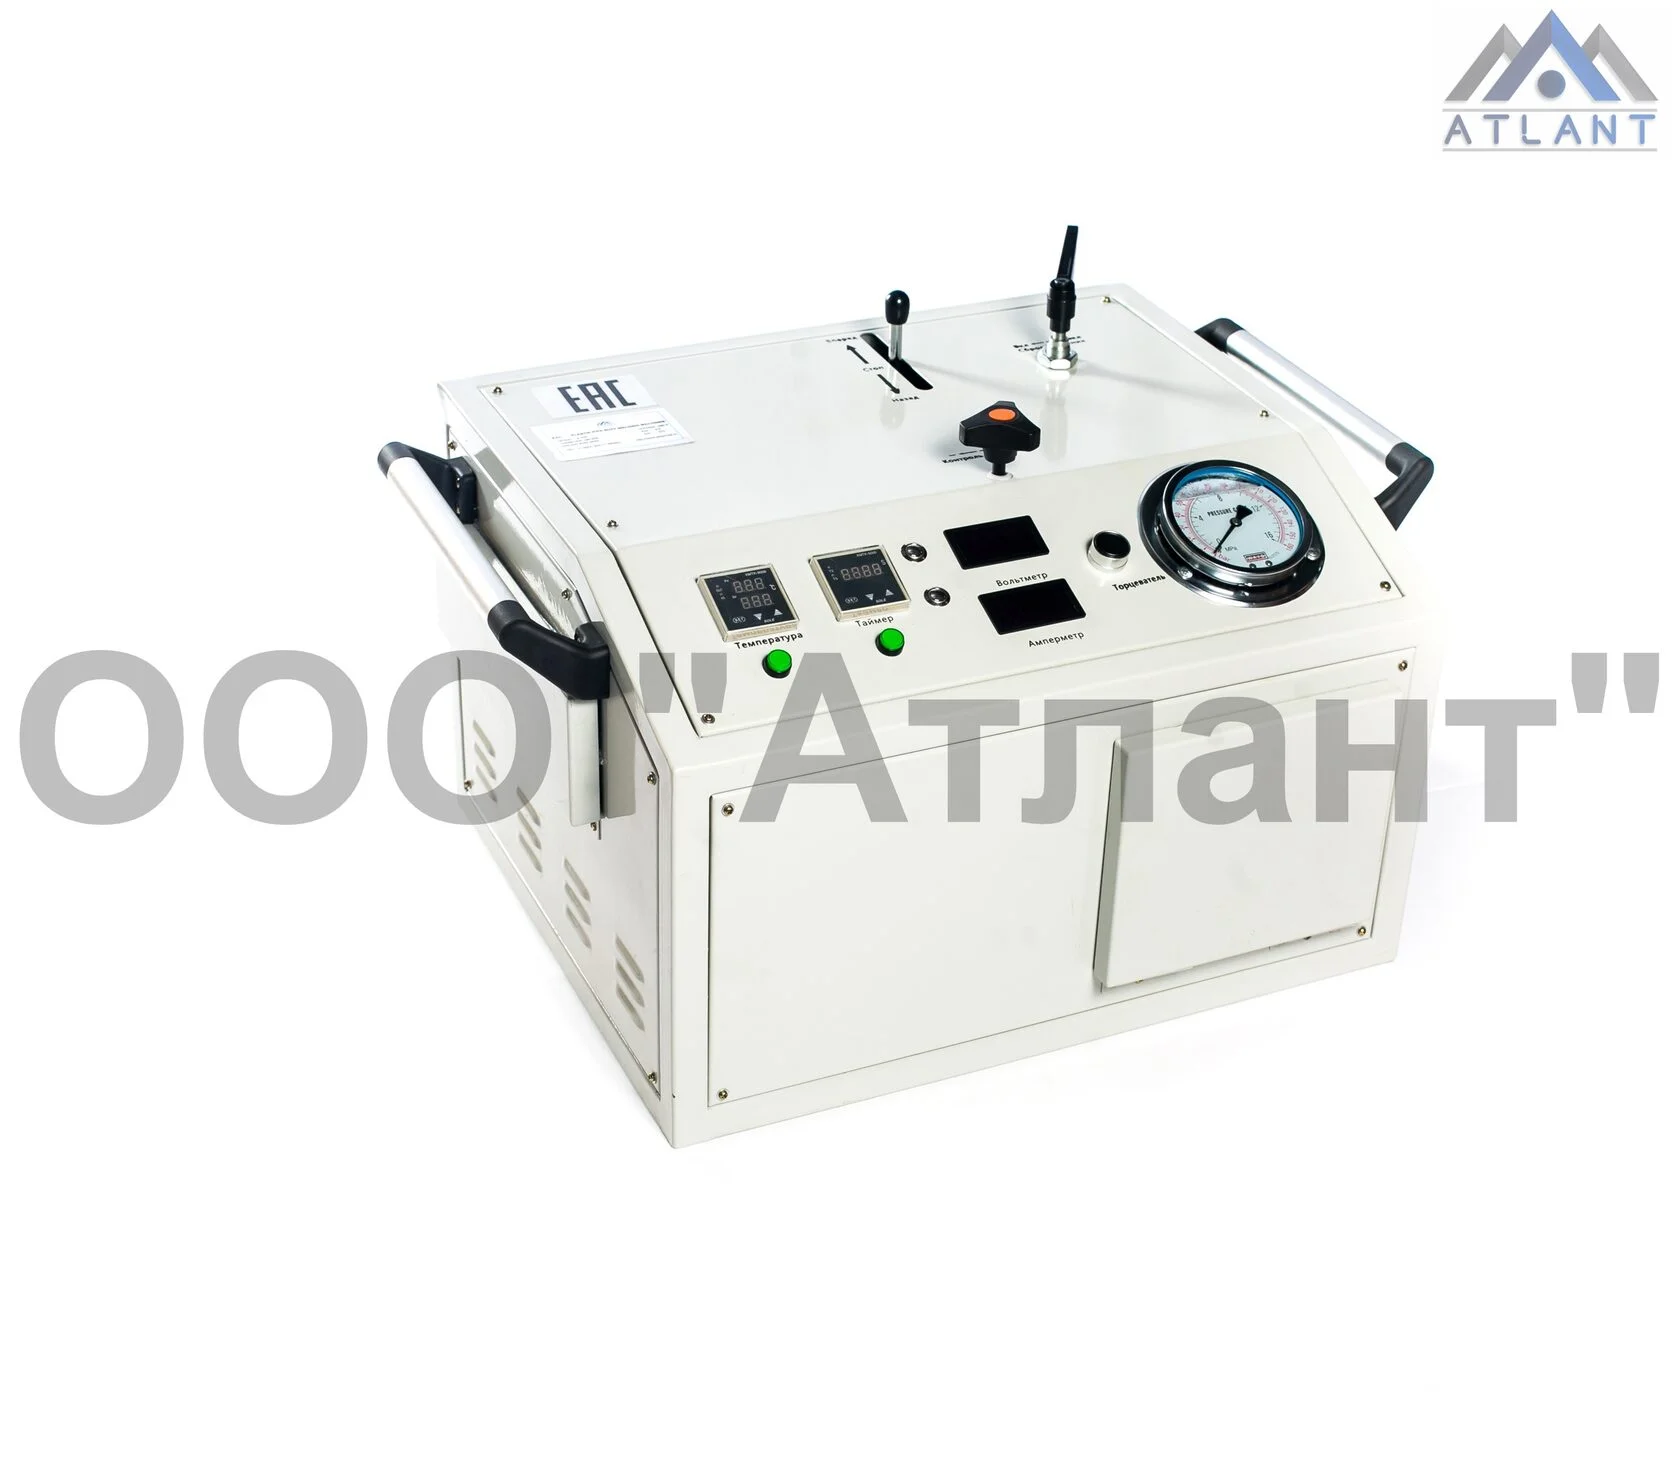
Гидроблок объединяет органы управления сварочным процессом и обеспечивает работу гидравлической системы аппарата. Основные настройки и управление узлами доступны с одного места.
Закрытая конструкция обеспечивает заявленный класс защиты IP54. Корпус защищает узлы гидроблока от пыли и брызг воды в условиях эксплуатации на строительной площадке.
Гидроаккумулятор помогает поддерживать стабильное давление при сварке. При отключении электропитания он предназначен для предотвращения падения давления в гидросистеме и нарушения процесса сварки.
Позволяет визуально контролировать давление в гидросистеме. Для определения давления не требуется электронный дисплей.
Кабели, шланги и разъёмы, подверженные физическому воздействию, закрываются крышками для защиты при работе на объекте.
Для торцевателя и нагревательного элемента предусмотрены разъёмы, обеспечивающие быстрое подключение узлов.
На гидроблоке расположен орган управления перемещением каретки станины.
Предусмотрен отдельный орган управления фиксацией давления в соответствии с конструкцией гидроблока.
Предусмотрен отдельный орган регулировки давления гидравлической системы.
Регулирование температуры нагревательного элемента выполняется с гидроблока.
Управление торцевателем вынесено на гидроблок, поэтому оператору не требуется искать отдельный выключатель на удалённом узле.
Предусмотрен таймер с сигнальной лампой для контроля соответствующих операций сварочного процесса.
На гидроблоке установлен вольтметр для контроля напряжения электропитания.
Дополнительно подключается блок протоколирования собственного производства ATLANT. Согласно материалам производителя, он предназначен для всей линейки аппаратов.
Результат: основные органы управления собраны на гидроблоке, а давление и настройки сварочного процесса доступны оператору в одном месте.
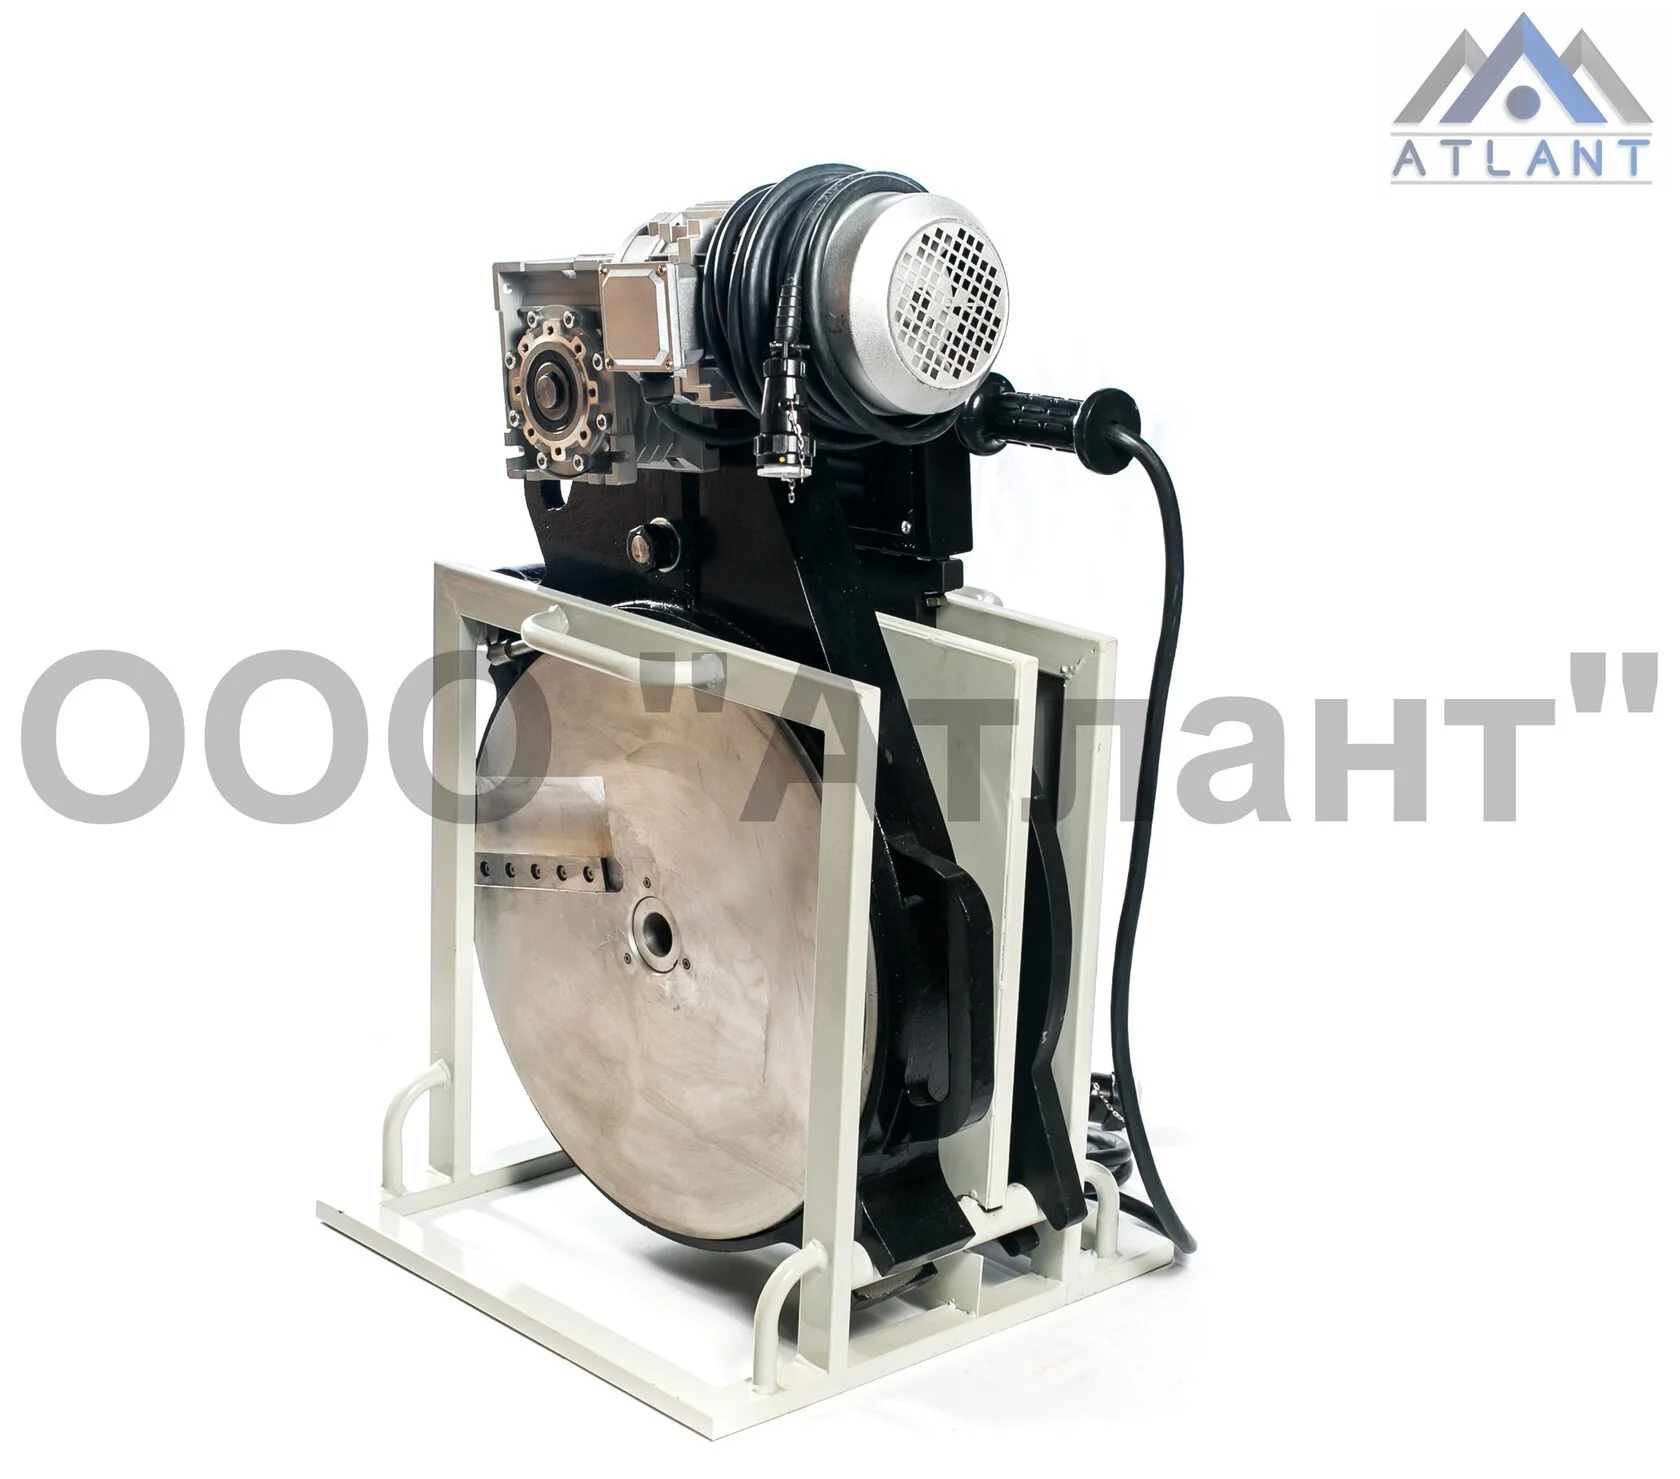
Торцеватель используется для подготовки торцов полиэтиленовых труб перед сваркой. Конструкция предусматривает редукторную систему и двусторонние режущие ножи.
Торцеватель оснащён двусторонними ножами. Дополнительные ножи предусмотрены в ремонтном комплекте.
В конструкции торцевателя используется редукторная система.
Кнопка включения торцевателя вынесена на гидроблок, что упрощает управление узлом во время работы.
Результат: оператор получает отдельный узел для подготовки торцов с двусторонними ножами и централизованным управлением.
Нагревательный элемент предназначен для нагрева торцов труб перед соединением. В конструкции предусмотрены двухконтурная схема, тефлоновое покрытие и регулировка температуры с гидроблока.
Утюг выполнен по двухконтурной схеме.
Рабочая поверхность нагревателя имеет тефлоновое покрытие.
Конструкция нагревателя рассчитана на равномерное распределение тепла по всей поверхности утюга.
Оператор регулирует температуру с гидроблока. Такое расположение упрощает управление и позволяет вынести регулятор из зоны воздействия температуры самого нагревателя.
Термопара — датчик температуры — включена в состав ремонтного комплекта.
Результат: контроль температуры выполняется с гидроблока, а запасной датчик предусмотрен в комплекте.
Вместе с аппаратом ATLANT A500 поставляется набор запасных деталей и инструментов, предусмотренный документацией производителя.
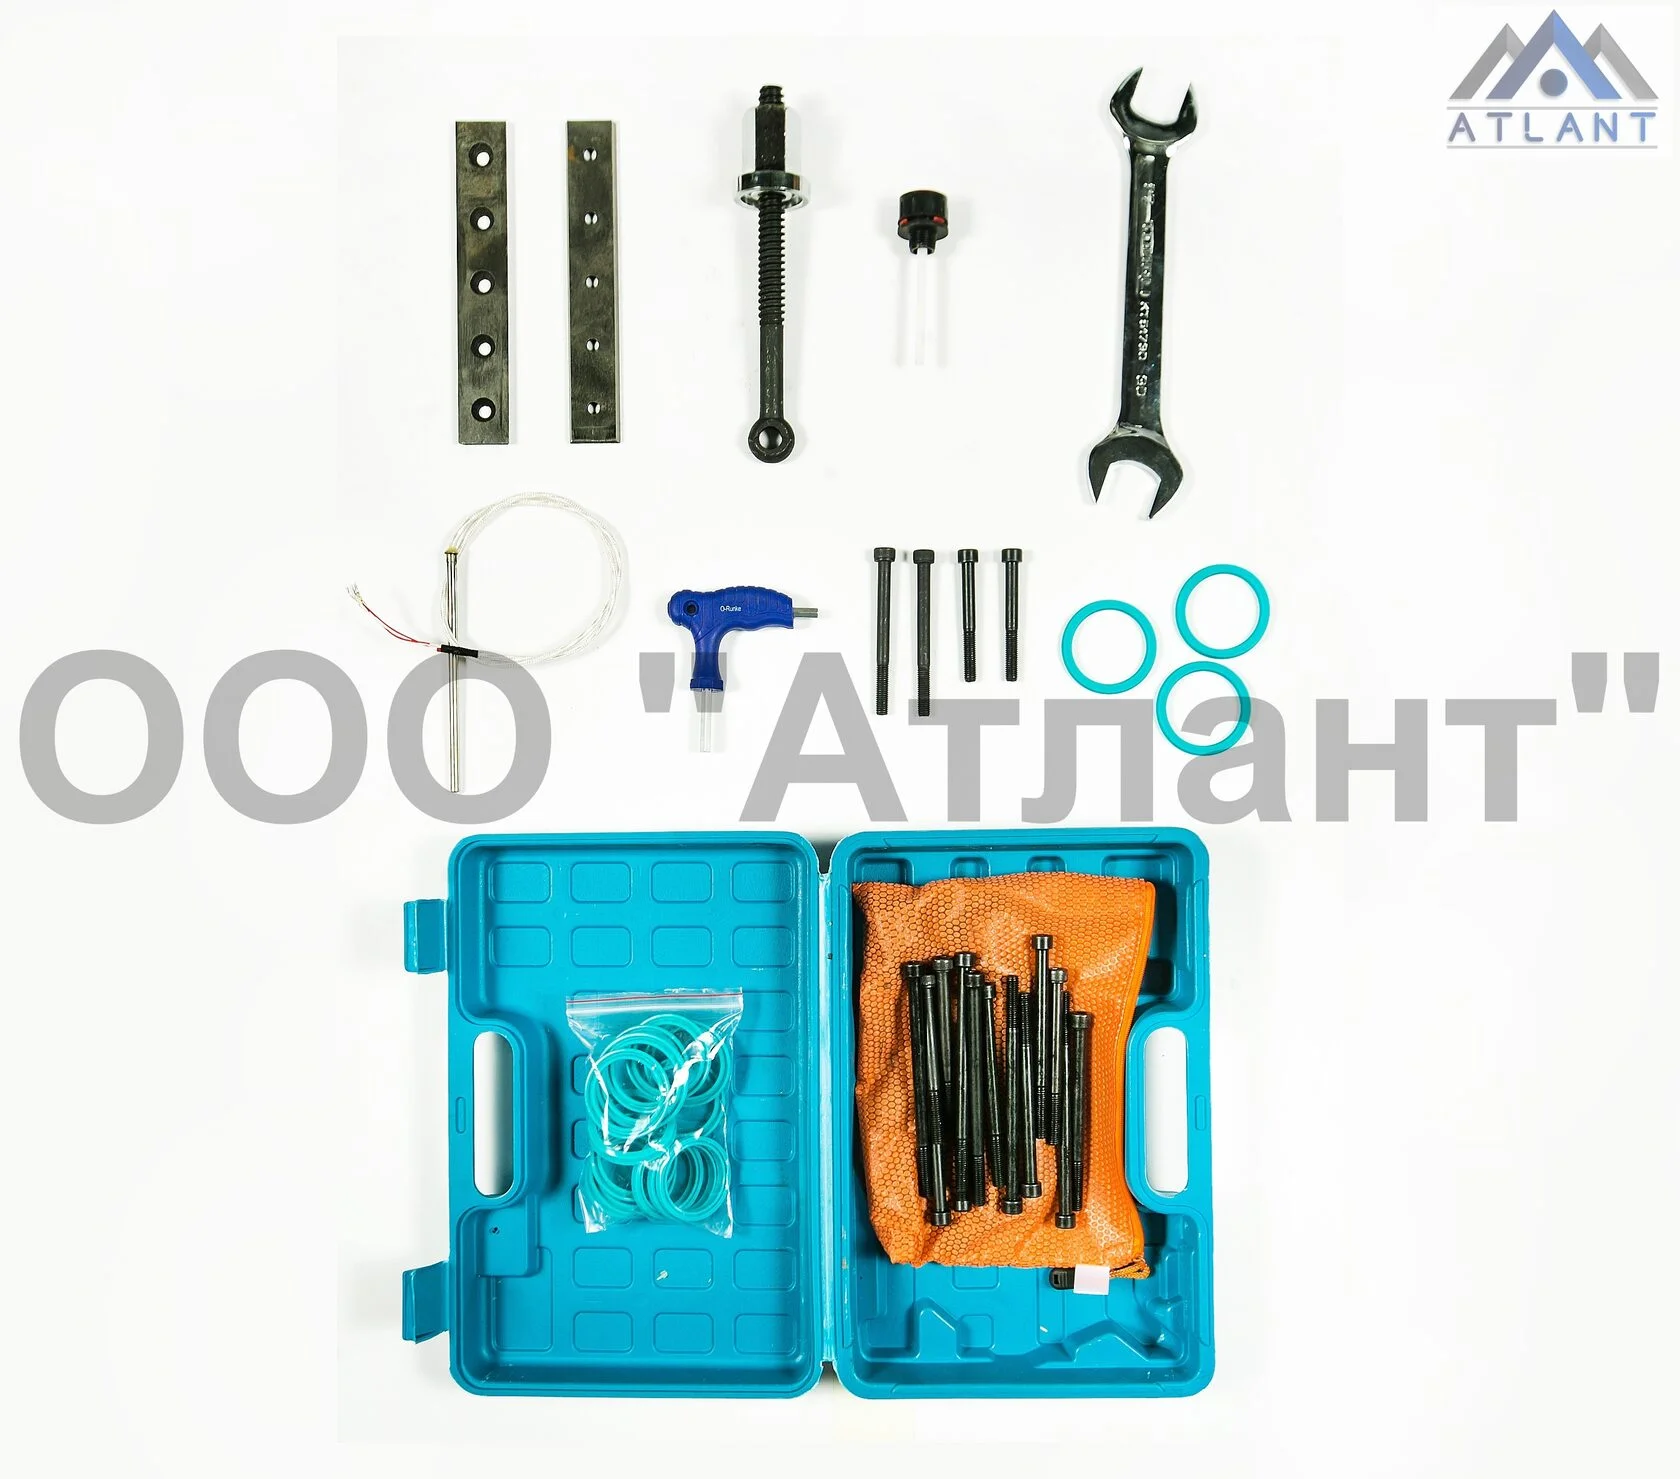
Запасные ножи для торцевателя.
Прокладки для гидроблока и гидроцилиндров.
Запасной датчик температуры.
Запасной крепёжный элемент.
Инструменты, предусмотренные комплектом поставки.
Измерительный инструмент из состава комплекта.
Уточните характеристики, состав поставки и доступные дополнительные опции у специалиста ATLANT.
Решения для регистрации параметров сварки, перемещения оборудования, поддержки труб и выполнения специальных соединений.
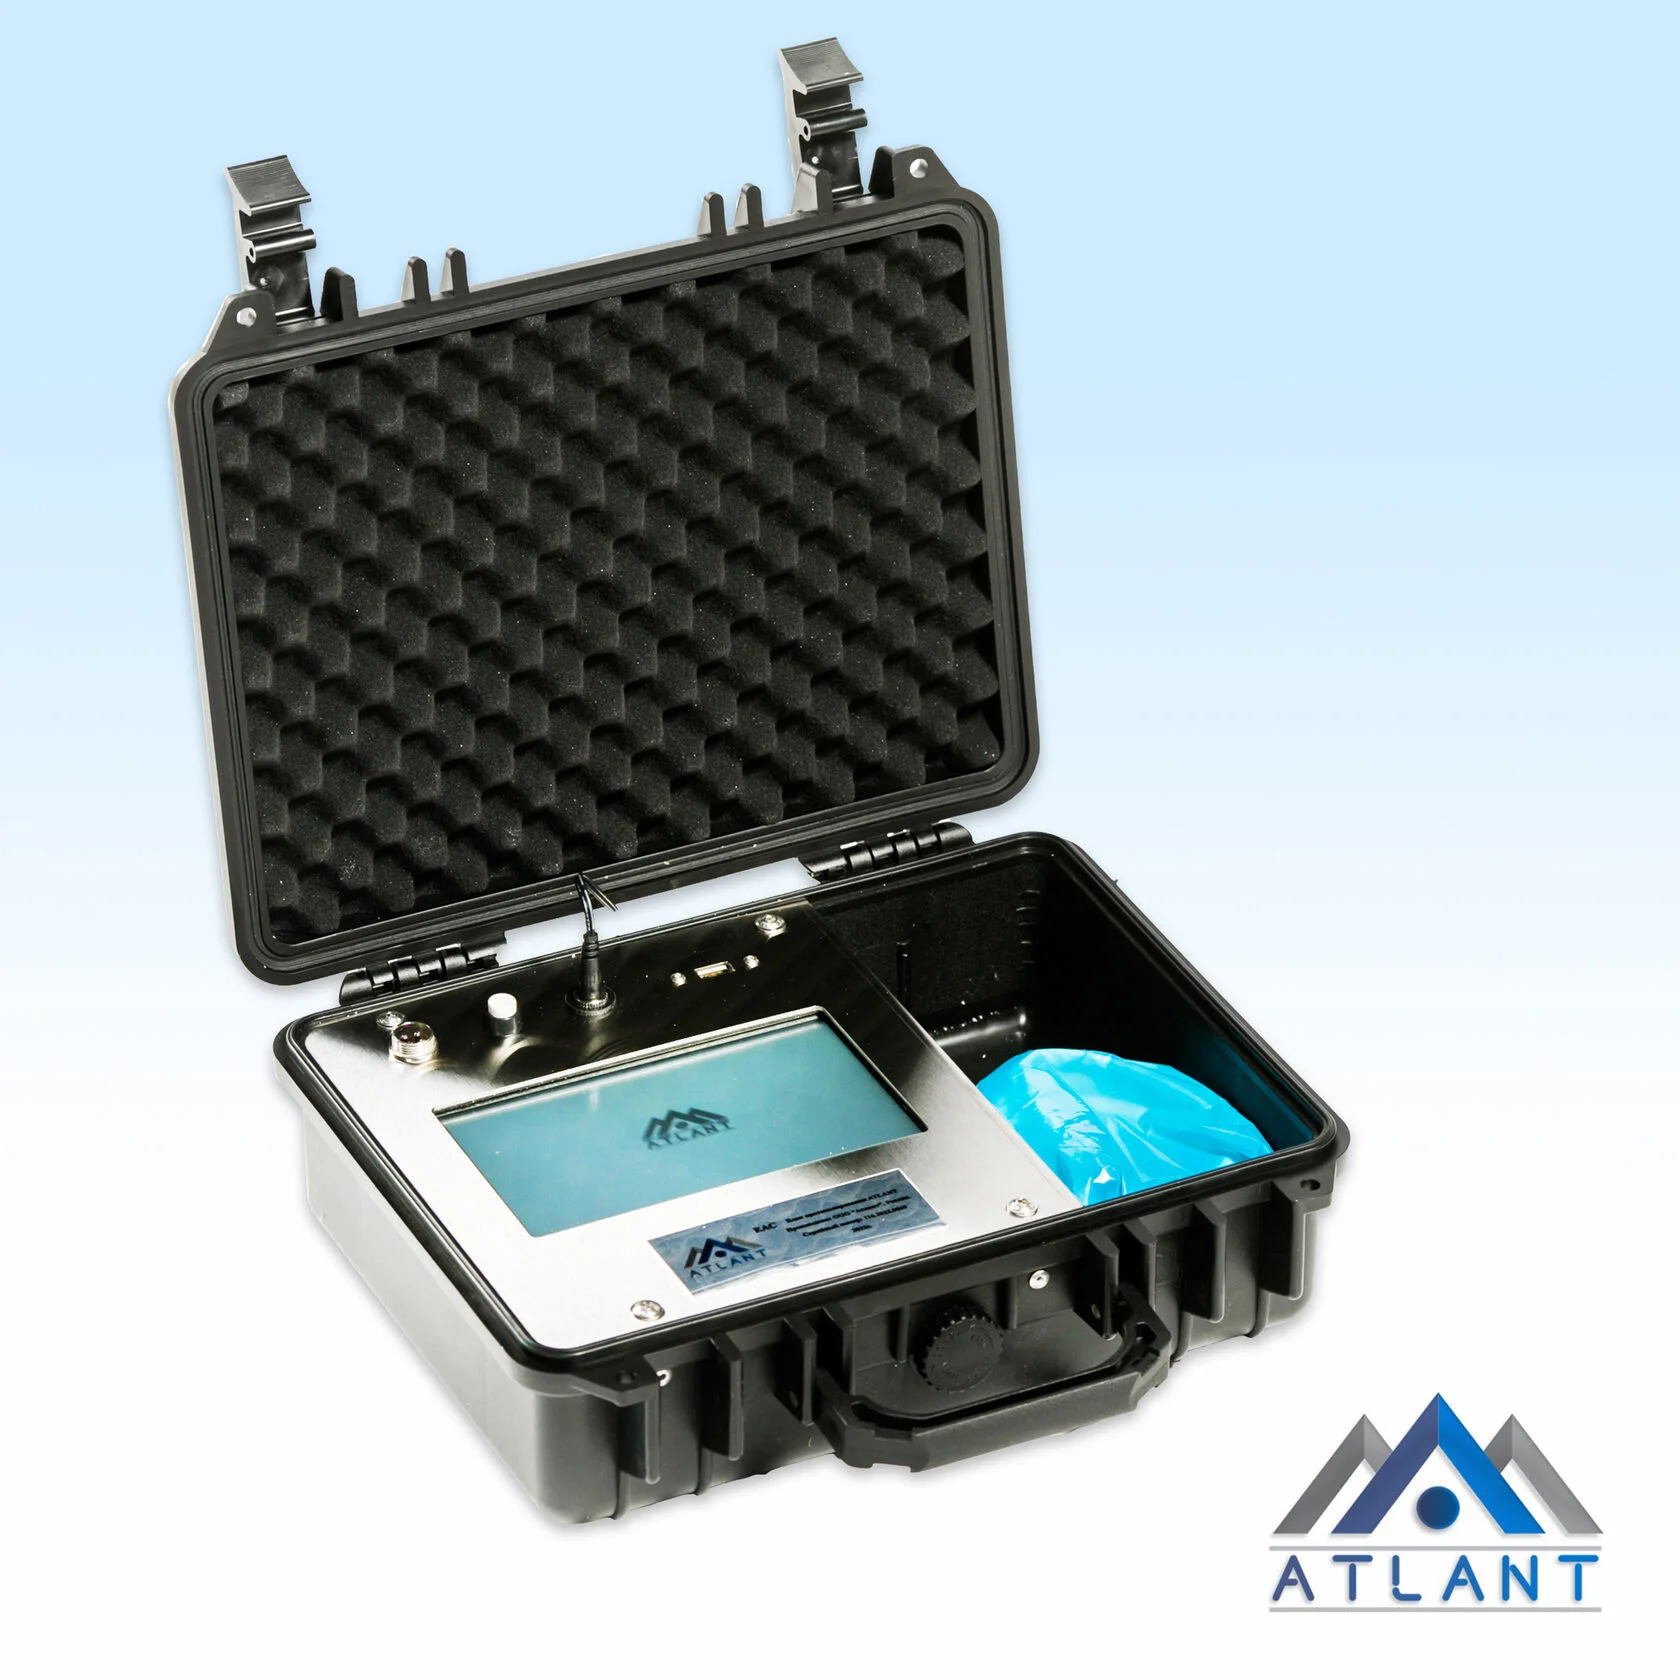
Предназначен для записи параметров сварки полиэтиленовой трубы с регистрацией следующих данных:
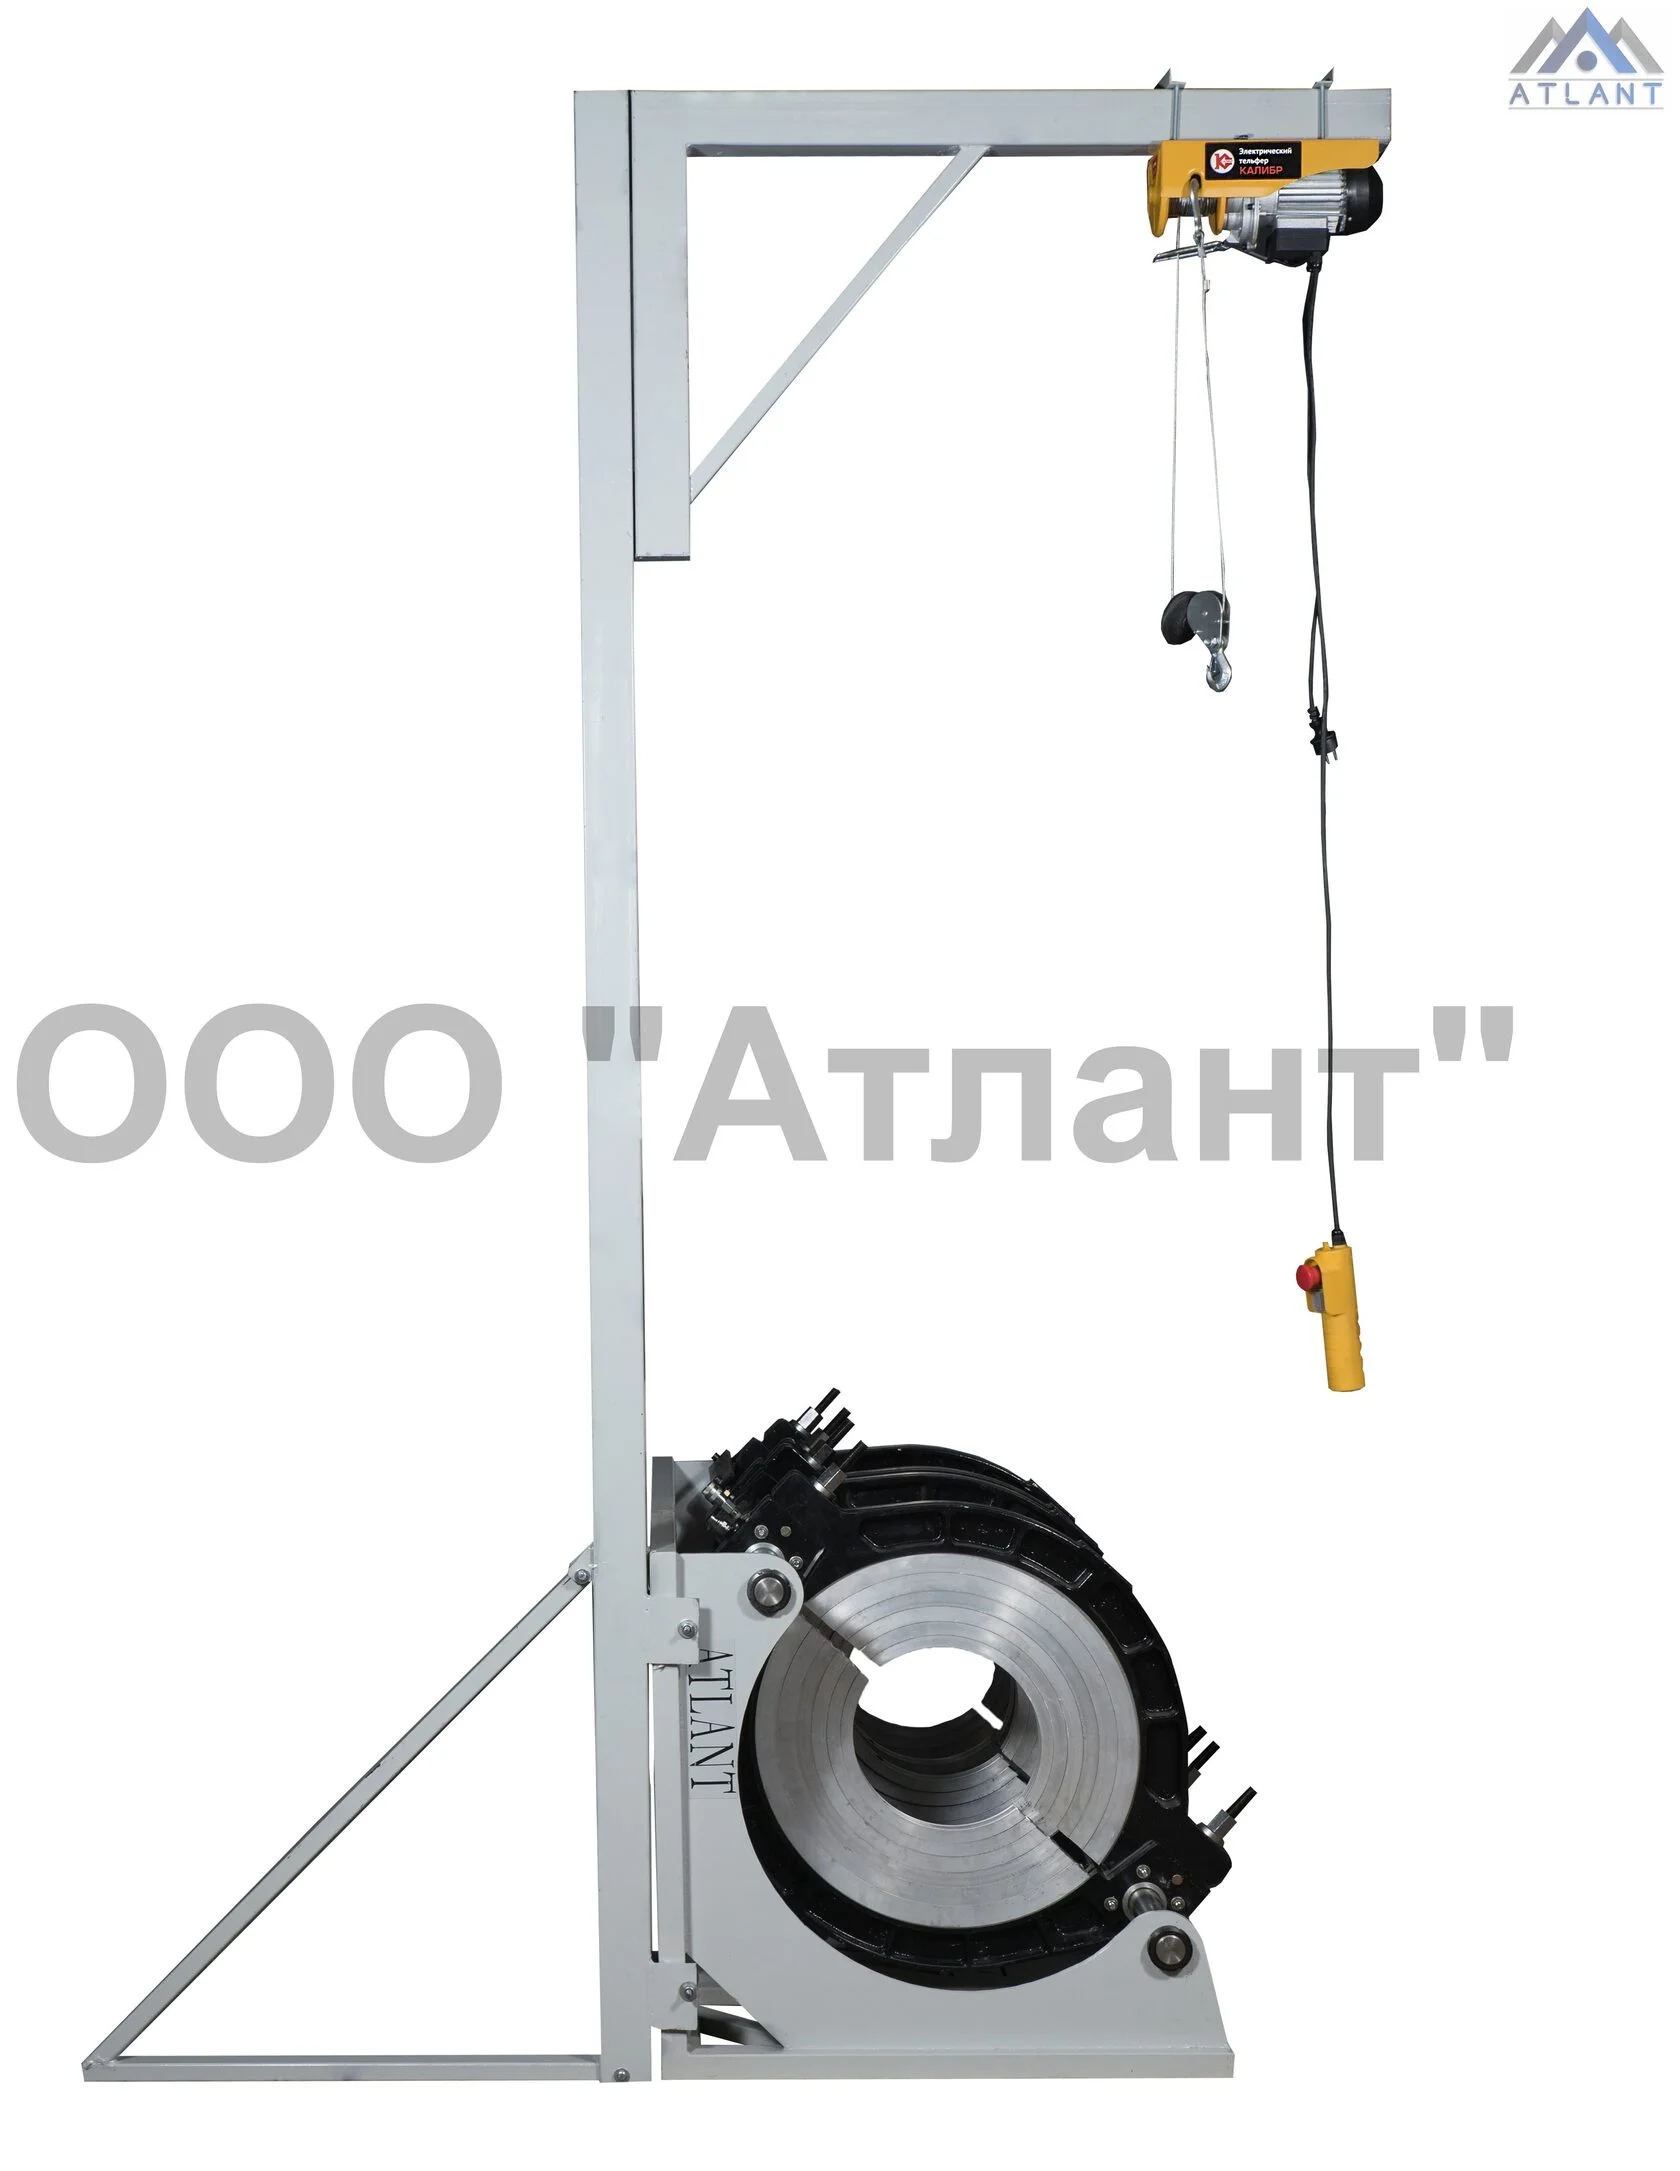
Кран-балки для стыковых сварочных аппаратов — надёжные подъёмные устройства для удобной и безопасной работы с тяжёлым сварочным оборудованием.
Они упрощают установку и снятие аппаратов, особенно при сварке труб большого диаметра.
Качество, прочность и оптимальные цены от производителя.
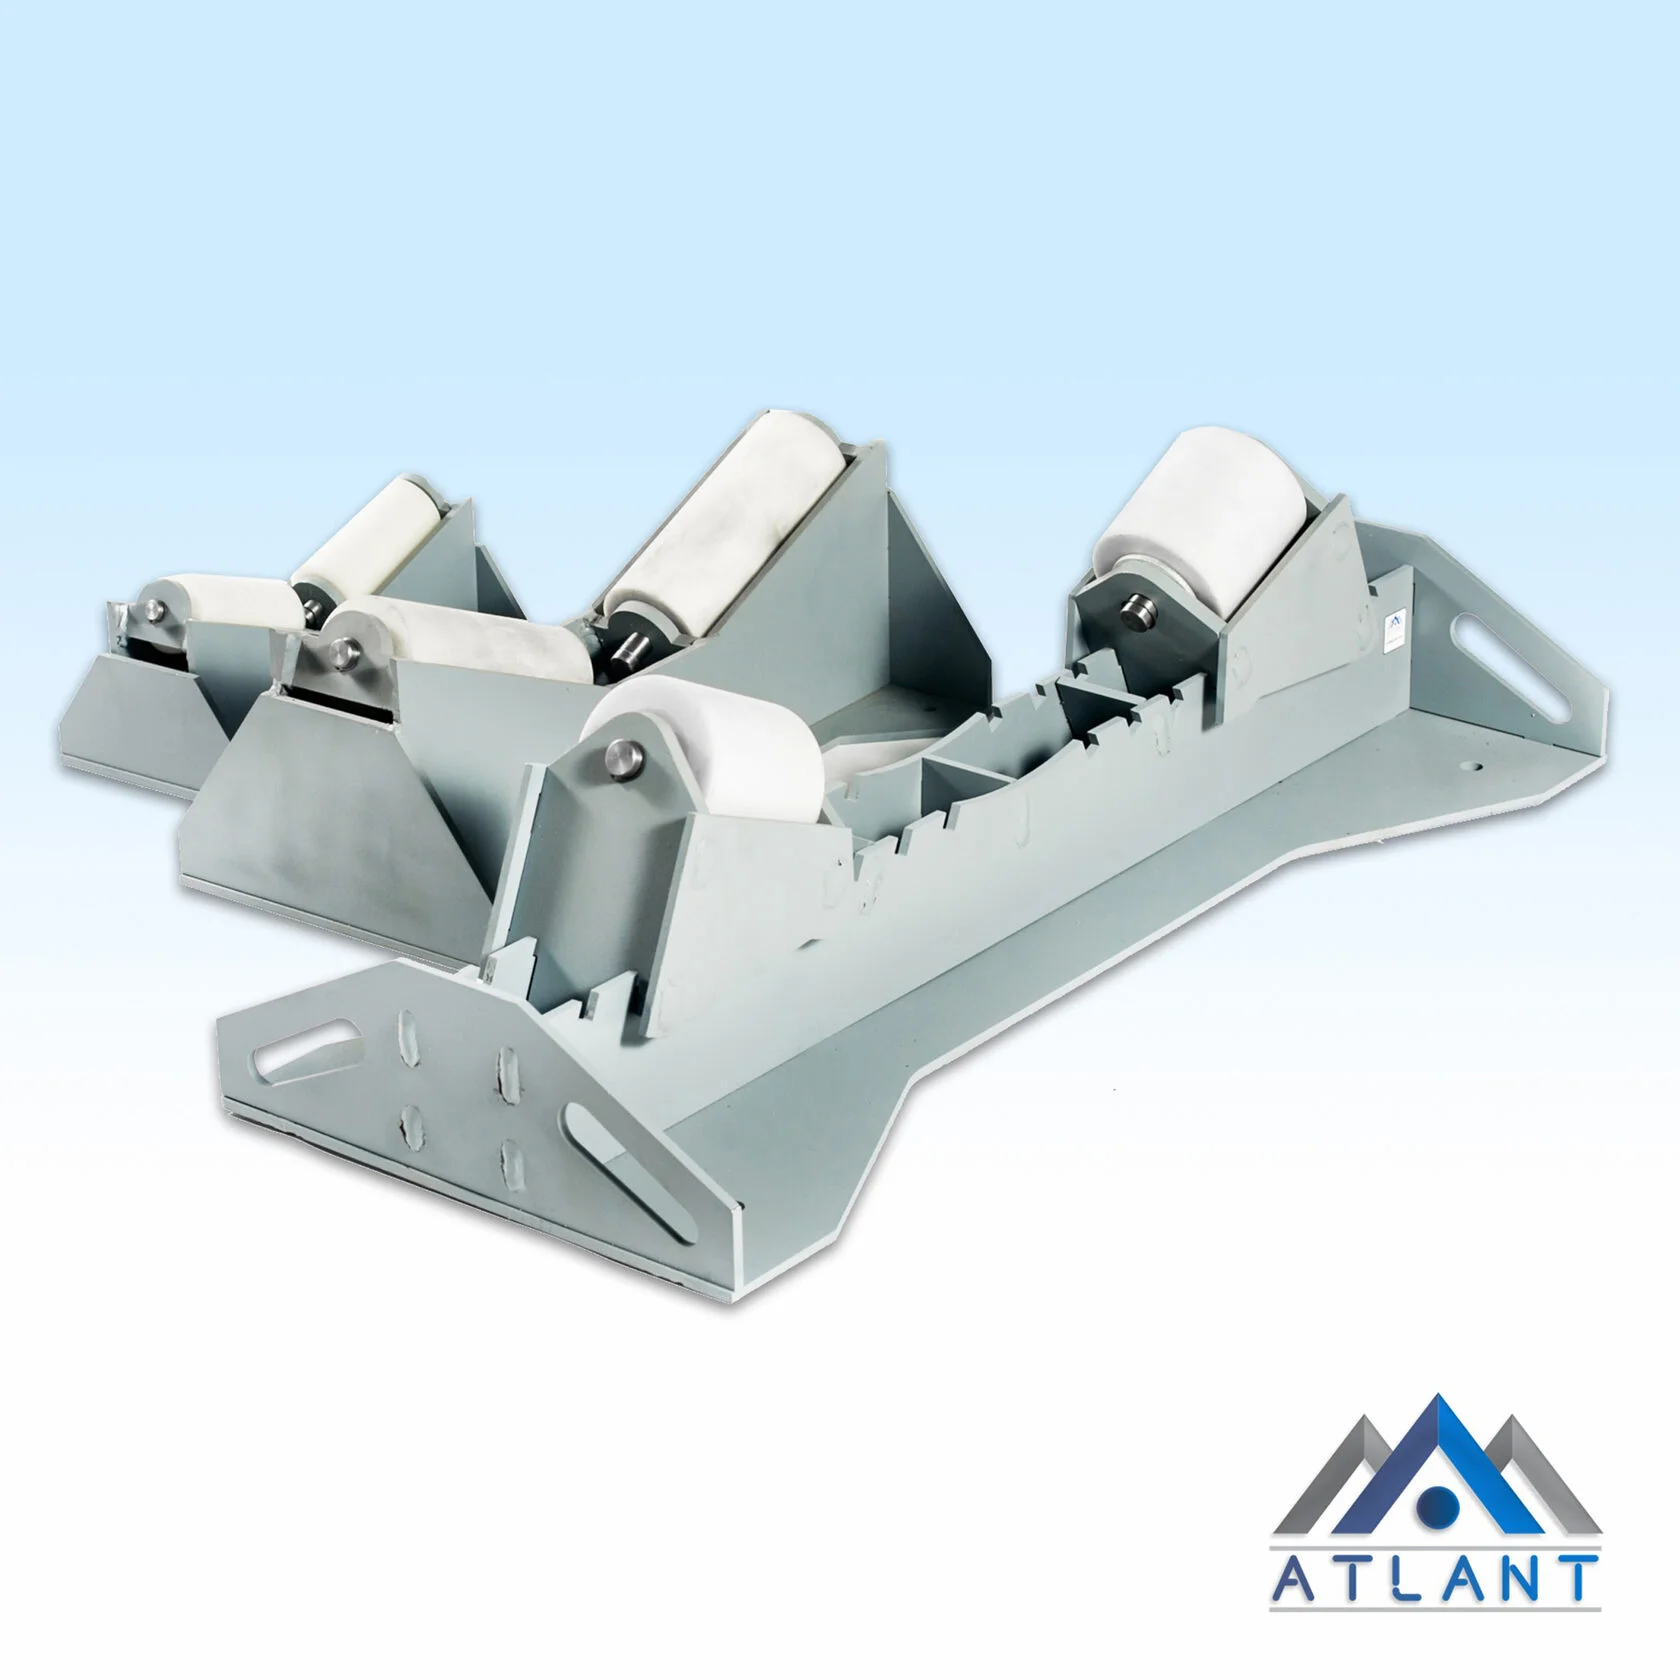
Предназначены для выравнивания горизонта уложенной трубы и более точного соединения ПНД труб во время стыковой сварки.
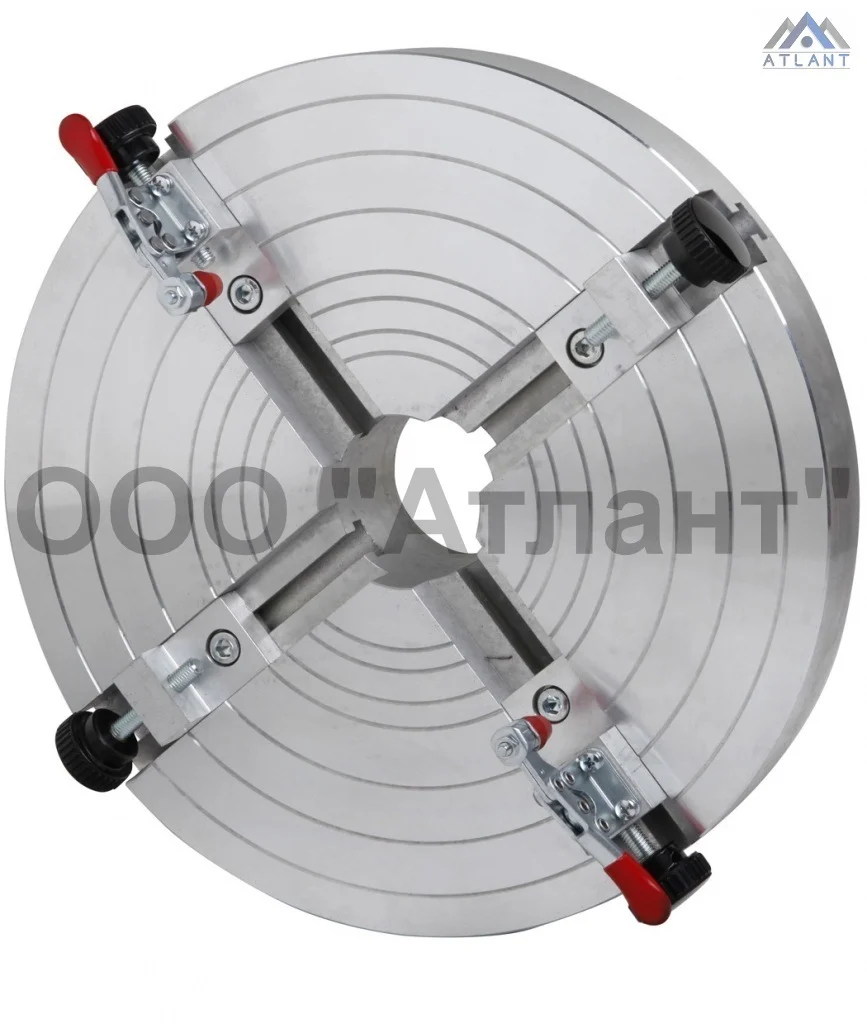
Адаптер фланцевого соединения — зажим для коротких втулок, предназначенный для их удлинения.
Используется как переходник для фиксации коротких втулок, которые не помещаются в штатный центратор стыковой сварочной машины.
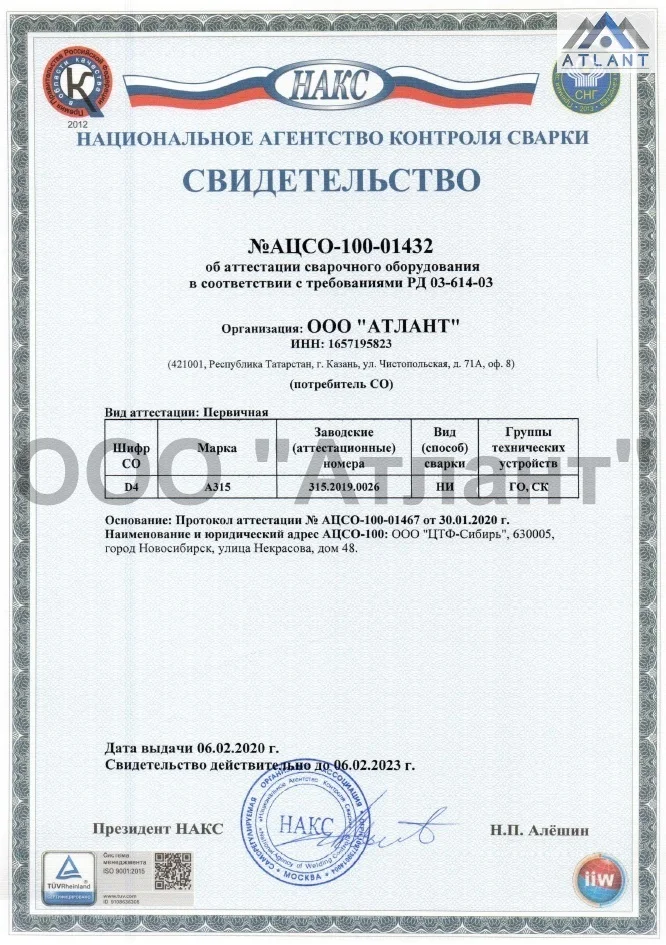
Аттестация сварочного оборудования НАКС проводится в соответствии с требованиями РД-03-614-03 «Порядок применения сварочного оборудования при изготовлении, монтаже, ремонте и реконструкции технических устройств для опасных производственных объектов».
Аттестацию проводят для проверки возможности оборудования обеспечивать заданные характеристики для различных способов сварки, определяющие требуемое качество сварных соединений, применяемых на опасных производственных объектах.
Уточните совместимость с вашей моделью сварочного аппарата и комплектацию.
Последовательное описание технических характеристик, конструктивных решений и элементов оборудования согласно памятке по аппарату ATLANT A500.
Пункты 1–8 исходной памятки.
Вес аппарата — 400 кг.
Преимущества ширины профиля станины 60 мм:
Габариты гидроблока составляют 720 мм по длине, 550 мм по ширине и 450 мм по высоте. В исходной памятке указано, что такие размеры обеспечивают сочетание удобства эксплуатации и технического обслуживания для профессионального применения в сварочных процессах.
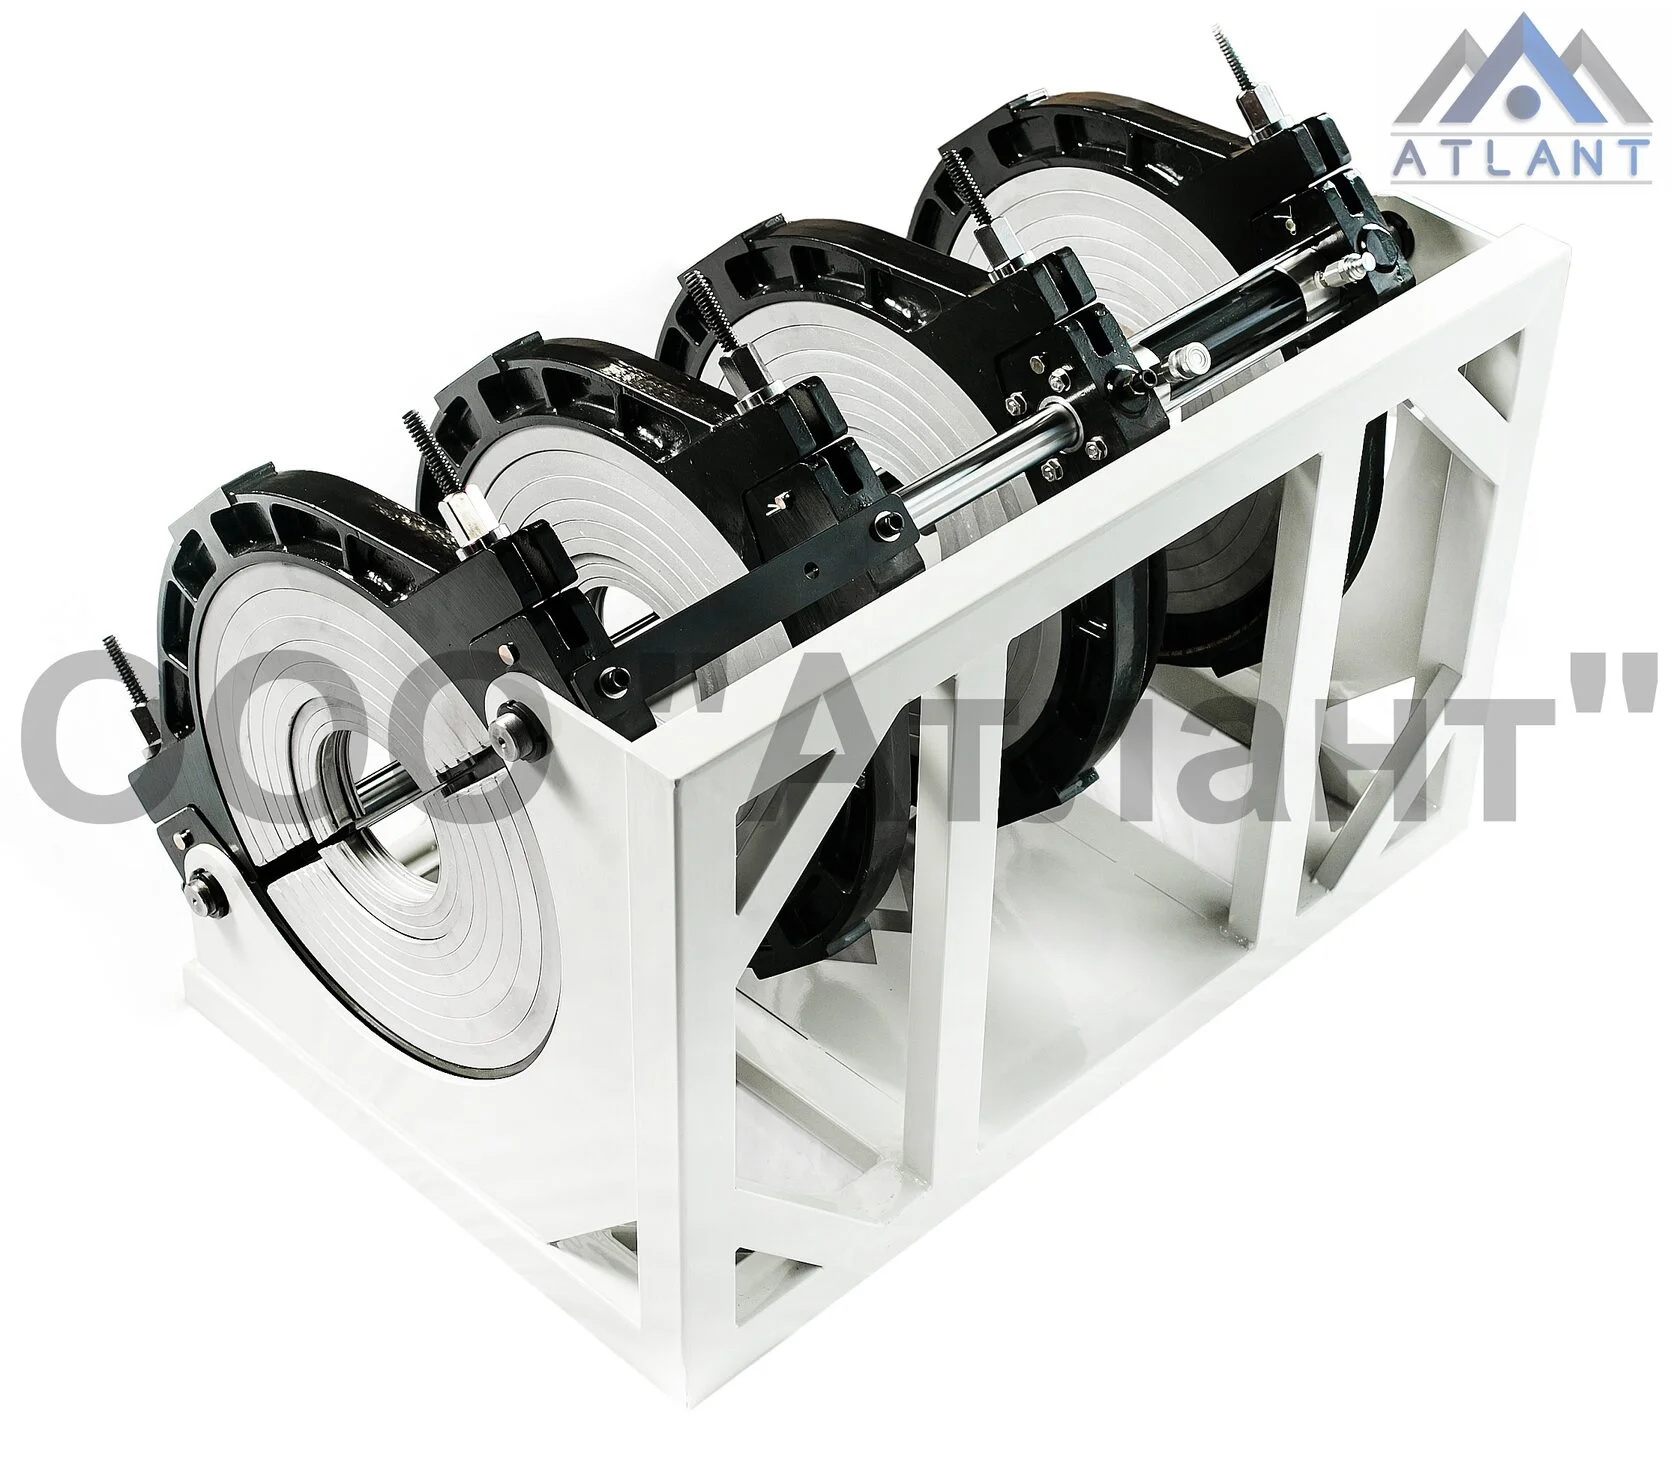
В памятке приведена ссылка на ГОСТ Р ИСО 12176-1—2011 — национальный стандарт Российской Федерации для оборудования сварки пластмассовых труб и фитингов нагретым инструментом встык.
Жёсткость и устойчивость станины влияют на качество сварного соединения. Основные требования, перечисленные в документе:
В качестве элементов усиления документ указывает высокопрочный металл, дополнительные рёбра жёсткости и увеличенный профиль станины. Эти решения предназначены для повышения устойчивости, сопротивляемости деформации и запаса прочности.
Согласно памятке, увеличенные гидроцилиндры обеспечивают более эффективную работу системы за счёт следующих факторов:
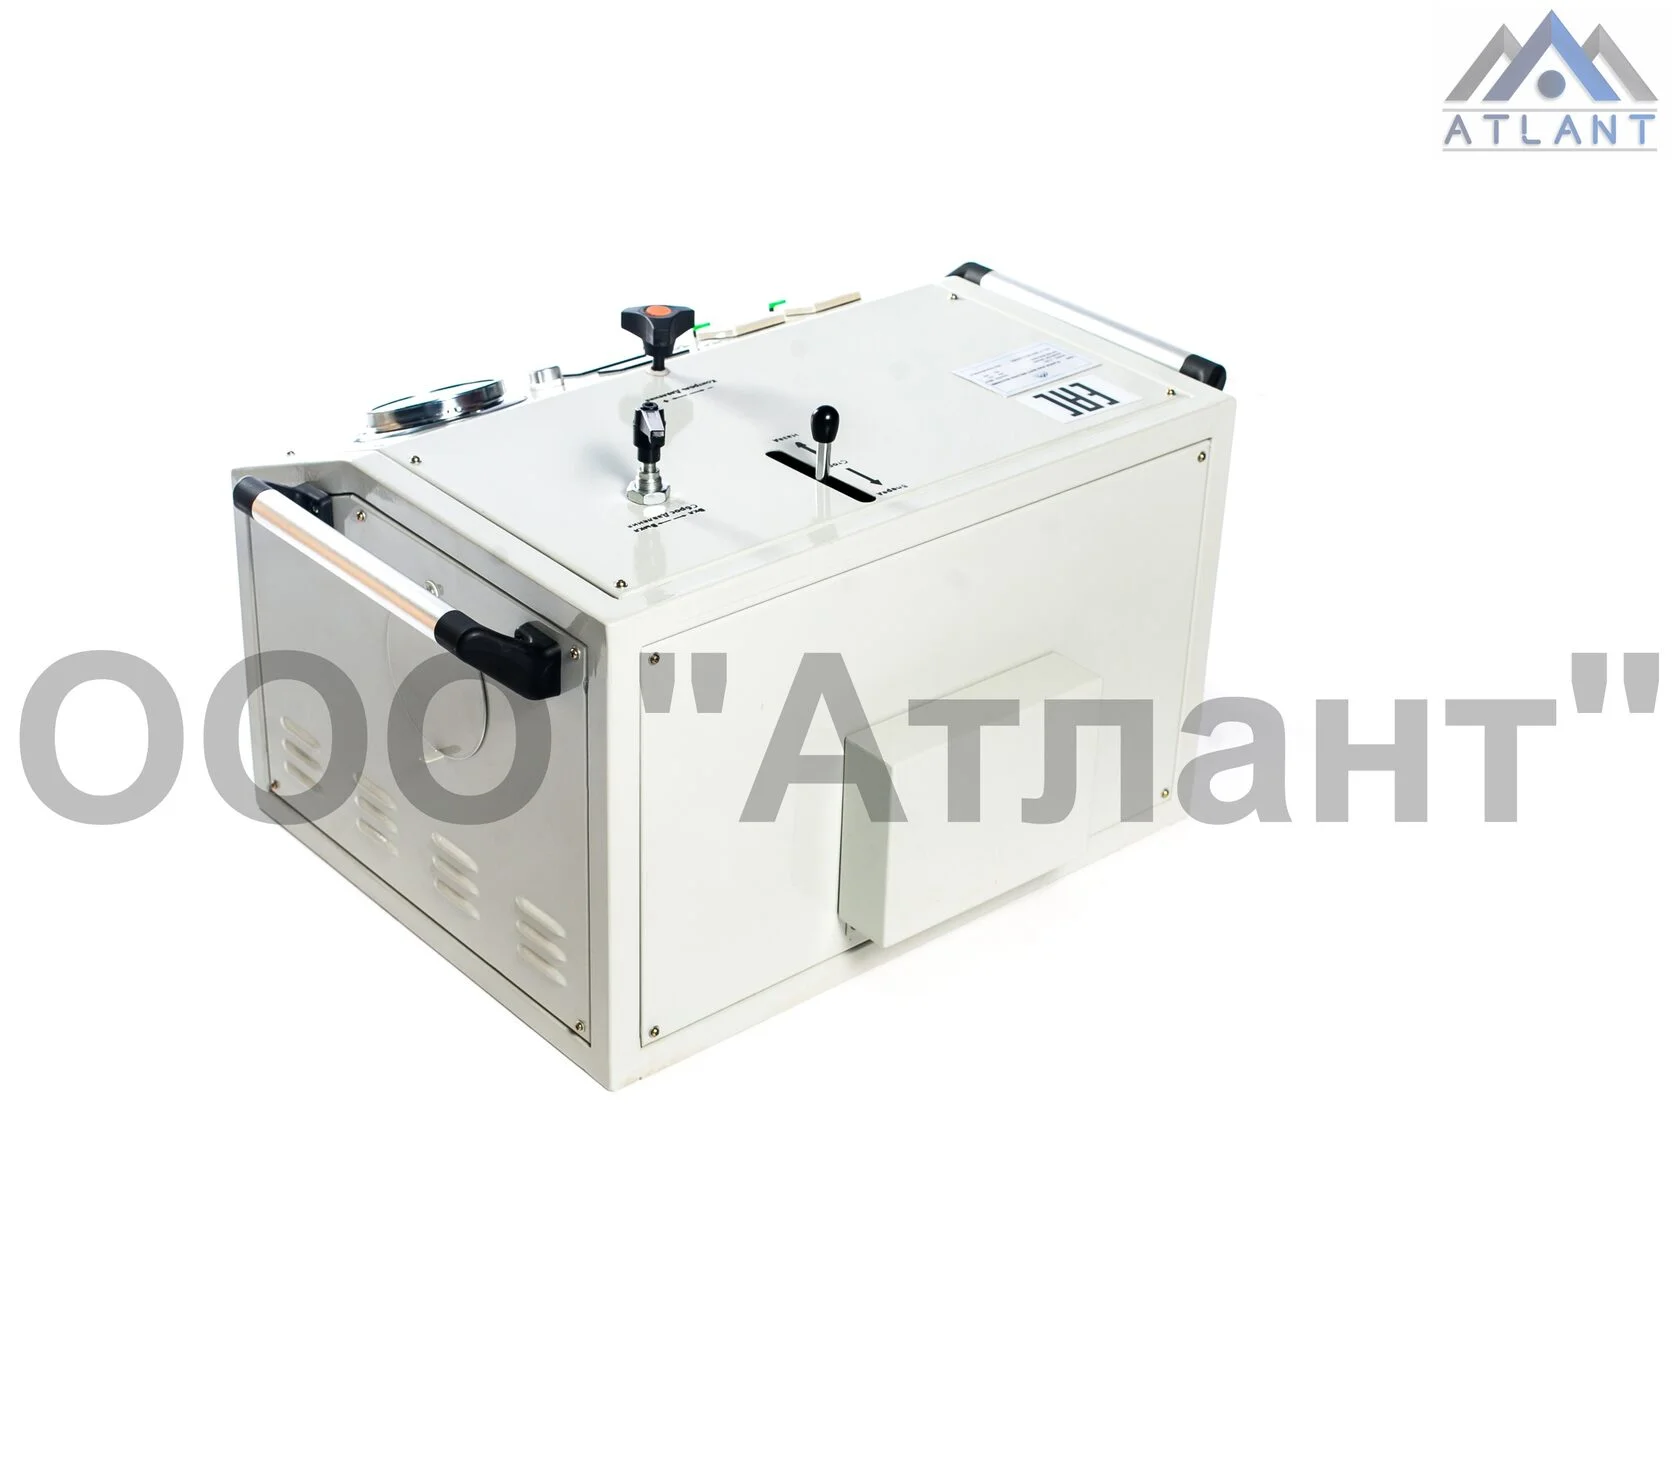
Закрытый тип гидроблока ATLANT предусматривает защиту механизма за счёт закрытия узлов специальными крышками.
Гидроаккумулятор описан в памятке как компонент гидроблока, предназначенный для стабилизации давления в системе при выполнении сварочных работ.
Механизм основан на накоплении и отдаче энергии рабочей жидкости. В документе отмечены стабилизация давления, снижение нагрузки на насосное оборудование, плавность движения механизмов и поддержание заданных параметров сварки.
Пункты 9–18 исходной памятки.
В памятке указаны преимущества протоколирования:
В документе авиационные разъёмы описаны как специализированные соединительные элементы для надёжного электрического соединения при воздействии вибрации, перепадов температур, давления и агрессивных сред.
Терморегулятор контролирует температуру нагревательного элемента, поддерживает заданные параметры и обеспечивает стабильность процесса сварки.
В исходной памятке перечислены следующие преимущества двух ножей с каждой стороны:
Редукторный двигатель представляет собой сочетание электродвигателя, создающего вращение, и редуктора, изменяющего скорость и крутящий момент выходного вала.
Редукторная передача преобразует высокую скорость вращения двигателя в более низкую с увеличением крутящего момента.
В документе отмечены преимущества редукторной передачи по мощности при компактных размерах, плавности хода, точности регулировки и надёжности конструкции. Цепная передача описана как более подверженная растяжению цепи, износу звеньев, шуму и снижению точности позиционирования.
Размещение кнопки управления торцевателем на гидроблоке, согласно памятке, обеспечивает:
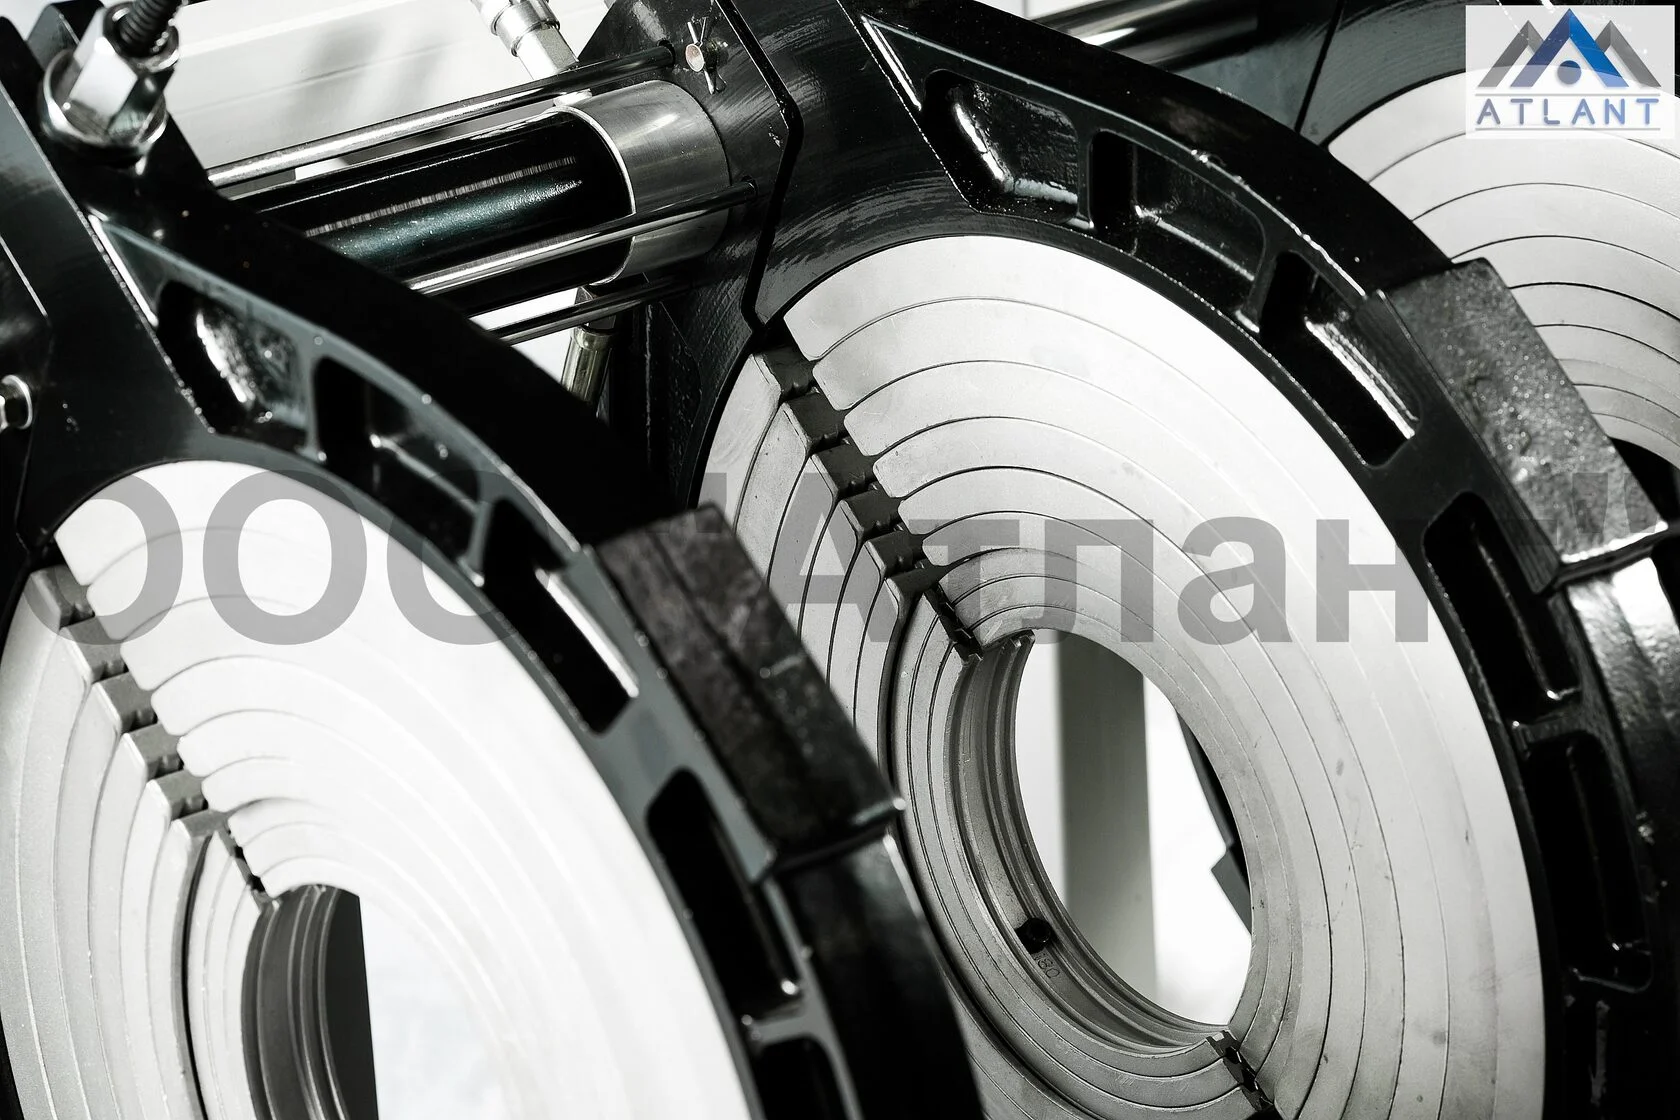
В памятке перечислены следующие преимущества алюминиевых вкладышей:
Вольтметр предназначен для определения напряжения в электрических цепях и оперативного контроля параметров электросети.
Низкое напряжение может приводить к снижению вращающего момента электродвигателей, замедлению механизмов, работе двигателя в пусковом режиме, перегреву обмоток, затруднённому движению станины и возможному выходу электромашины из строя.
Повышенное напряжение связано с риском перегрева приборов, повреждения электроники, сокращения срока службы оборудования и вероятностью возгорания проводки.
В памятке контроль напряжения связывается с защитой оборудования, стабильностью рабочего процесса, качеством сварки и снижением расходов на ремонт.
Амперметр предназначен для измерения силы электрического тока в амперах и контроля нагрузки на электрическую цепь.
В памятке среди возможных признаков указаны медленная работа электродвигателей, нестабильная работа электронных устройств и снижение мощности оборудования. Возможные последствия — снижение производительности, увеличение времени работы механизмов и риск перегрева двигателей.
К возможным признакам отнесены перегрев проводников, повышенный расход электроэнергии, искрение в контактах и повреждение изоляции. Среди рисков — выход из строя компонентов, повреждение электронных схем и возгорание проводки.
Пункты 19–23 исходной памятки.
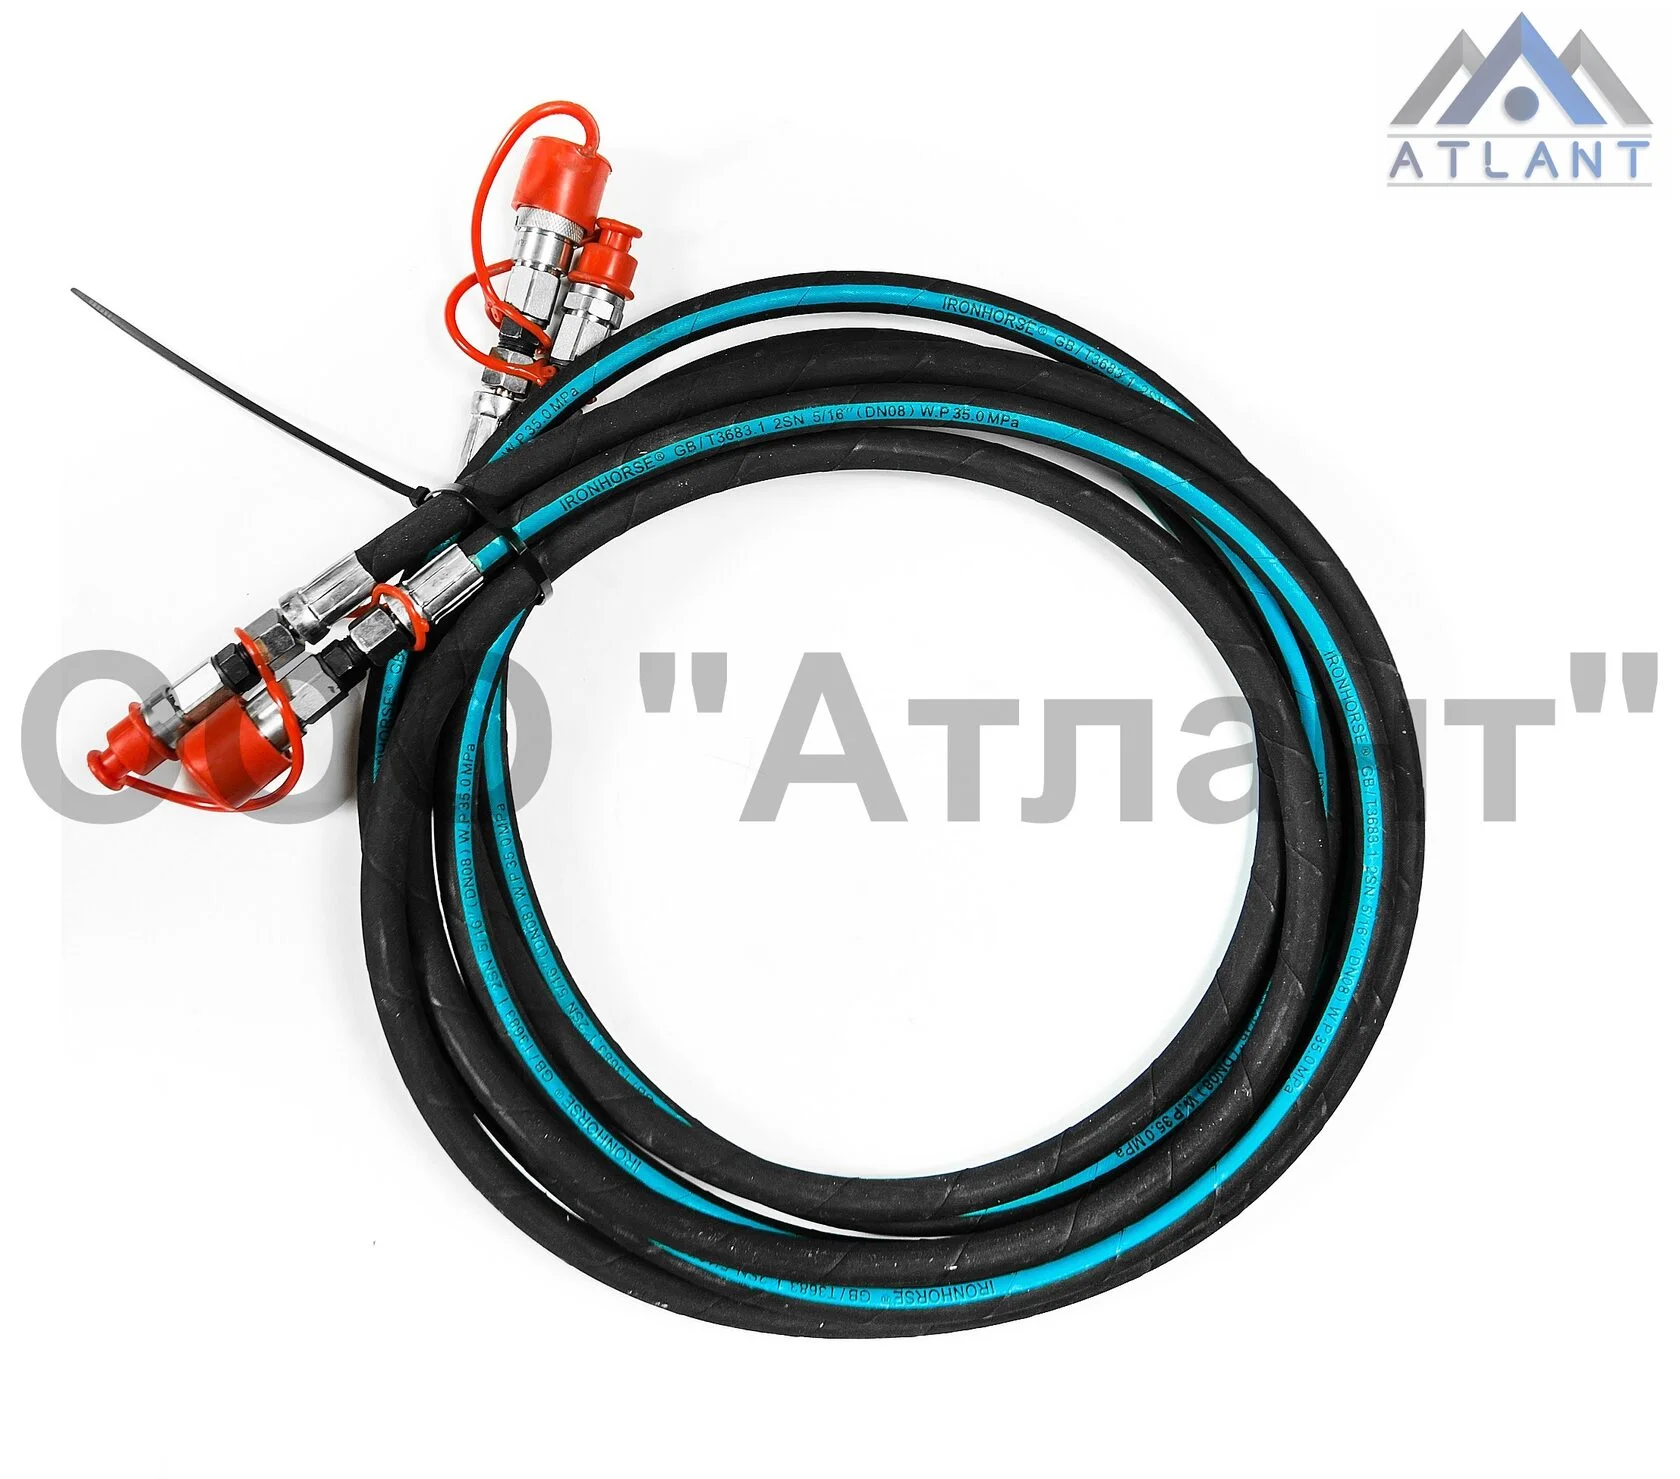
БРС закрытого типа оснащены механизмом, обеспечивающим автоматическую герметизацию соединений, защиту от внешних загрязнений и изоляцию гидравлической системы.
Ожидаемый экономический эффект, указанный в памятке: снижение затрат на ремонт, уменьшение расходов на замену фильтров, сокращение времени обслуживания и увеличение межсервисных интервалов.
Фторопластовые кольца выполняют защитную функцию в конструкции гидроцилиндров. Они устанавливаются для защиты уплотнений и помогают предотвращать:
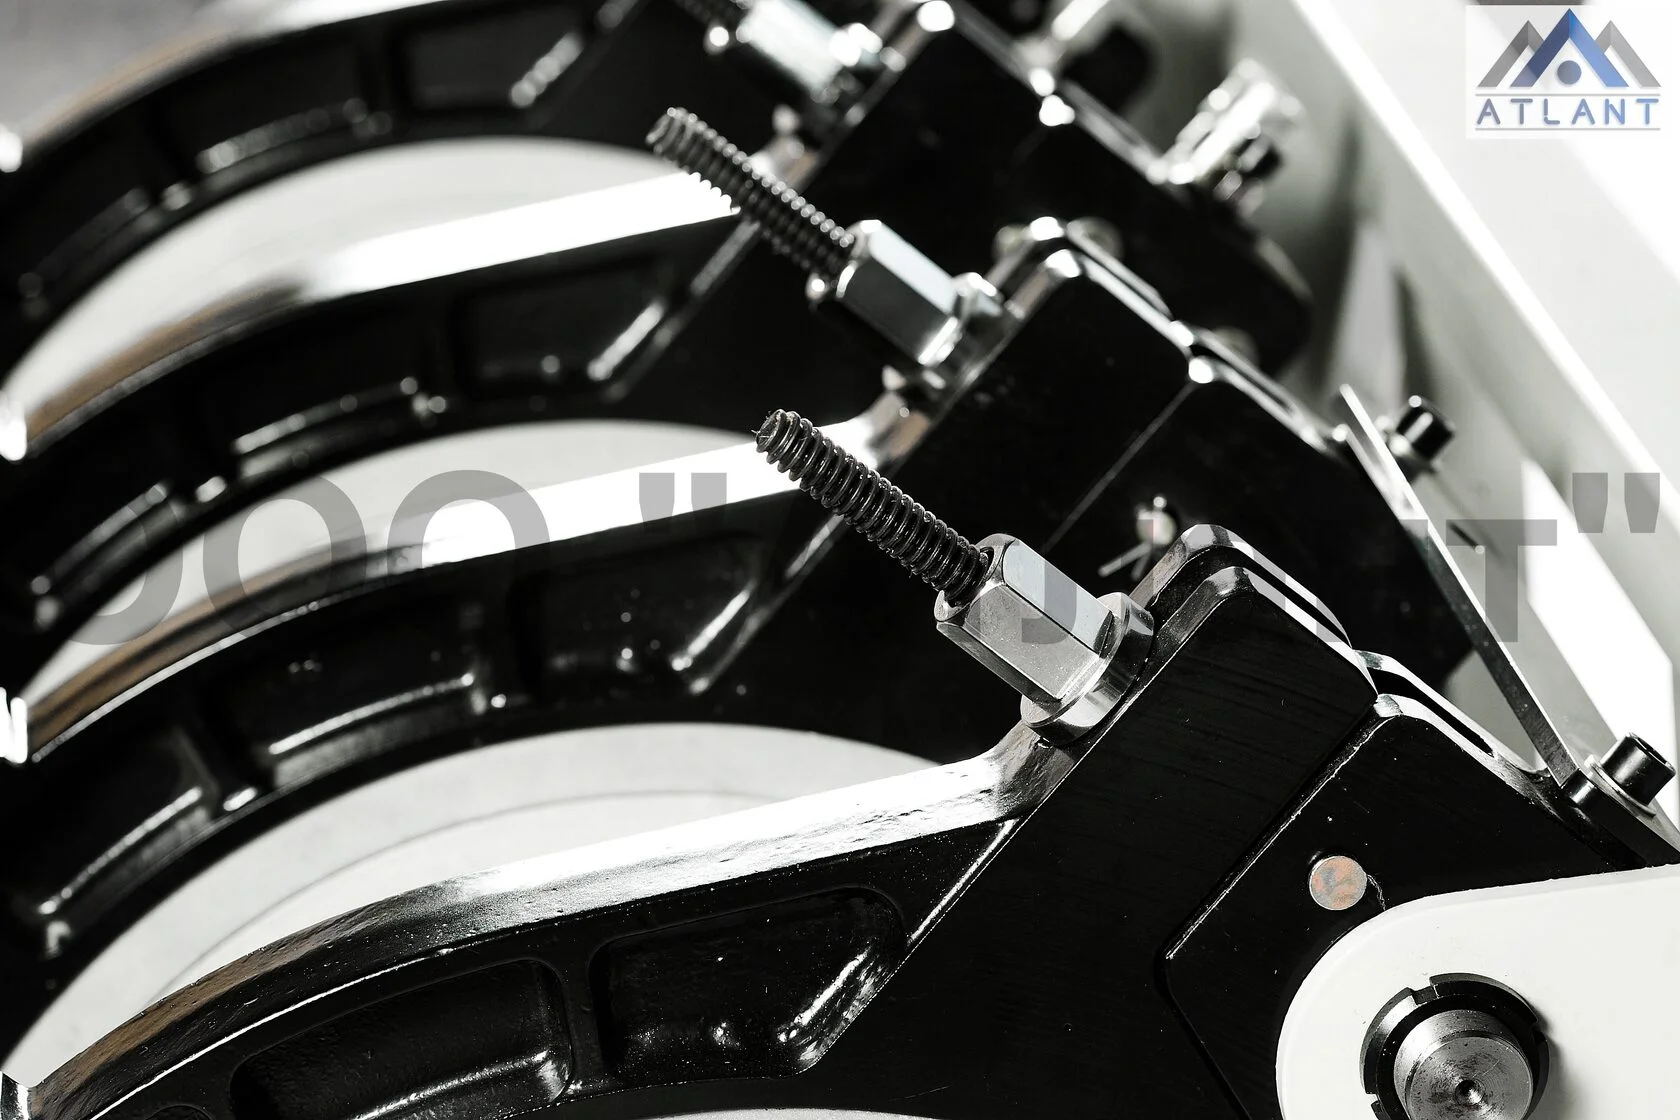
В памятке надёжность фиксации связывается с конструкцией широких литых хомутов, создающих прочный и равномерный захват трубы по окружности. Это важно для выполнения сварочных работ.
Также перечислены равномерное распределение нагрузки, отсутствие остаточной деформации, долговечность и простота монтажа и демонтажа.
В памятке выделены следующие преимущества термостойких кабелей:
Металлическая оплётка описана в документе как защитное покрытие для гидравлических шлангов, предназначенное для защиты от механических повреждений и продления срока службы.
Пункты 24–27 исходной памятки.
В исходной памятке указано, что возможность подключения блока протоколирования позволяет фиксировать параметры сварки, включая температуру нагревательного элемента, время сварки, давление и другие данные. Это предназначено для документирования процесса и контроля качества выполненных работ.
В памятке выделены следующие особенности:
1. Станина, адаптированная под крепление для кран-балки.
В памятке указано, что это позволяет устанавливать и крепить кран-балку для перемещения тяжёлых и крупногабаритных элементов — торцевателя и нагревательного элемента.
2. Адаптация гидроблока и нагревательного элемента для подключения блока протоколирования.
Подключение блока протоколирования предназначено для мониторинга и документирования параметров работы оборудования.
Пункты 28–29 исходной памятки.
Таймер с сигнальной лампой предназначен для соблюдения временных параметров сварочного процесса.
Эргономичный гидроблок описан в документе как централизованный пульт управления оборудованием, позволяющий контролировать процесс сварки без необходимости перемещения оператора между отдельными узлами.
В материале последовательно рассмотрены силовые элементы, станина, гидравлическая система, электрические соединения, узлы торцевания и нагрева, средства контроля и органы управления. Содержание разделов основано на предоставленном документе «Памятка — выбор аппарат А500».
Последовательность действий от проверки оборудования до охлаждения сварного соединения. Соблюдайте технологию, контролируйте давление и используйте таблицы из инструкции для конкретной трубы.
Перед первым запуском менеджер ATLANT должен связаться со сварщиком, который непосредственно работает на оборудовании, и провести консультацию по телефону или видеосвязи. Даже при наличии опыта на аппаратах других производителей необходимо пройти совместный запуск.
Проверьте специалиста, трубу, условия сварки и комплектность аппарата.
Проверьте наличие удостоверения, дату обучения, опыт работы на стыковых аппаратах, бренд и степень автоматизации ранее использовавшегося оборудования.
Уточните производителя, диаметр, SDR или PN. Проверьте состояние трубы и наличие овальности. При овальности используйте предназначенные для этого скругляющие насадки.
Сверьте комплект поставки с паспортом оборудования. Перед работой откройте инструкцию и найдите параметры сварки именно для вашей трубы.
Оцените температуру, ветер и условия площадки. Используйте палатку сварщика и нагревательные пушки в соответствии с условиями работ. При сильном ветре устанавливайте заглушки.
Если труба овальная, применяйте специальные скругляющие насадки. Не пытайтесь исправить геометрию трубы затягиванием хомутов.
Соблюдайте последовательность подключения оборудования.
Для аппарата с питанием 380 В привлеките квалифицированного электрика. Неправильная фазировка может привести к неправильной работе и повреждению двигателя.
При первом подключении проверьте направление вращения торцевателя. Ножи должны вращаться по часовой стрелке. Только после проверки фазировки переходите к работе с гидроблоком.
Не запускайте генератор с уже собранной электросхемой сварочного оборудования, подключённой к генератору. Сначала запустите генератор и дайте ему поработать минимум 1 минуту, затем подключайте оборудование.
Проверьте показания вольтметра и амперметра. Отслеживайте показатели на протяжении всей сварки.
Проверьте уровень масла в гидравлическом приводе щупом. Протрите БРС от пыли и грязи. Вводите соединения под прямым углом, без излишнего усилия, до характерного щелчка.
Надёжно подключите шланги от центратора к гидроприводу. После подключения к сети обязательно прогоните гидросистему на холостом ходу в режиме давления движения, чтобы масло равномерно распределилось по системе.
Подайте небольшое давление, зафиксируйте его и осмотрите соединения. Подтеков масла быть не должно.
Неправильное подключение быстроразъёмных соединений может повредить уплотнительные кольца и привести к утечке масла. Особенно важно равномерно распределить масло в холодное время года.
Сначала обеспечьте правильное положение трубы, затем готовьте торцы.
Проверьте горизонт и используйте опорные ролики. Трубы необходимо отцентрировать ещё до укладки в центратор, особенно на больших диаметрах.
Торцуйте при минимальном возможном давлении, близком к давлению движения. Избыточное давление может повредить торцеватель.
Убедитесь, что трубы зафиксированы и подготовлены в соответствии с инструкцией. Не перемещайте трубу за счёт усилия центратора.
Особенно это касается длинных плетей и труб больших диаметров. Кран-балка предназначена только для подъёма торцевателя и нагревательного элемента, а не для перемещения труб. Неправильное обращение может погнуть штоки центратора.
В памятке производителя P1 = P5 — табличное давление для свариваемой трубы. Торцевание выполняют при минимальном возможном давлении, практически равном давлению движения. Допустимое значение уточняйте для конкретной модели и трубы.
Давление определяется по таблице сварки, диаметру трубы и SDR/PN.
Именно это значение устанавливается на регуляторе давления.
Откройте раздел параметров сварки в инструкции.
Сверьте диаметр и показатель SDR или PN.
Возьмите табличное давление сварки для данной трубы.
Рассчитайте ОПД и запишите полученное значение.
Не превышайте ограничения, установленные для аппарата.
Не увеличивайте давление «с запасом». Это может повредить гидравлику и привести к некачественному сварному соединению. Не превышайте максимальное допустимое давление аппарата.
Важно: ОПД — это давление сварки плюс давление движения. Не путайте давление сварки с показанием, которое нужно выставить на регуляторе гидроблока.
Следуйте этапам по порядку и соблюдайте параметры из таблицы сварки.
Запишите рассчитанное значение ОПД. Установите таймер для удобства контроля сварочного процесса.
Соедините трубы с нагревательным элементом и поднимайте давление до рассчитанного ОПД, пока не образуется первичный буртик требуемого размера.
Время t1 — первая стадия оплавления, необходимая для образования непрерывного валика заданного размера по окружности торцов трубы.
После формирования симметричного буртика требуемого размера ослабьте давление до P2 — от нуля до величины давления перемещения. В памятке рекомендуется значение, немного превышающее давление движения или равное ему. Продолжайте нагрев до завершения времени t2.
После завершения нагрева снимите нагревательный элемент и соедините трубы. Соблюдайте время технологической паузы t3, указанное в таблице сварки.
После удаления нагревателя сведите трубы и установите давление по рассчитанному ОПД. Зафиксируйте давление рычагом фиксации (байпасом), приложив усилие, необходимое для надёжной фиксации.
После соединения труб наберите необходимое ОПД и зафиксируйте давление. Согласно памятке ATLANT, после набора давления удерживайте рычаг управления кареткой в течение 1 минуты, чтобы избежать снижения давления при остывании и осадке трубы.
Время выравнивания и образования непрерывного буртика.
Выдержка торцов при сниженном давлении.
Время снятия нагревателя и перехода к соединению.
Отметьте пункты перед началом сварки. Список помогает проверить готовность, но не заменяет инструкцию.
Проверьте все пункты перед началом сварочного цикла.
Эта памятка систематизирует основные этапы запуска и работы, но не заменяет руководство по эксплуатации. Давление, температура, время нагрева, технологическая пауза и охлаждение должны соответствовать таблице сварки для конкретного аппарата, диаметра и SDR/PN трубы.
Любое оборудование из каталога ATLANT можно приобрести с использованием лизинга — финансовой аренды, позволяющей распределить затраты на покупку оборудования на срок договора.
Получить предложение по лизингуИнструмент финансирования, который помогает планировать расходы предприятия.
Не обязательно направлять всю сумму покупки на оборудование единовременно. Средства можно оставить на текущие задачи предприятия.
Для организаций на соответствующем налоговом режиме лизинговые платежи могут учитываться в расходах по правилам законодательства.
Порядок предъявления и принятия НДС к вычету определяется условиями договора, документами и налоговым статусом организации.
Можно рассмотреть различные сроки и графики платежей с учётом финансовых возможностей и сезонности бизнеса.
Процедура рассмотрения заявки и требования к клиенту могут отличаться от банковского кредитования.
Распределение расходов по периодам помогает заранее планировать бюджет на приобретение производственного оборудования.
Компания ATLANT сотрудничает с ведущими лизинговыми компаниями, представленными на российском рынке. Поможем направить запрос на финансирование и подобрать подходящие условия приобретения оборудования.
Налоговые последствия зависят от применяемого режима налогообложения и условий сделки. Возможность финансирования, требования к заявителю, график платежей и итоговая стоимость определяются лизинговой компанией индивидуально.
Подберите комфортный первоначальный взнос и срок платежей. Узнайте ориентировочную ежемесячную нагрузку на бюджет компании.
Измените значения под свою задачу
Условный параметр модели. Не является предложением лизинговой компании.
Ориентировочный ежемесячный платёж
Расчёт ориентировочный. Фактические платежи, комиссии, выкупной платёж, страхование и налоговые последствия зависят от программы лизинга и условий договора.
Уточним стоимость выбранного аппарата ATLANT и поможем подготовить запрос на финансирование.